Il laser
Dispositivi
Crea il profilo della tua macchina — dal catalogo, dal laser collegato o da un file .lbdev — e regola movimento, offset di scansione, asse Z e G-code.
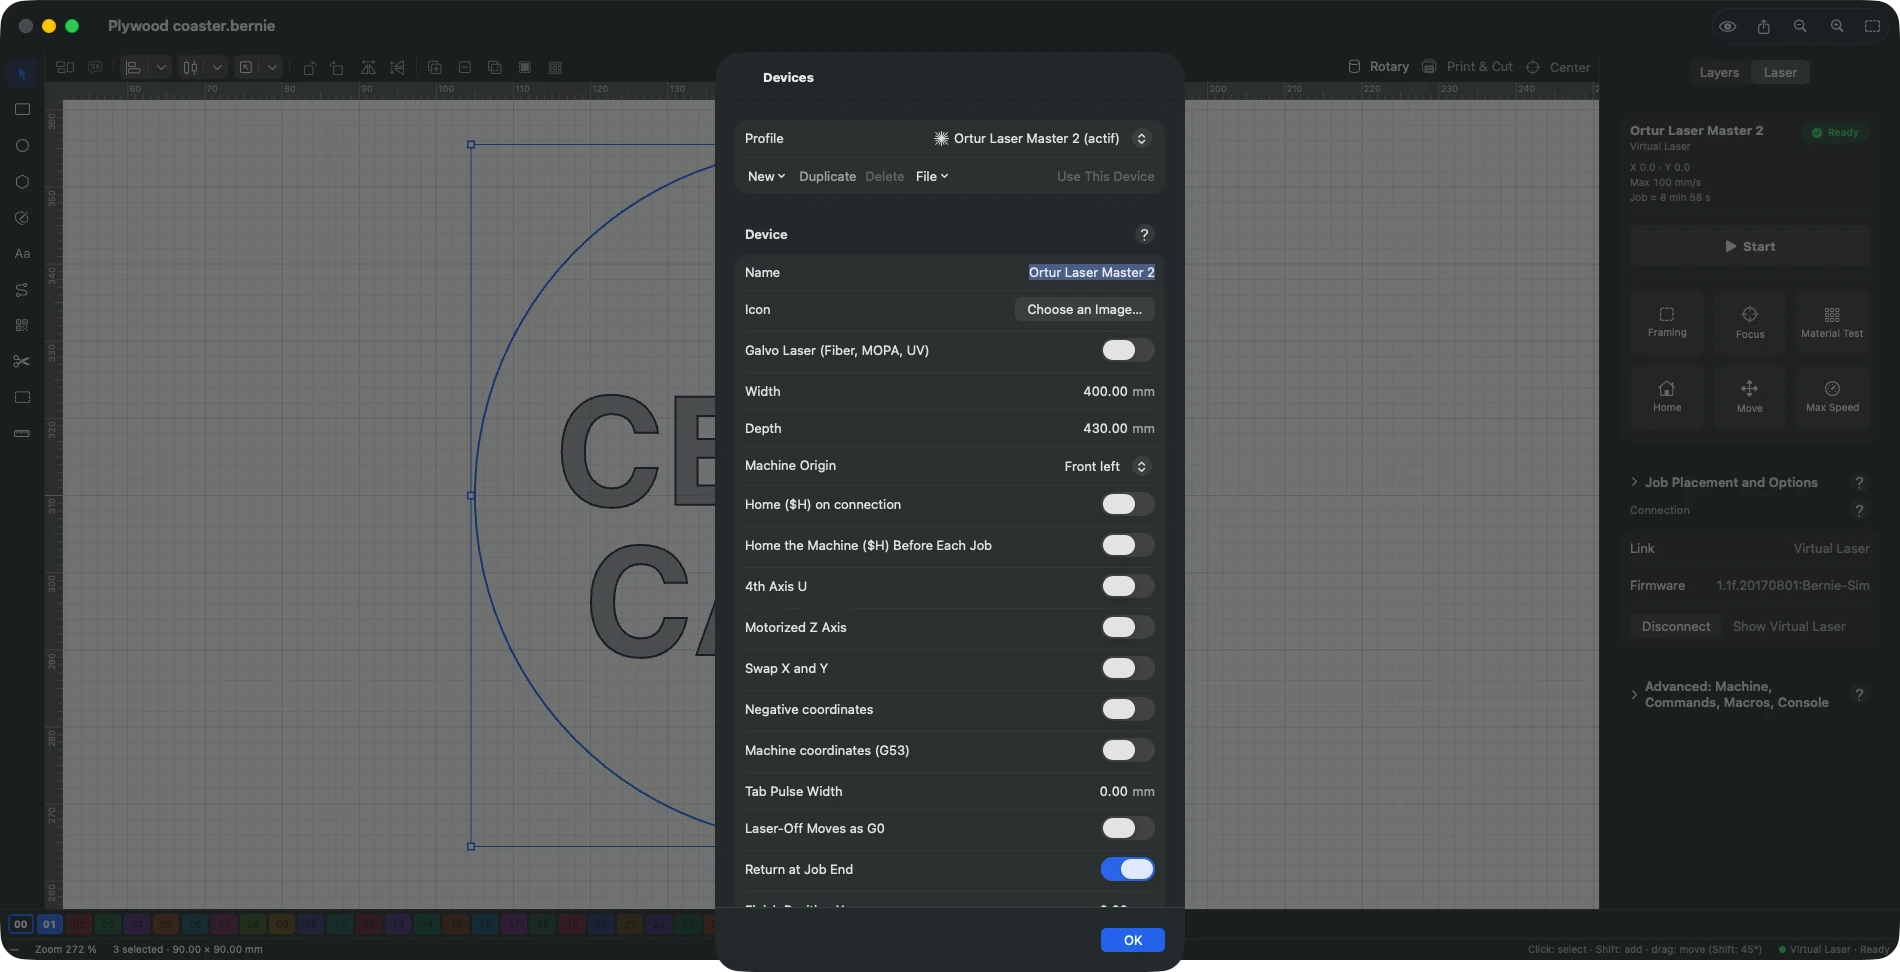
Impostazioni › Dispositivi: Nuovo parte da un modello, da una Macchina commerciale, ordinata per marca (Acmer, Atomstack, BlazeX, Creality, Emblaser, K40, LaserPecker, Longer, Makera, Mecpow, NEJE, Ortur, Sculpfun, Snapmaker, TwoTrees, xTool, sorgente MOPA in G-code: area di lavoro del modello, mentre la corsa reale viene riletta alla connessione; a seconda della macchina, velocità della porta, macro, G-code iniziale e compensazione di scansione; in Bernie Studio, elenco «Macchina commerciale» del profilo), o Dal laser connesso (GRBL) — area di lavoro, potenza massima, velocità e accelerazioni lette sul controller. Una macchina contrassegnata «solo preparazione dei file» ha un controller che Bernie non pilota: il profilo serve a preparare i lavori alle giuste dimensioni. Esporta questo profilo… salva il profilo come file JSON, che puoi modificare e importare di nuovo. Importa un profilo (Bernie, .lbdev)… legge un profilo di Bernie o un profilo di dispositivo .lbdev: ogni dispositivo del file diventa un profilo (il primo viene mostrato), le sue macro si aggiungono a quelle del pannello Laser (una macro con lo stesso nome viene sostituita), e una finestra «Dispositivo aggiunto» elenca ciò che non ha equivalenti in Bernie (offset di elaborazione, controller non supportato…). Controller riconosciuti: GRBL e le sue varianti (GRBL-M3, GRBL-LPC, Gerbil), Marlin, Smoothieware, G-code personalizzato (variante Duet / RepRapFirmware compresa); una scheda galvo JCZ diventa un profilo galvo il cui campo è l’area di lavoro (impostazioni della scheda e correzioni della lente: Importa una configurazione di EZCad); un Ruida viene mantenuto per preparare i lavori, inviati con l’esportazione Ruida. Area di lavoro, origine della macchina, firmware (GRBL, Marlin, Smoothieware), S max, velocità di trasmissione, assistenza aria, G-code aggiunto all’inizio e alla fine del lavoro, ritorno a fine lavoro. Icona: un’immagine propria del laser (ridotta a 128 pixel), mostrata accanto al suo nome nell’elenco dei profili.
Ortur e Aufero
Tutta la gamma è nel catalogo, modelli vecchi compresi (Laser Master 1, 2, 2 S2, 2 Pro, 3, 3 LE e H10; H20, F10, R1 e R2; Aufero Laser 1, 2 e 3), via USB a 115 200 baud. Trova il mio laser legge il nome del modello sul controller. Su Laser Master 3, H20, R1 e R2, scegli la riga del tuo modulo: l’area di lavoro dipende da esso. Un Laser Master 3 può avviarsi in allarme 11: avvia il ritorno all’origine; via Wi-Fi, risponde al suo indirizzo, porta 23. L’R1 si avvia solo con la sua chiave USB. Kit di estensione: imposta la profondità del profilo e $131 nel controller (800 mm per Laser Master 2 S2 e 2 Pro, 850 mm per Laser Master 3, 600 mm per Aufero Laser 2).
xTool D1 e D1 Pro
Via USB a 230.400 baud (macchina del catalogo, o scegli quella velocità al momento di connetterti). Il loro firmware, vicino a GRBL, viene riconosciuto alla connessione: Bernie chiede la posizione con un «?» inviato come riga, ne deduce lo stato della macchina e invia il lavoro una riga alla volta. Su queste macchine non ci sono correzioni di velocità o di potenza durante il lavoro, né l’annullamento di uno spostamento già avviato; Ferma reimposta il controller. Il controller conferma ogni comando, anche sbagliato, senza segnalare errori: rileggi ciò che scrivi nella console.
Altre xTool
La D1 Pro 2.0 e la S1 si collegano anche via USB (stesso firmware, 230.400 baud). La M1, la M1 Ultra, la P2, la P2S e i galvo F1, F1 Lite, F1 Ultra e F2 Ultra non hanno una porta seriale per il G-code: Bernie invia loro il lavoro via rete — vedi xTool in rete. La M2 (file propri di xTool Studio) non è supportata.
AtomStack
Tutta la gamma GRBL è nel catalogo (da A5 ad A70, P7, P9, da S10 a S40, da X7 a X70), via USB a 115.200 baud; i modelli recenti P1, P1 Dual, Swift, Swift Mini, Kraft, Glacier e il CO2 Hurricane (scheda GRBL) a 460.800 baud. I galvo M4 e M4 Pro (scheda di un altro produttore) non sono supportati.
Longer Nano e Nano Pro
Galvo a diodo con GRBL, 100 × 100 mm. Via USB a 921 600 baud; via Wi-Fi, entra nella rete LongerLaser_Nano… della macchina, poi collegati all’indirizzo 192.168.0.1:8847. La modalità di incisione ($nano/work/mode=1) viene inviata alla connessione; Comandi alla connessione, nel G-code aggiunto del profilo, serve a qualsiasi macchina che deve prima essere messa in una modalità. Estensioni: macro Switch Slide Extension (porta l’area a 100 × 300 mm nel profilo) e macro Switch Rotary Extension (indica il diametro del pezzo dopo workpiece=). Prima di eseguire Connect to WIFI, inserisci il nome e la password della tua rete. Per riempimenti e immagini, Longer indica un passo di 0,06 o 0,09 mm e i retini Atkinson, Stucki o Jarvis; messa a fuoco a 151 mm sotto il modulo (Pro) o 110 mm (Nano). Questo profilo segue il file di Longer e non è ancora stato provato su una vera macchina.
- Movimenti: velocità massime e accelerazioni (pulsante «Leggi dal laser connesso») — servono per la durata stimata e per la sovracorsa automatica.
- Compensazione di scansione: se, nell’incisione bidirezionale rapida, una linea su due risulta spostata: 1. incidi la mira (Laser › Test del materiale…, preimpostazione «Mira di compensazione di scansione»), la prima volta con la compensazione disattivata; 2. su ogni striscia, misura lo scarto tra i bordi delle linee di andata e di ritorno; 3. Aggiungi una misura della mira: velocità della striscia e scarto misurato; Bernie ne tiene la metà. Se la compensazione è già attiva, lo scarto misurato è ciò che resta: la sua metà si aggiunge all’offset attuale (scarto negativo se i bordi si sono invertiti).
Importa… legge una tabella di LightBurn: file .lbso, profilo di dispositivo .lbdev o pacchetto di impostazioni .lbzip, o un semplice testo «velocità offset» per riga. Esporta… la salva in .lbso. In Bernie Studio, la stessa tabella si trova nelle impostazioni del dispositivo, sezione comprimibile Compensazione di scansione.
- Riferimenti: emissione manuale a bassa potenza (da consentire qui), offset del puntatore rosso.
- Asse Z motorizzato: i livelli propongono allora un offset Z (altezza della testa per questo livello, rispetto alla messa a fuoco) e, a partire da due passate, una discesa Z per passata per seguire il taglio in un materiale spesso. La testa torna a Z 0 a fine lavoro. Spostamenti Z relativi: per una macchina senza origine in Z, l’altezza di partenza è la messa a fuoco e i movimenti Z sono relativi (G91). Messa a fuoco automatica: il comando di autofocus della macchina (es.
$HZ, un comando per riga); il pannello Laser mostra allora un pulsante Autofocus. Un comando che accenderebbe il laser (M3, M4, S non nullo) viene rifiutato. Altezza del materiale (pannello Laser, asse Z in posizioni assolute): lo spessore del pezzo, aggiunto all’altezza Z di ogni livello perché la messa a fuoco ne segua la superficie; salvata con il progetto. Un’altezza invariata da una passata all’altra non produce movimenti Z. - G-code personalizzato: per un controller il cui G-code esce dall’ordinario, ogni comando proviene da un modello modificabile — intestazione del lavoro (blocco delle unità metriche
G21o, se Coordinate in pollici è selezionato, delle unità imperialiG20— posizioni in pollici, velocità in pollici al minuto —, poi il sistema di coordinate daG54aG59), inizio e fine del lavoro, inizio del livello, laser acceso e spento (una volta per livello, o attorno a ogni tratto per un controller tutto o niente), spostamento rapido, tratto di taglio, pausa, aria, asse Z, avanzamento (M73), attesa all’inizio e alla fine del lavoro. Variabili:{x}{y}{z},{s}/{speed}(mm/min),{p}/{power}(valore S),{dwell},{layer},{percent},{remaining};[X]{x}scrive la lettera solo se il valore cambia,{*power}scrive la riga solo se il valore cambia;|REL|/|ABS|…|RESTORE|passano a coordinate relative o assolute;{rotary_diameter}dà il diametro del rotativo (mm);{freq}(kHz) o{freq_hz}e{qpulse}(ns) danno la frequenza e la larghezza d’impulso del livello, per una sorgente MOPA — appena un modello li usa, le impostazioni del livello propongono Frequenza e Larghezza d’impulso. Sequenze di escape:\n(nuova riga),\t,\xHH(carattere di codice HH, per i caratteri di controllo). Caratteri vietati: rimossi da ogni riga scritta (nomi dei livelli compresi). Messaggi di errore e di allarme: una riganumero = messaggioper codice; sostituiscono quelli di GRBL nella console e negli avvisi. L’anteprima mostra il G-code di un quadrato di 20 mm; il collegamento con la macchina resta quello del controller scelto. Modelli di un controller: Duet / RepRapFirmware (modalità laserM452impostata inconfig.g, potenzaSda 0 a 255 su ogni tratto,G0a laser spento, collegamento riga per riga come Marlin), Mach3 / Mach4 e UCCNC (laser comandato come un mandrino CNC:M3prima di ogni serie di tratti,M5prima di ogni spostamento rapido,Sda 0 a 1000, fineM30) impostano in un colpo solo i modelli, la potenza massima e il collegamento — da verificare sulla macchina. FluidNC e grblHAL parlano GRBL: scegli GRBL. - Larghezza d’impulso dei ponticelli: i ponticelli a potenza ridotta vengono allora incisi a impulsi a piena potenza di questa lunghezza, distanziati per dare la stessa potenza media — utile sui controller che cambiano male potenza a metà tratto; 0: potenza ridotta.
- Scambia X e Y: per una macchina montata ruotata di un quarto di giro. Spostamenti a laser spento in G0: sovracorsa e spazi della scansione più rapidi su alcuni controller (la loro velocità non viene più regolata).
- Strumento: Laser, o Punta per incisione (diamante) — la punta scende in Z (Z di lavoro, es. −0,3 mm, alla velocità di discesa) per marcare e si rialza (Z di sicurezza) per gli spostamenti: niente laser né potenza, ogni tratto del lavoro viene marcato, anche da un livello allo 0%; niente sovracorsa né rampa; un’immagine viene incisa a soglia, punto per punto (molto lento: preferisci un riempimento, il controllo preliminare lo ricorda). Con il G-code personalizzato, «Accendi» e «Spegni» abbassano e rialzano la punta attorno a ogni serie di tratti. Il laser virtuale marca i tratti con la punta abbassata. Penna (plotter): per un plotter a penna con GRBL, la penna si abbassa per tracciare e si solleva per gli spostamenti, come la punta. Sollevamento della penna: Servo (penna mossa da un servo sull’uscita del mandrino: Comando penna abbassata,
M3 S1000predefinito, Comando penna sollevata,M5, poi Attesa del servo, 0,2 s, il tempo che si muova; modalità laser di GRBL disattivata,$32=0) o Asse Z (altezze e velocità di discesa, come la punta). Meglio le linee; un riempimento traccia un tratteggio. Lama (plotter da taglio): offset della lama e sovrataglio — vedi Plotter da taglio e plotter. - Raggruppamento G-code (GRBL, Smoothieware): nell’incisione di immagini, più punti vicini di una riga partono in un solo
G1(S a:b:c…, il percorso diviso in parti uguali, Valori per riga: da 2 a 16) — meno righe da inviare, un’incisione più fluida ad alta risoluzione; un tratto di una sola potenza resta unG1ordinario. Solo se il controller lo annuncia ([CLUSTER:n]nella sua risposta a$I: grblHAL con il plugin «LightBurn clusters», alcuni Ortur): altrimenti l’avvio di un lavoro viene rifiutato, perché il controller risponderebbeerror:1. Il laser virtuale lo accetta. - Coordinate negative: macchina di tipo CNC (fresatrice 3018 convertita…) la cui origine, dopo la ricerca dell’origine, è un angolo e la cui area di lavoro si estende in negativo; le posizioni vengono inviate in X−, Y−.
- Coordinate macchina (G53) (GRBL): i lavori in coordinate assolute, l’inquadratura e gli spostamenti verso un punto ignorano l’offset del pezzo G54; la posizione della testa viene letta in coordinate macchina. Senza effetto con partenza dalla posizione corrente (G92) e con il rotativo.
- L’elenco dei dispositivi è ordinato per nome.
- Produttore (pacchetto di un produttore di laser): nome e link (sito web, formazione, assistenza, community) del produttore del dispositivo. Un produttore li compila e poi esporta un pacchetto di impostazioni (dispositivi, librerie); presso i suoi clienti, i dispositivi importati mostrano il suo menu in Aiuto (Bernie Studio: link nella finestra del manuale). Solo gli indirizzi web (https) diventano link.
- 4° asse U: per un controller che ha un asse U (piano, rotativo…); ogni livello ha allora una Posizione U (impostazioni del livello), inviata all’inizio del livello (
G0 U…) solo se cambia. Senza questa casella, viene ignorata. - Dispositivo all’avvio (Mac):
open -a Bernie --args -appareil "Nome del dispositivo"apre Bernie con questo dispositivo attivo — pratico per avere una scorciatoia per macchina in un laboratorio con più laser. Un nome sconosciuto viene segnalato nella barra di stato e il dispositivo attivo viene mantenuto.
Questo manuale è integrato anche in Bernie: premi F1, o apri il menu Aiuto, per leggere l'argomento di ciò che stai facendo. Un errore, una risposta che manca? Scrivici
Provalo in Bernie, gratis.
Software gratuito di incisione e taglio laser per laser a diodo, CO2, fibra e galvo. Windows, Mac, Linux, iPad, iPhone e nel browser.