Le laser
Appareils
Créer le profil de sa machine — depuis le catalogue, le laser connecté ou un fichier .lbdev — et régler mouvements, décalage de balayage, axe Z et G-code.
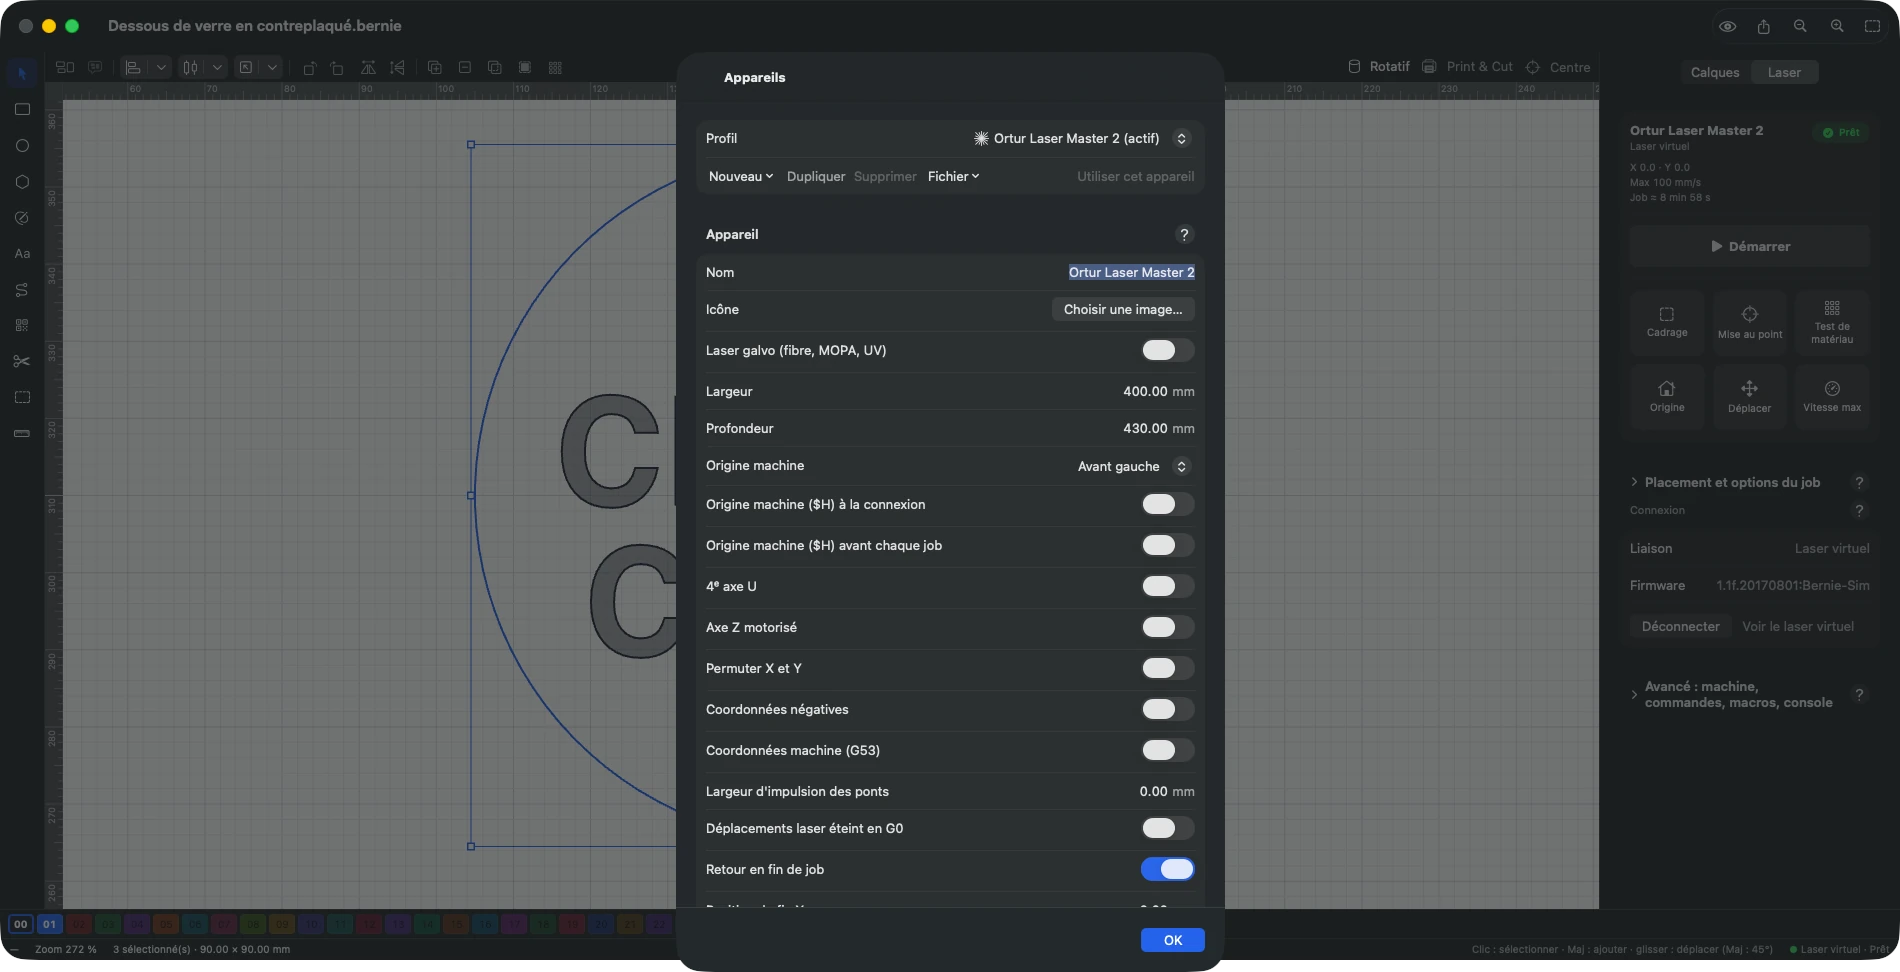
Réglages › Appareils : Nouveau part d’un modèle, d’une Machine du commerce, rangée par marque (Acmer, Atomstack, BlazeX, Creality, Emblaser, K40, LaserPecker, Longer, Makera, Mecpow, NEJE, Ortur, Sculpfun, Snapmaker, TwoTrees, xTool, source MOPA en G-code : zone de travail du modèle, la course réelle étant relue à la connexion ; selon la machine, vitesse du port, macros, G-code de début et compensation du décalage de balayage ; dans Bernie Studio, liste « Machine du commerce » du profil), ou Depuis le laser connecté (GRBL) — zone de travail, puissance maximale, vitesses et accélérations lues sur le contrôleur. Une machine marquée « préparation des fichiers » a un contrôleur que Bernie ne pilote pas : le profil sert à préparer les jobs à la bonne taille. Exporter ce profil… enregistre le profil en fichier JSON, que vous pouvez modifier puis réimporter. Importer un profil (Bernie, .lbdev)… lit un profil de Bernie ou un profil d’appareil .lbdev : chaque appareil du fichier devient un profil (le premier est affiché), ses macros s’ajoutent à celles du panneau Laser (une macro de même nom est remplacée), et une fenêtre « Appareil ajouté » liste ce qui n’a pas d’équivalent dans Bernie (décalage de traitement, contrôleur non pris en charge…). Contrôleurs reconnus : GRBL et ses variantes (GRBL-M3, GRBL-LPC, Gerbil), Marlin, Smoothieware, G-code personnalisé (saveur Duet / RepRapFirmware comprise) ; une carte galvo JCZ devient un profil galvo dont le champ est la zone de travail (réglages de la carte et corrections de la lentille : Importer une configuration d’EZCad) ; un Ruida est gardé pour préparer les jobs, envoyés par l’export Ruida. Zone de travail, origine de la machine, firmware (GRBL, Marlin, Smoothieware), S max, vitesse de liaison, assistance d’air, G-code ajouté en début et fin de job, retour en fin de job. Icône : une image propre au laser (réduite à 128 pixels), montrée à côté de son nom dans la liste des profils.
Ortur et Aufero
Toute la gamme est au catalogue, anciens modèles compris (Laser Master 1, 2, 2 S2, 2 Pro, 3, 3 LE et H10 ; H20, F10, R1 et R2 ; Aufero Laser 1, 2 et 3), en USB à 115 200 bauds. Trouver mon laser lit le nom du modèle sur le contrôleur. Sur le Laser Master 3, le H20, le R1 et le R2, choisissez la ligne de votre module : la zone de travail en dépend. Un Laser Master 3 peut démarrer en alarme 11 : lancez le retour à l’origine ; en Wi-Fi, il répond à son adresse, port 23. Le R1 ne démarre qu’avec sa clé USB. Kit d’extension : réglez la profondeur du profil et $131 dans le contrôleur (800 mm pour les Laser Master 2 S2 et 2 Pro, 850 mm pour le Laser Master 3, 600 mm pour l’Aufero Laser 2).
xTool D1 et D1 Pro
En USB à 230 400 bauds (machine du catalogue, ou cette vitesse au moment de connecter). Leur firmware, proche du GRBL, est reconnu à la connexion : Bernie demande la position par « ? » envoyé en ligne, en déduit l’état de la machine et envoie le job une ligne à la fois. Sur ces machines, pas de correction de vitesse ou de puissance pendant le job, ni d’annulation d’un déplacement lancé ; l’arrêt remet le contrôleur à zéro. Le contrôleur acquitte toute commande, même erronée, sans signaler d’erreur : relisez ce que vous tapez dans la console.
Autres xTool
Le D1 Pro 2.0 et le S1 se branchent aussi en USB (même firmware, 230 400 bauds). Le M1, le M1 Ultra, le P2, le P2S et les galvos F1, F1 Lite, F1 Ultra et F2 Ultra n’ont pas de port série pour le G-code : Bernie leur envoie le job par le réseau — voir xTool en réseau. Le M2 (fichiers propres à xTool Studio) n’est pas pris en charge.
AtomStack
Toute la gamme GRBL est au catalogue (A5 à A70, P7, P9, S10 à S40, X7 à X70), en USB à 115 200 bauds ; les modèles récents P1, P1 Dual, Swift, Swift Mini, Kraft, Glacier et le CO2 Hurricane (carte GRBL) à 460 800 bauds. Les galvos M4 et M4 Pro (carte d’un autre fabricant) ne sont pas pris en charge.
Longer Nano et Nano Pro
Galvo à diode en GRBL, 100 × 100 mm. Par USB à 921 600 bauds ; en Wi-Fi, rejoignez le réseau LongerLaser_Nano… de la machine, puis connectez-vous à l’adresse 192.168.0.1:8847. Le mode gravure ($nano/work/mode=1) est envoyé à la connexion ; Commandes à la connexion, dans le G-code ajouté du profil, sert à toute machine qu’il faut d’abord mettre dans un mode. Extensions : macro Switch Slide Extension (portez la zone à 100 × 300 mm dans le profil) et macro Switch Rotary Extension (indiquez le diamètre de la pièce après workpiece=). Avant de lancer Connect to WIFI, mettez-y le nom et le mot de passe de votre réseau. Pour les remplissages et les images, Longer indique un pas de 0,06 ou 0,09 mm et les tramages Atkinson, Stucki ou Jarvis ; mise au point à 151 mm sous le module (Pro) ou 110 mm (Nano). Ce profil suit le fichier de Longer, il n’a pas encore été essayé sur une vraie machine.
- Mouvements : vitesses maximales et accélérations (bouton « Lire sur le laser connecté ») — elles servent à la durée estimée et à la surcourse automatique.
- Décalage de balayage : si, en gravure aller-retour rapide, une ligne sur deux est décalée : 1. gravez la mire (Laser › Test de matériau…, préréglage « Mire de décalage de balayage »), la première fois avec la compensation désactivée ; 2. sur chaque bande, mesurez l’écart entre les bords des lignes aller et retour ; 3. Ajouter une mesure de la mire : vitesse de la bande et écart mesuré ; Bernie en retient la moitié. Si la compensation est déjà active, l’écart mesuré est ce qui reste : sa moitié s’ajoute au décalage actuel (écart négatif si les bords se sont inversés).
Importer… lit une table de LightBurn : fichier .lbso, profil d’appareil .lbdev ou lot de réglages .lbzip, ou un simple texte « vitesse décalage » par ligne. Exporter… l’enregistre en .lbso. Dans Bernie Studio, la même table est dans les réglages de l’appareil, section repliable Décalage de balayage.
- Repérage : tir manuel à faible puissance (à autoriser ici), décalage du pointeur rouge.
- Axe Z motorisé : les calques proposent alors un décalage Z (hauteur de la tête pour ce calque, par rapport à la mise au point) et, à partir de deux passes, une descente Z par passe pour suivre la coupe dans un matériau épais. La tête revient à Z 0 en fin de job. Déplacements Z relatifs : pour une machine sans origine en Z, la hauteur de départ est la mise au point et les mouvements Z sont relatifs (G91). Mise au point automatique : la commande d’autofocus de la machine (ex.
$HZ, une commande par ligne) ; le panneau Laser montre alors un bouton Autofocus. Une commande qui allumerait le laser (M3, M4, S non nul) est refusée. Hauteur du matériau (panneau Laser, axe Z en positions absolues) : l’épaisseur de la pièce, ajoutée à la hauteur Z de chaque calque pour que la mise au point suive sa surface ; enregistrée avec le projet. Une hauteur inchangée d’une passe à l’autre ne produit pas de mouvement Z. - G-code personnalisé : pour un contrôleur dont le G-code sort de l’ordinaire, chaque commande vient d’un modèle modifiable — en-tête du job (bloc des unités métriques
G21ou, si Coordonnées en pouces est coché, des unités impérialesG20— positions en pouces, vitesses en pouces par minute —, puis le système de coordonnéesG54àG59), début et fin de job, début de calque, laser allumé et éteint (une fois par calque, ou autour de chaque trait pour un contrôleur tout ou rien), déplacement rapide, trait de coupe, pause, air, axe Z, avancement (M73), attente au début et à la fin du job. Variables :{x}{y}{z},{s}/{speed}(mm/min),{p}/{power}(valeur S),{dwell},{layer},{percent},{remaining};[X]{x}n’écrit la lettre que si la valeur change,{*power}n’écrit la ligne que si la valeur change ;|REL|/|ABS|…|RESTORE|passent en coordonnées relatives ou absolues ;{rotary_diameter}donne le diamètre du rotatif (mm) ;{freq}(kHz) ou{freq_hz}et{qpulse}(ns) donnent la fréquence et la largeur d’impulsion du calque, pour une source MOPA — dès qu’un modèle les emploie, les réglages du calque proposent Fréquence et Largeur d’impulsion. Échappements :\n(nouvelle ligne),\t,\xHH(caractère de code HH, pour les caractères de contrôle). Caractères interdits : retirés de chaque ligne écrite (noms de calques compris). Messages d’erreur et d’alarme : une lignenuméro = messagepar code ; ils remplacent ceux de GRBL dans la console et les alertes. L’aperçu montre le G-code d’un carré de 20 mm ; la liaison avec la machine reste celle du contrôleur choisi. Modèles d’un contrôleur : Duet / RepRapFirmware (mode laserM452réglé dansconfig.g, puissanceSde 0 à 255 sur chaque trait,G0laser éteint, liaison ligne à ligne comme Marlin), Mach3 / Mach4 et UCCNC (laser piloté comme une broche :M3avant chaque suite de traits,M5avant chaque déplacement rapide,Sde 0 à 1000, finM30) règlent d’un coup les modèles, la puissance maximale et la liaison — à vérifier sur la machine. FluidNC et grblHAL parlent le GRBL : choisir GRBL. - Largeur d’impulsion des ponts : les ponts à puissance réduite sont alors gravés par impulsions à pleine puissance de cette longueur, espacées pour donner la même puissance moyenne — utile sur les contrôleurs qui changent mal de puissance en cours de trait ; 0 : puissance réduite.
- Permuter X et Y : pour une machine montée tournée d’un quart de tour. Déplacements laser éteint en G0 : surcourse et espaces du balayage plus rapides sur certains contrôleurs (leur vitesse n’est plus réglée).
- Outil : Laser, ou Pointe à graver (diamant) — la pointe descend en Z (Z de travail, ex. −0,3 mm, à la vitesse de plongée) pour marquer et se relève (Z de dégagement) pour les déplacements : ni laser ni puissance, chaque trait du job est marqué, même d’un calque à 0 % ; pas de surcourse ni de rampe ; une image est gravée au seuil, point par point (très long : préférez un remplissage, le contrôle avant envoi le rappelle). Avec le G-code personnalisé, « Allumer » et « Éteindre » descendent et relèvent la pointe autour de chaque suite de traits. Le laser virtuel marque les traits pointe descendue. Stylo (traceur) : pour un traceur (pen plotter) sous GRBL, le stylo se baisse pour tracer et se lève pour les déplacements, comme la pointe. Levée du stylo : Servo (stylo mû par un servo sur la sortie de la broche : Commande stylo baissé,
M3 S1000par défaut, Commande stylo levé,M5, puis Attente du servo, 0,2 s, le temps qu’il bouge ; mode laser du GRBL coupé,$32=0) ou Axe Z (hauteurs et vitesse de plongée, comme la pointe). Lignes conseillées ; un remplissage trace des hachures. Couteau (découpeuse) : lame déportée et dépassement — voir Découpeuses et traceurs. - Regroupement G-code (GRBL, Smoothieware) : en gravure d’image, plusieurs points voisins d’une ligne partent dans un seul
G1(S a:b:c…, le trajet partagé en parts égales, Valeurs par ligne : 2 à 16) — moins de lignes à envoyer, une gravure plus fluide à haute résolution ; un trait d’une seule puissance reste unG1ordinaire. Seulement si le contrôleur l’annonce ([CLUSTER:n]dans sa réponse à$I: grblHAL avec le greffon « LightBurn clusters », certains Ortur) : sinon le démarrage d’un job est refusé, le contrôleur répondanterror:1. Le laser virtuel l’accepte. - Coordonnées négatives : machine de type CNC (fraiseuse 3018 convertie…) dont l’origine, après la prise d’origine, est un coin et dont la zone de travail s’étend en négatif ; les positions sont envoyées en X−, Y−.
- Coordonnées machine (G53) (GRBL) : les jobs en coordonnées absolues, le cadrage et les déplacements vers un point ignorent le décalage de pièce G54 ; la position de la tête est lue en coordonnées machine. Sans effet en position courante (G92) et avec le rotatif.
- La liste des appareils est classée par nom.
- Fabricant (lot d’un fabricant de lasers) : nom et liens (site web, formation, assistance, communauté) du fabricant de l’appareil. Un fabricant les renseigne puis exporte un lot de réglages (appareils, bibliothèques) ; chez ses clients, les appareils importés affichent son menu dans Aide (Bernie Studio : liens dans la fenêtre du manuel). Seules les adresses web (https) deviennent des liens.
- 4ᵉ axe U : pour un contrôleur qui a un axe U (plateau, rotatif…) ; chaque calque a alors une Position U (réglages du calque), envoyée au début du calque (
G0 U…) seulement si elle change. Sans cette case, elle est ignorée. - Appareil au lancement (Mac) :
open -a Bernie --args -appareil "Nom de l'appareil"ouvre Bernie avec cet appareil actif — pratique pour un raccourci par machine dans un atelier à plusieurs lasers. Un nom inconnu est signalé dans la barre d’état et l’appareil actif est gardé.
Ce manuel est aussi intégré à Bernie : la touche F1, ou le menu Aide, ouvre la rubrique de ce que vous êtes en train de faire. Une erreur, une réponse qui manque ? Écrivez-nous
Essayez-le dans Bernie, gratuitement.
Logiciel gratuit de gravure et de découpe laser pour lasers diode, CO2, fibre et galvo. Windows, Mac, Linux, iPad, iPhone et dans le navigateur.