El láser
Dispositivos
Crea el perfil de tu máquina (desde el catálogo, el láser conectado o un archivo .lbdev) y ajusta el movimiento, el desfase de barrido, el eje Z y el G-code.
Ajustes › Dispositivos: Nuevo parte de una plantilla, de una Máquina comercial, agrupada por marca (Acmer, Atomstack, BlazeX, Creality, Emblaser, K40, LaserPecker, Longer, Makera, Mecpow, NEJE, Ortur, Sculpfun, Snapmaker, TwoTrees, xTool, fuente MOPA en G-code: área de trabajo del modelo, y el recorrido real se relee al conectar; según la máquina, velocidad del puerto, macros, G-code de inicio y compensación de barrido; en Bernie Studio, lista «Máquina comercial» del perfil), o Desde el láser conectado (GRBL) — área de trabajo, potencia máxima, velocidades y aceleraciones leídas en el controlador. Una máquina marcada «preparación de archivos» tiene un controlador que Bernie no maneja: el perfil sirve para preparar los trabajos al tamaño correcto. Exportar este perfil… guarda el perfil como archivo JSON, que puedes modificar y volver a importar. Importar un perfil (Bernie, .lbdev)… lee un perfil de Bernie o un perfil de dispositivo .lbdev: cada dispositivo del archivo se convierte en un perfil (se muestra el primero), sus macros se añaden a las del panel Láser (una macro con el mismo nombre se sustituye) y una ventana «Dispositivo añadido» enumera lo que no tiene equivalente en Bernie (desplazamiento de proceso, controlador no compatible…). Controladores reconocidos: GRBL y sus variantes (GRBL-M3, GRBL-LPC, Gerbil), Marlin, Smoothieware, G-code personalizado (variante Duet / RepRapFirmware incluida); una placa galvo JCZ se convierte en un perfil galvo cuyo campo es el área de trabajo (ajustes de la placa y correcciones de la lente: Importar una configuración de EZCad); un Ruida se conserva para preparar los trabajos, que se envían con la exportación Ruida. Área de trabajo, origen de la máquina, firmware (GRBL, Marlin, Smoothieware), S máx., velocidad de conexión, asistencia de aire, G-code añadido al inicio y al final del trabajo, retorno al final del trabajo. Icono: una imagen propia del láser (reducida a 128 píxeles), que se muestra junto a su nombre en la lista de perfiles.
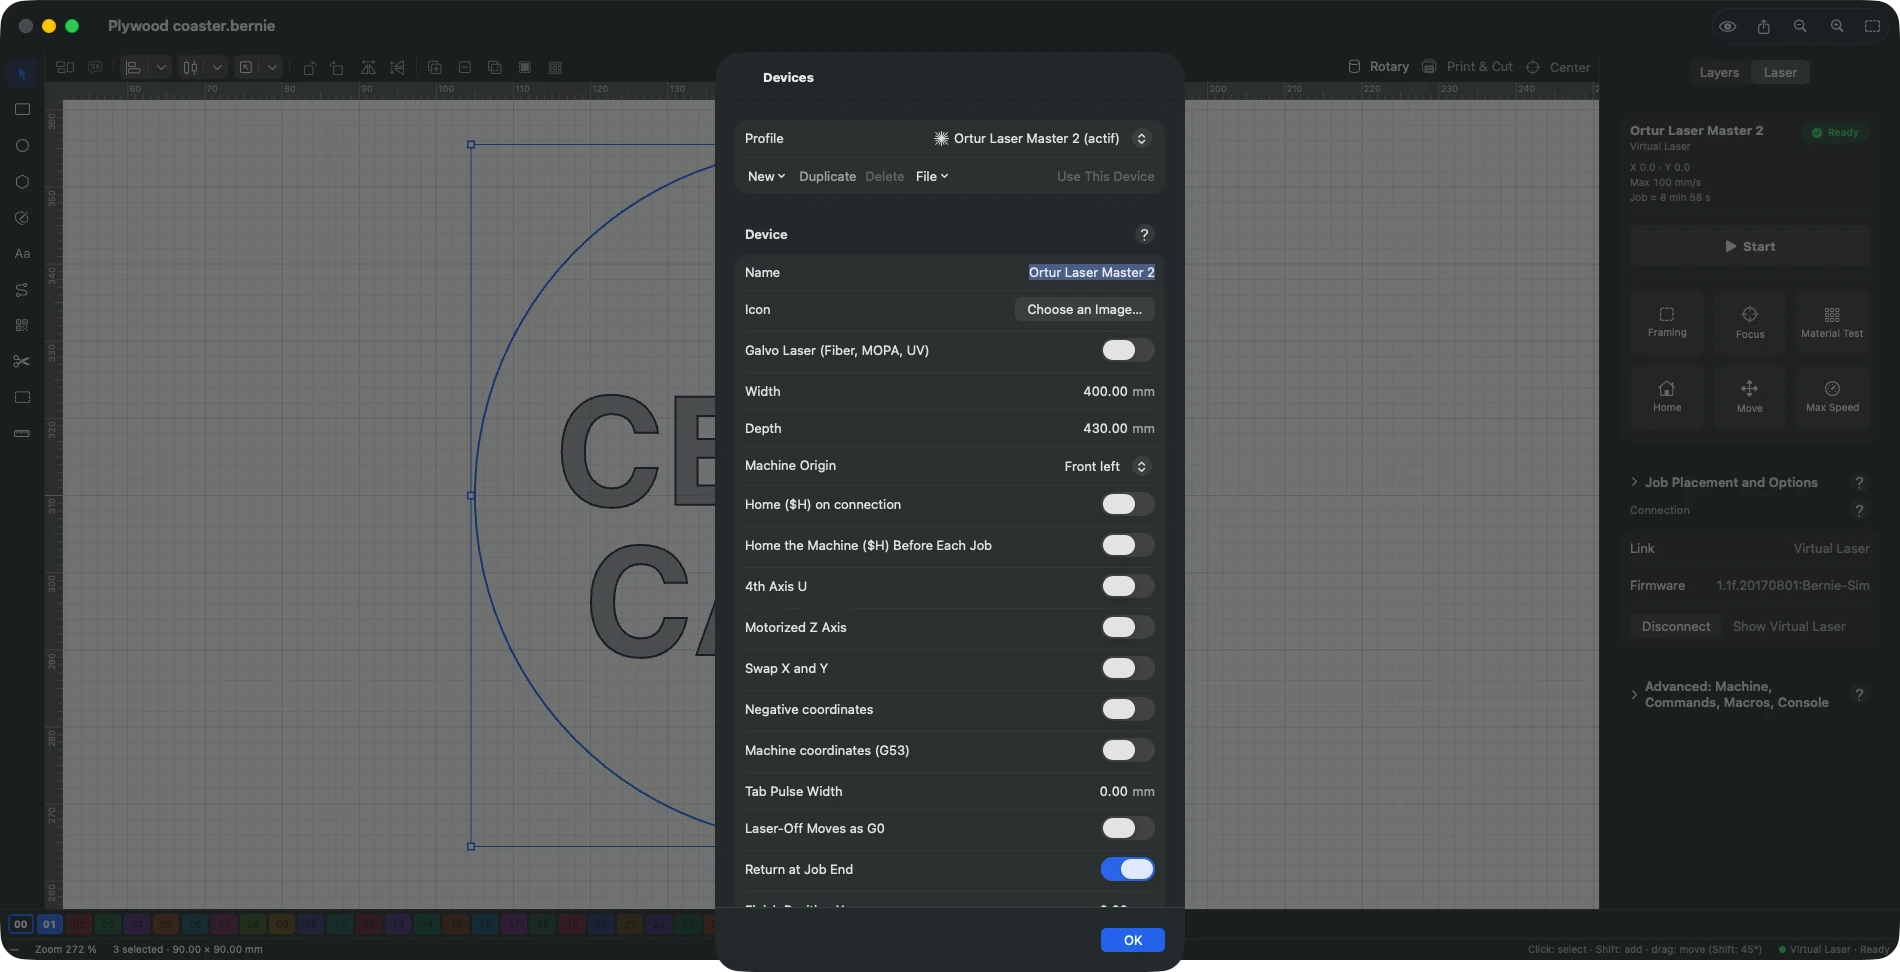
Ortur y Aufero
Toda la gama está en el catálogo, modelos antiguos incluidos (Laser Master 1, 2, 2 S2, 2 Pro, 3, 3 LE y H10; H20, F10, R1 y R2; Aufero Laser 1, 2 y 3), por USB a 115 200 baudios. Encontrar mi láser lee el nombre del modelo en el controlador. En el Laser Master 3, el H20, el R1 y el R2, elige la línea de tu módulo: el área de trabajo depende de él. Un Laser Master 3 puede arrancar en alarma 11: lanza la ida al origen; por Wi-Fi, responde en su dirección, puerto 23. El R1 solo arranca con su llave USB. Kit de extensión: ajusta la profundidad del perfil y $131 en el controlador (800 mm para los Laser Master 2 S2 y 2 Pro, 850 mm para el Laser Master 3, 600 mm para el Aufero Laser 2).
xTool D1 y D1 Pro
Por USB a 230.400 baudios (máquina del catálogo, o elige esa velocidad al conectar). Su firmware, cercano a GRBL, se reconoce al conectar: Bernie pide la posición con un «?» enviado como línea, deduce de ella el estado de la máquina y envía el trabajo línea a línea. En estas máquinas no hay corrección de velocidad ni de potencia durante el trabajo, ni se puede anular un desplazamiento ya iniciado; Detener reinicia el controlador. El controlador confirma cualquier comando, incluso erróneo, sin señalar errores: revisa lo que escribes en la consola.
Otras xTool
La D1 Pro 2.0 y la S1 también se conectan por USB (mismo firmware, 230.400 baudios). La M1, la M1 Ultra, la P2, la P2S y los galvos F1, F1 Lite, F1 Ultra y F2 Ultra no tienen puerto serie para el G-code: Bernie les envía el trabajo por la red — ver xTool en red. La M2 (archivos propios de xTool Studio) no es compatible.
AtomStack
Toda la gama GRBL está en el catálogo (A5 a A70, P7, P9, S10 a S40, X7 a X70), por USB a 115.200 baudios; los modelos recientes P1, P1 Dual, Swift, Swift Mini, Kraft, Glacier y el CO2 Hurricane (placa GRBL) a 460.800 baudios. Los galvos M4 y M4 Pro (placa de otro fabricante) no son compatibles.
Longer Nano y Nano Pro
Galvo de diodo con GRBL, 100 × 100 mm. Por USB a 921 600 baudios; por Wi-Fi, únete a la red LongerLaser_Nano… de la máquina y conéctate a la dirección 192.168.0.1:8847. El modo de grabado ($nano/work/mode=1) se envía al conectar; Comandos al conectar, en el G-code añadido del perfil, sirve para cualquier máquina que primero deba ponerse en un modo. Extensiones: macro Switch Slide Extension (lleva el área a 100 × 300 mm en el perfil) y macro Switch Rotary Extension (indica el diámetro de la pieza después de workpiece=). Antes de ejecutar Connect to WIFI, escribe en ella el nombre y la contraseña de tu red. Para rellenos e imágenes, Longer indica un intervalo de 0,06 o 0,09 mm y los tramados Atkinson, Stucki o Jarvis; enfoque a 151 mm bajo el módulo (Pro) o 110 mm (Nano). Este perfil sigue el archivo de Longer y aún no se ha probado en una máquina real.
- Movimientos: velocidades máximas y aceleraciones (botón «Leer del láser conectado») — sirven para el tiempo estimado y el sobrebarrido automático.
- Compensación de barrido: si, en un grabado de ida y vuelta rápido, una línea de cada dos sale desplazada: 1. graba el patrón (Láser › Prueba de material…, preajuste «Patrón de compensación de barrido»), la primera vez con la compensación desactivada; 2. en cada franja, mide la separación entre los bordes de las líneas de ida y de vuelta; 3. Añadir una medida del patrón: velocidad de la franja y separación medida; Bernie se queda con la mitad. Si la compensación ya está activa, la separación medida es lo que queda: su mitad se suma a la compensación actual (separación negativa si los bordes se han invertido).
Importar… lee una tabla de LightBurn: archivo .lbso, perfil de dispositivo .lbdev o paquete de ajustes .lbzip, o un simple texto «velocidad desplazamiento» por línea. Exportar… la guarda en .lbso. En Bernie Studio, la misma tabla está en los ajustes del dispositivo, sección plegable Compensación de barrido.
- Referencias: disparo manual a baja potencia (que hay que autorizar aquí), desplazamiento del puntero rojo.
- Eje Z motorizado: las capas ofrecen entonces un desplazamiento Z (altura del cabezal para esa capa, respecto al enfoque) y, a partir de dos pasadas, una bajada Z por pasada para seguir el corte en un material grueso. El cabezal vuelve a Z 0 al final del trabajo. Movimientos Z relativos: para una máquina sin origen en Z, la altura de partida es la del enfoque y los movimientos Z son relativos (G91). Enfoque automático: el comando de autoenfoque de la máquina (p. ej.,
$HZ, un comando por línea); el panel Láser muestra entonces un botón Autoenfoque. Se rechaza un comando que encendería el láser (M3, M4, S distinto de cero). Altura del material (panel Láser, eje Z en posiciones absolutas): el grosor de la pieza, que se suma a la altura Z de cada capa para que el enfoque siga su superficie; se guarda con el proyecto. Una altura que no cambia de una pasada a otra no produce movimiento Z. - G-code personalizado: para un controlador cuyo G-code se sale de lo habitual, cada comando procede de una plantilla editable — cabecera del trabajo (bloque de unidades métricas
G21o, si Coordenadas en pulgadas está marcado, de unidades imperialesG20— posiciones en pulgadas, velocidades en pulgadas por minuto —, y luego el sistema de coordenadasG54aG59), inicio y fin del trabajo, inicio de capa, láser encendido y apagado (una vez por capa, o alrededor de cada trazo para un controlador de todo o nada), desplazamiento rápido, trazo de corte, pausa, aire, eje Z, progreso (M73), espera al inicio y al final del trabajo. Variables:{x}{y}{z},{s}/{speed}(mm/min),{p}/{power}(valor S),{dwell},{layer},{percent},{remaining};[X]{x}solo escribe la letra si el valor cambia,{*power}solo escribe la línea si el valor cambia;|REL|/|ABS|…|RESTORE|pasan a coordenadas relativas o absolutas;{rotary_diameter}da el diámetro del rotativo (mm);{freq}(kHz) o{freq_hz}y{qpulse}(ns) dan la frecuencia y el ancho de impulso de la capa, para una fuente MOPA — en cuanto una plantilla los usa, los ajustes de la capa ofrecen Frecuencia y Ancho de impulso. Secuencias de escape:\n(nueva línea),\t,\xHH(carácter de código HH, para los caracteres de control). Caracteres prohibidos: se eliminan de cada línea escrita (nombres de capas incluidos). Mensajes de error y de alarma: una líneanúmero = mensajepor código; sustituyen a los de GRBL en la consola y las alertas. La vista previa muestra el G-code de un cuadrado de 20 mm; la conexión con la máquina sigue siendo la del controlador elegido. Plantillas de un controlador: Duet / RepRapFirmware (modo láserM452configurado enconfig.g, potenciaSde 0 a 255 en cada trazo,G0con el láser apagado, conexión línea a línea como Marlin), Mach3 / Mach4 y UCCNC (láser controlado como un husillo:M3antes de cada serie de trazos,M5antes de cada desplazamiento rápido,Sde 0 a 1000, finM30) configuran de una vez las plantillas, la potencia máxima y la conexión — compruébalo en la máquina. FluidNC y grblHAL hablan GRBL: elige GRBL. - Ancho de impulso de los puentes: los puentes a potencia reducida se graban entonces con impulsos a plena potencia de esa longitud, espaciados para dar la misma potencia media — útil en los controladores que cambian mal de potencia en mitad de un trazo; 0: potencia reducida.
- Intercambiar X e Y: para una máquina montada girada un cuarto de vuelta. Desplazamientos con el láser apagado en G0: sobrebarrido y espacios del barrido más rápidos en algunos controladores (su velocidad deja de controlarse).
- Herramienta: Láser, o Punta de grabado (diamante) — la punta baja en Z (Z de trabajo, p. ej., −0,3 mm, a la velocidad de penetración) para marcar y sube (Z de despeje) en los desplazamientos: ni láser ni potencia, se marca cada trazo del trabajo, incluso de una capa al 0 %; sin sobrebarrido ni rampa; una imagen se graba con umbral, punto a punto (muy lento: mejor un relleno, como recuerda la comprobación previa). Con el G-code personalizado, «Encender» y «Apagar» bajan y suben la punta alrededor de cada serie de trazos. El láser virtual marca los trazos con la punta bajada. Bolígrafo (plóter): para un plóter de bolígrafo con GRBL, el bolígrafo baja para trazar y sube para los desplazamientos, como la punta. Elevación del bolígrafo: Servo (bolígrafo movido por un servo en la salida del husillo: Comando bolígrafo bajado,
M3 S1000por defecto, Comando bolígrafo levantado,M5, y luego Espera del servo, 0,2 s, mientras se mueve; modo láser de GRBL desactivado,$32=0) o Eje Z (alturas y velocidad de penetración, como la punta). Se recomiendan líneas; un relleno traza un sombreado. Cuchilla (cortadora): desfase de la cuchilla y sobrecorte — ver Cortadoras y plóteres. - Agrupación de G-code (GRBL, Smoothieware): en el grabado de imágenes, varios puntos vecinos de una línea salen en un solo
G1(S a:b:c…, con el trayecto dividido en partes iguales, Valores por línea: de 2 a 16) — menos líneas que enviar, un grabado más fluido a alta resolución; un trazo de una sola potencia sigue siendo unG1normal. Solo si el controlador lo anuncia ([CLUSTER:n]en su respuesta a$I: grblHAL con el complemento «LightBurn clusters», algunos Ortur): si no, se rechaza el inicio de un trabajo, ya que el controlador respondeerror:1. El láser virtual lo acepta. - Coordenadas negativas: máquina de tipo CNC (fresadora 3018 convertida…) cuyo origen, tras la búsqueda del origen, es una esquina y cuya área de trabajo se extiende en negativo; las posiciones se envían en X−, Y−.
- Coordenadas de máquina (G53) (GRBL): los trabajos en coordenadas absolutas, el encuadre y los desplazamientos a un punto ignoran el desplazamiento de pieza G54; la posición del cabezal se lee en coordenadas de máquina. Sin efecto al partir de la posición actual (G92) ni con el rotativo.
- La lista de dispositivos está ordenada por nombre.
- Fabricante (paquete de un fabricante de láseres): nombre y enlaces (sitio web, formación, soporte, comunidad) del fabricante del dispositivo. Un fabricante los rellena y luego exporta un paquete de ajustes (dispositivos, bibliotecas); en sus clientes, los dispositivos importados muestran su menú en Ayuda (Bernie Studio: enlaces en la ventana del manual). Solo las direcciones web (https) se convierten en enlaces.
- 4.º eje U: para un controlador que tiene un eje U (mesa, rotativo…); cada capa tiene entonces una Posición U (ajustes de la capa), que se envía al inicio de la capa (
G0 U…) solo si cambia. Sin esta casilla, se ignora. - Dispositivo al iniciar (Mac):
open -a Bernie --args -appareil "Nombre del dispositivo"abre Bernie con este dispositivo activo — práctico para tener un acceso directo por máquina en un taller con varios láseres. Un nombre desconocido se indica en la barra de estado y se mantiene el dispositivo activo.
Este manual también está integrado en Bernie: pulse F1, o abra el menú Ayuda, para leer el tema de lo que está haciendo. ¿Un error, una respuesta que falta? Escríbanos
Pruébelo en Bernie, gratis.
Software gratuito de grabado y corte láser para láseres de diodo, CO2, fibra y galvo. Windows, Mac, Linux, iPad, iPhone y en el navegador.