Impostazioni incisione laser: quelle buone partono da un intervallo noto, non da zero. Su un diodo da 5–10 W, il legno si incide bene intorno a 50–80 mm/s al 40–70% di potenza; un laser CO2 da 40–60 W lo incide a 250–400 mm/s e 15–35%. Per tagliare compensato da 3 mm servono piena potenza, 3–4 mm/s e due o tre passate con un diodo da 10 W, una sola passata a 10–20 mm/s con un CO2. Le tabelle qui sotto danno i punti di partenza per 13 materiali, e un test a griglia di dieci minuti li trasforma nei tuoi numeri.
Considera ogni valore qui come un punto da cui partire: la potenza ottica reale, la lente, la messa a fuoco, l’air assist, l’età del diodo o del tubo e perfino il lotto di compensato cambiano il risultato.
Come interagiscono le impostazioni di incisione laser
Velocità e potenza: l’energia per millimetro
Ciò che segna il materiale è l’energia ceduta a ogni millimetro, più o meno la potenza divisa per la velocità: raddoppi la velocità e la dimezzi. Le coppie però non sono del tutto intercambiabili: alta potenza ad alta velocità dà un segno netto e poco profondo, mentre una velocità bassa lascia diffondere il calore e carbonizza i bordi.
La potenza è una percentuale di ciò che il tuo laser emette davvero. Un diodo «da 10 W» dovrebbe indicare 10 W di potenza ottica; alcuni annunci riportano invece la potenza elettrica assorbita, ed è per questo che una macchina «da 40 W» può comportarsi come una da 5 W. Molti programmi per diodo mostrano la velocità in mm/min: moltiplica i mm/s per 60 (100 mm/s = 6.000 mm/min).
Passate, intervallo tra le linee e DPI
Le passate ripetono il lavoro. Per il taglio, due passate veloci lasciano spesso un bordo più pulito di una sola passata lenta, perché nel frattempo il fumo si dirada. Per l’incisione, una seconda passata va più in profondità più che scurire.
L’intervallo tra le linee è la distanza tra le linee di riempimento; i DPI sono la stessa idea al contrario (intervallo in mm = 25,4 ÷ DPI, quindi 0,1 mm corrisponde a 254 DPI). Un intervallo più stretto sovrappone le linee: più scuro, più uniforme, più lento. I valori di incisione qui sotto presuppongono 0,08–0,1 mm. Le foto seguono regole proprie, trattate nella nostra guida per incidere una foto con il laser.
Messa a fuoco e air assist
Un raggio a fuoco è un punto largo una frazione di millimetro; qualche millimetro più in là, la stessa potenza si allarga e si affievolisce. Metti a fuoco sulla superficie per incidere; per i tagli spessi, metti a fuoco leggermente dentro il materiale o abbassa un po’ la testa a ogni passata.
L’air assist soffia via fumo e fiamme dal taglio: flusso pieno per tagliare (bordi più puliti, meno fiammate, lente più pulita), flusso leggero per incidere e limitare le macchie di fumo.
Impostazioni laser a diodo: tabella velocità e potenza (5–10 W e 20 W)
Punti di partenza per moduli a diodo blu da 455 nm con air assist, messa a fuoco sulla superficie e intervallo di 0,08–0,1 mm. In ogni fascia, la velocità più bassa o la potenza più alta è per i moduli meno potenti. Se la tua macchina non raggiunge una velocità indicata, rallenta e abbassa la potenza in proporzione.
| Materiale | Incisione, 5–10 W | Incisione, 20 W | Taglio, 5–10 W | Taglio, 20 W |
|---|---|---|---|---|
| Legno massello (tiglio, pioppo) | 50–80 mm/s, 40–70% | 80–100 mm/s, 30–45% | 3 mm: 3–5 mm/s, 100%, 1–3 passate | 3 mm: 7–10 mm/s, 100%, 1 passata |
| Compensato (betulla, pioppo) | 50–80 mm/s, 35–70% | 80–100 mm/s, 30–40% | 3 mm: 3–4 mm/s, 100%, 2–3 passate; 6 mm: circa 2 mm/s, 4 passate | 3 mm: 6–8 mm/s, 100%, 1 passata; 6 mm: 3–4 mm/s, 1–2 passate |
| MDF | 50–80 mm/s, 40–70% | 80–100 mm/s, 30–50% | 3 mm: 2–3 mm/s, 100%, 2–4 passate | 3 mm: 4–6 mm/s, 100%, 1–2 passate |
| Bambù | 50–80 mm/s, 40–70% | 80–100 mm/s, 35–45% | 3 mm: 3–4 mm/s, 100%, 2–3 passate | 3 mm: 6–8 mm/s, 100%, 1 passata |
| Pelle conciata al vegetale | 50–80 mm/s, 20–35% | 80–100 mm/s, 15–25% | 1,5 mm: 6–12 mm/s, 100%, 1–2 passate | 1,5 mm: 12–20 mm/s, 100%, 1 passata |
| Cartone ondulato | 80–120 mm/s, 15–30% | 100–150 mm/s, 10–20% | 3 mm: 8–15 mm/s, 100% | 3 mm: 15–25 mm/s, 80–100% |
| Carta e cartoncino sottile | 80–120 mm/s, 10–25% | 100–150 mm/s, 8–15% | 25–50 mm/s, 80–100% | 50–80 mm/s, 50–80% |
| Fogli di sughero | 80–120 mm/s, 15–30% | 100–150 mm/s, 10–20% | 3 mm: 6–10 mm/s, 100%, 1–2 passate | 3 mm: 12–20 mm/s, 100% |
| Acrilico, solo scuro opaco | 40–80 mm/s, 50–90% | 60–100 mm/s, 30–50% | Sconsigliato: lastra sottile, circa 2 mm/s, 2–4 passate | Circa 2 mm/s, 1–3 passate; mai trasparente |
| Ardesia | 50–100 mm/s, 40–80% | 80–150 mm/s, 30–60% | — | — |
| Vetro, solo con rivestimento | 25–50 mm/s, 80–100% | 50–80 mm/s, 60–90% | — | — |
| Alluminio anodizzato | 10–40 mm/s, 80–100% | 40–100 mm/s, 40–70% | — | — |
| Acciaio inox, con spray per marcatura | 10–20 mm/s, 100% | 20–40 mm/s, 80–100% | — | — |
Impostazioni laser CO2 (40–60 W) e fibra per i metalli
Il raggio da 10,6 µm di un laser CO2 viene assorbito da quasi tutti i materiali organici, acrilico trasparente e vetro compresi, quindi incide parecchie volte più velocemente di un diodo. Usa l’estremo lento di ogni fascia per un tubo da 40 W e quello veloce per 60 W. Molti proprietari tengono i tubi in vetro sotto l’80% circa per farli durare.
| Materiale | Incisione | Taglio 3 mm (1/8 di pollice) | Taglio 6 mm (1/4 di pollice) |
|---|---|---|---|
| Legno massello | 250–400 mm/s, 15–35% | 12–25 mm/s, 50–70% | 5–10 mm/s, 60–80% |
| Compensato | 250–400 mm/s, 15–35% | 10–20 mm/s, 55–75% | 4–8 mm/s, 65–85% |
| MDF | 250–400 mm/s, 15–30% | 6–12 mm/s, 60–80% | 3–6 mm/s, 70–85% |
| Bambù | 250–400 mm/s, 20–35% | 10–20 mm/s, 60–75% | 4–8 mm/s, 70–85% |
| Pelle conciata al vegetale | 300–500 mm/s, 12–25% | 8–20 mm/s, 40–60% | — |
| Cartone ondulato | 300–500 mm/s, 10–20% | 15–40 mm/s, 30–60% | 10–20 mm/s, 50–60% |
| Carta e cartoncino | 300–500 mm/s, 8–15% | 100–300 mm/s, 10–25% (foglio sottile) | — |
| Fogli di sughero | 300–500 mm/s, 15–25% | 20–50 mm/s, 30–50% | 10–20 mm/s, 40–60% |
| Acrilico, trasparente o colorato | 300–450 mm/s, 15–30% | 8–15 mm/s, 60–85% | 3–6 mm/s, 70–85%, o 2 passate |
| Ardesia | 300–500 mm/s, 20–40% | — | — |
| Vetro | 150–300 mm/s, 15–35% | — | — |
| Alluminio anodizzato | 300–500 mm/s, 15–30% | — | — |
| Acciaio inox, con spray per marcatura | 40–120 mm/s, 60–90% | — | — |
Metalli: punti di partenza per il laser a fibra
La luce del CO2 rimbalza sul metallo nudo, e un diodo scurisce appena l’acciaio inox. Un laser a fibra da 1.064 nm lo marca direttamente; la frequenza degli impulsi conta quanto la potenza. Per una fibra da 20–30 W, prova:
- Acciaio inox, marcatura chiara: 800–1.200 mm/s, 35–65%, 30–40 kHz, intervallo di 0,05 mm.
- Acciaio inox, marcatura scura: 100–300 mm/s, circa 40%, 60–80 kHz, intervallo di 0,01–0,02 mm.
- Alluminio anodizzato: 500–1.000 mm/s, 20–60%, 20–40 kHz, intervallo di 0,01–0,03 mm.
I colori sull’acciaio inox richiedono una sorgente MOPA, di cui si può regolare la durata dell’impulso. Le macchine galvo aggiungono le proprie impostazioni di salto e di ritardo: vedi la marcatura galvo e a fibra in Bernie.
Note sui materiali che le tabelle non possono mostrare
Impostazioni laser per il legno
La densità fa gran parte del lavoro: tiglio e pioppo si incidono in fretta e in modo uniforme, mentre noce, rovere e acero richiedono più energia per la stessa tonalità. Gli anelli di crescita duri e teneri del pino bruciano a velocità diverse, così i riempimenti risultano a strisce. Il nastro di carta tiene le macchie di fumo lontane dalla superficie.
Impostazioni di taglio laser per compensato e MDF
Nel compensato è la colla a decidere il taglio: due pannelli dello stesso spessore possono richiedere velocità molto diverse, e il compensato venduto per il laser, con meno vuoti, è più prevedibile. L’MDF si taglia in modo pulito ma lentamente, con un bordo scuro e molto fumo.
Pelle, sughero, cartone e carta
Usa pelle conciata al vegetale: la pelle conciata al cromo e la similpelle in PVC rilasciano fumi tossici. La pelle si marca con pochissima potenza. Cartone, carta e sughero prendono fuoco facilmente: tieni acceso l’air assist e abbassa la potenza prima di rallentare. La carta bianca riflette gran parte della luce di un diodo blu; la carta più scura si marca molto più facilmente.
Acrilico: incidere con il diodo, tagliare con il CO2
Il raggio di un diodo blu attraversa l’acrilico trasparente, e la maggior parte delle lastre chiare o blu, quindi non può tagliarle né inciderle direttamente. Incide bene l’acrilico scuro opaco, ma i tagli puliti sono un lavoro da CO2. Con un CO2, l’acrilico colato si incide in un bianco satinato, mentre quello estruso si taglia con un bordo lucido, come lucidato a fiamma.
Ardesia, vetro e metallo
L’ardesia diventa grigio chiaro; più potenza la fa solo sfaldare, quindi resta su valori moderati, usa un intervallo di 0,1–0,15 mm e passa una goccia d’olio. Un CO2 satina meglio il vetro attraverso un foglio di carta da cucina umido o una pellicola di detersivo per piatti, che limita le scheggiature; un diodo ha bisogno di un rivestimento come vernice o spray per marcatura, da lavare via dopo. Sull’alluminio anodizzato il laser rimuove il colorante (il nero dà il contrasto migliore), e uno spray per la marcatura dei metalli fonde uno strato scuro sull’acciaio inox.
Come fare un test a griglia dei materiali per il laser
Un test a griglia è la via più rapida dalla stima di una tabella a un’impostazione di cui ti fidi. Dieci minuti su uno scarto valgono più di una serata di pannelli rovinati.
- Usa il materiale vero. Stesso pannello, stessa finitura, stesso spessore, con messa a fuoco e air assist esattamente come per il lavoro vero.
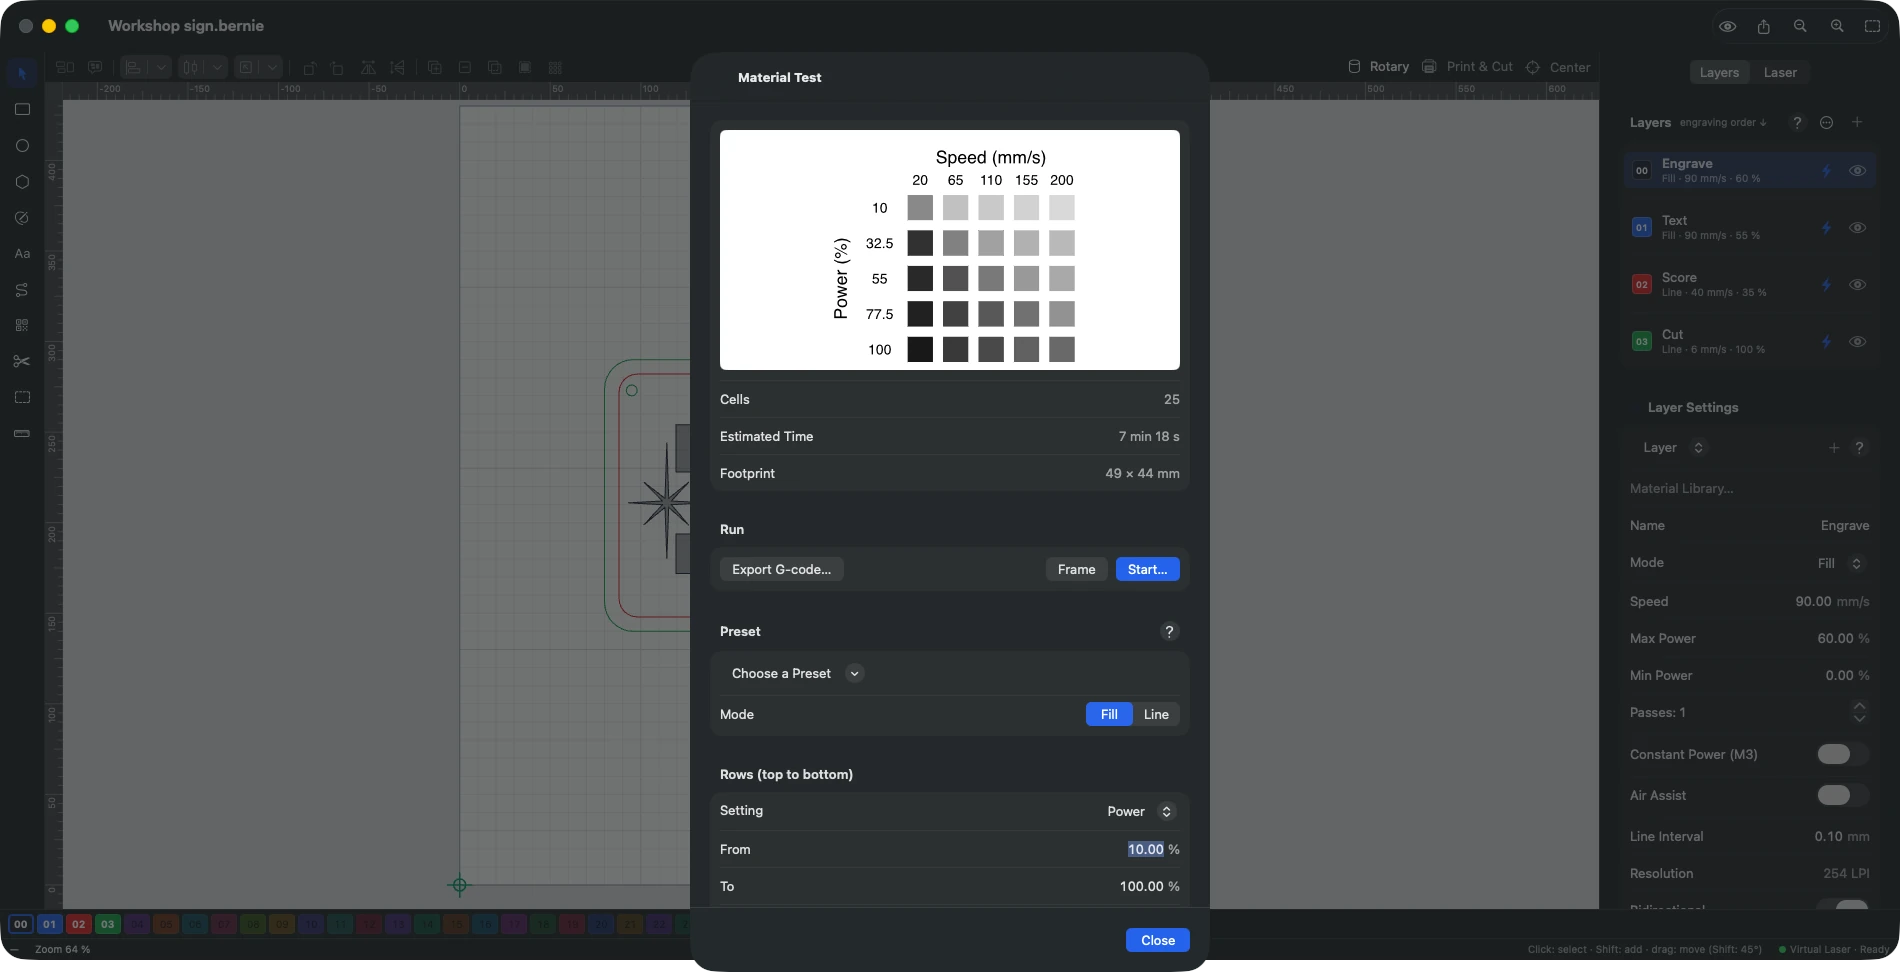
- Scegli due variabili. Di solito la velocità nelle colonne e la potenza nelle righe, con intervallo e passate fissi. Prendi la fascia dalla tabella e allargala un po’.
- Tienila piccola. Una griglia 5 × 5 di quadrati da 8–10 mm sta su uno scarto grande come un sottobicchiere.
- Vai dall’energia più bassa alla più alta. Prima i quadrati veloci e deboli, così puoi fermarti prima che qualcosa prenda fuoco.
- Leggila alla luce del giorno. Togli la fuliggine e scegli il quadrato con la tonalità che vuoi e i bordi puliti; sul legno, il più scuro è raramente il migliore.
- Affina. Lancia una griglia più stretta intorno al vincitore, o prova allo stesso modo l’intervallo o le passate.
- Per il taglio, taglia piccoli quadrati a velocità decrescenti, tieni il più veloce che si stacca da solo, poi rallenta di circa il 10% come margine.
Annota con ogni impostazione
- Materiale, fornitore e spessore
- Macchina, modulo laser o tubo, lente
- Velocità, potenza, passate e intervallo tra le linee
- Air assist e scostamento della messa a fuoco
- La data e una foto della griglia
Materiali da non lavorare mai al laser e sicurezza di base
- PVC e vinile, comprese molte similpelli: rilasciano composti del cloro che formano acido cloridrico, nocivo per te e corrosivo per la macchina.
- Policarbonato: si scolorisce, prende fuoco e si taglia male.
- ABS: fonde invece di tagliarsi e rilascia fumi tossici, tra cui acido cianidrico.
- HDPE e polistirolo espanso: fondono e si incendiano facilmente.
- PTFE (Teflon), fibra di vetro, fibra di carbonio, legno trattato: fumi o polveri tossici.
Se non riesci a identificare una plastica, non lavorarla al laser.
Sicurezza, ogni volta
Indossa occhiali certificati per la lunghezza d’onda del tuo laser: circa 450 nm per un diodo, 10.600 nm per il CO2, 1.064 nm per la fibra. Gli occhiali fatti per l’uno non proteggono dall’altro.
Aspira i fumi verso l’esterno o attraverso un filtro adeguato, tieni un estintore a CO2 a portata di mano e non lasciare mai un lavoro in corso senza sorveglianza.
Trovare e salvare le tue impostazioni in Bernie
Bernie, il nostro software di incisione laser gratuito, è costruito intorno a questo ciclo: parti da un’impostazione nota, prova, salva.
- Parti dalla libreria. Più di 1.800 impostazioni sono raccolte in 17 librerie: impostazioni generiche per diodo e CO2, librerie per macchina (Creality Falcon2, Elegoo Phecda, Snapmaker Ray, xTool D1…) e fibra MOPA. Configura il tuo laser dal catalogo di 17 macchine o con «Find My Laser», e la libreria dei materiali gli viene collegata: vedi le macchine compatibili.
- Applicala in un clic. Le impostazioni sono ordinate per materiale e spessore, si riapplicano all’istante e sono legate alla tua macchina. Ognuno dei 30 livelli ha la propria velocità, potenza, passate e air assist: dettagli nella pagina livelli e librerie dei materiali.
- Porta con te le tue librerie LightBurn. Le librerie .clb si importano e si esportano, frequenza, Z e rampe comprese.
- Prova un nuovo materiale. Il test del materiale incide una griglia velocità × potenza (o intervallo, o passate) a energia crescente. Individua il quadrato migliore, e «keep this square» (tieni questo quadrato) lo salva per la prossima volta. Una cartella condivisa su iCloud Drive o in rete mantiene un’unica libreria su tutti i tuoi computer.
- Controlla prima di incidere. L’anteprima mostra il lavoro sul materiale (legno, compensato, cartone, pelle, ardesia, acrilico nero, alluminio anodizzato), stima il tempo e, con «Why this line?» (perché questa linea?), mostra il livello, la velocità e la potenza dietro ogni linea. Il controllo pre-invio blocca errori come una velocità troppo alta.
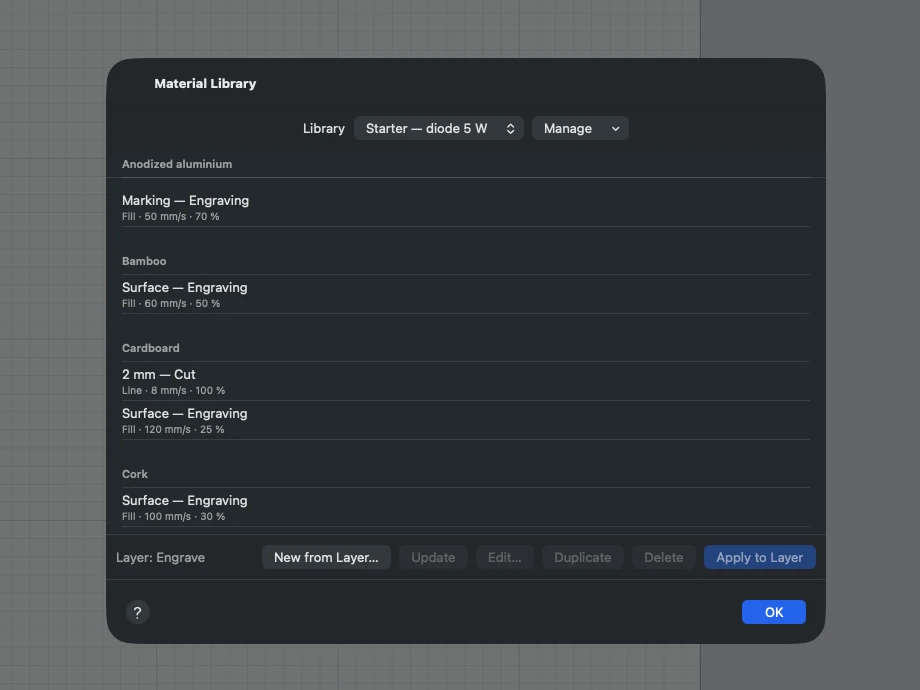
Per le foto, un assistente in cinque passaggi copre messa a fuoco, velocità e potenza, intervallo, correzione del punto e impostazioni dell’immagine: vedi immagini e foto. Se un risultato delude, l’aiuto integrato «My job is…» (il mio lavoro è…) va dal sintomo (spostamento, angoli bruciati, troppo chiaro…) alle cause e alle soluzioni; fa parte delle funzioni file e aiuto integrato.
Gratis, senza account
Le librerie dei materiali e il test a griglia sono inclusi per tutti. Bernie funziona già oggi su Windows, Linux e nel browser con Bernie Studio; Mac, iPad e iPhone arrivano presto.
Stai ancora scegliendo una macchina? Confronta i laser a diodo, CO2, a fibra e galvo e cosa può tagliare ciascuno.
Impostazioni incisione laser: domande frequenti
Quali sono le migliori impostazioni laser per il legno?
Su un diodo da 5–10 W, parti da 50–80 mm/s al 40–70% di potenza; su un diodo da 20 W, da 80–100 mm/s al 30–45%. Un laser CO2 da 40–60 W incide il legno a 250–400 mm/s e 15–35%. I legni duri richiedono più energia del tiglio, quindi conferma con un test a griglia sulla stessa tavola.
Che velocità e potenza servono per tagliare compensato da 3 mm?
Un diodo da 5–10 W richiede piena potenza a 3–4 mm/s e due o tre passate; un diodo da 20 W di solito lo taglia in una passata a 6–8 mm/s. Un laser CO2 da 40–60 W lo taglia a circa 10–20 mm/s e al 55–75% di potenza. La colla varia da un pannello all’altro, quindi fai prima un breve test di taglio.
Un laser a diodo può tagliare l’acrilico trasparente?
No. Il raggio blu di un laser a diodo attraversa l’acrilico trasparente, e la maggior parte delle lastre chiare o blu. Un diodo può incidere l’acrilico scuro opaco, ma per tagliare l’acrilico in modo pulito serve un laser CO2.
Come si fa un test a griglia dei materiali per il laser?
Incidi piccoli quadrati su uno scarto dello stesso materiale, con la velocità che cambia da una colonna all’altra e la potenza da una riga all’altra, dall’energia più bassa alla più alta. Scegli il quadrato migliore, affina con una griglia più stretta e scrivi i valori sul retro del campione.
Meglio usare mm/s o mm/min?
Misurano la stessa cosa: 1 mm/s equivale a 60 mm/min. I software GRBL per diodo mostrano spesso i mm/min, mentre i controller CO2 e la maggior parte delle tabelle usano i mm/s. Controlla l’unità prima di digitare un valore, o sbaglierai di 60 volte. Bernie ti permette di lavorare con l’una o con l’altra.