Unos buenos ajustes de grabado láser parten de un rango conocido, no de cero. Con un diodo de 5–10 W, la madera se graba bien a unos 50–80 mm/s con un 40–70 % de potencia; un láser CO2 de 40–60 W la graba a 250–400 mm/s y 15–35 %. Cortar contrachapado de 3 mm requiere potencia máxima, 3–4 mm/s y dos o tres pasadas con un diodo de 10 W, y una sola pasada a 10–20 mm/s con un CO2. Las tablas de abajo dan puntos de partida para 13 materiales, y una cuadrícula de prueba de diez minutos los convierte en tus propios valores.
Toma cada valor de esta página como un punto de partida: la potencia óptica real, la lente, el enfoque, la asistencia de aire, la antigüedad del diodo o del tubo e incluso el lote de contrachapado cambian el resultado.
Cómo se combinan los ajustes de grabado láser
Velocidad y potencia: energía por milímetro
Lo que marca el material es la energía que recibe cada milímetro, más o menos la potencia dividida por la velocidad: si duplicas la velocidad, la reduces a la mitad. Aun así, las parejas de valores no son del todo intercambiables: mucha potencia a mucha velocidad da una marca nítida y poco profunda, mientras que una velocidad lenta deja que el calor se extienda y queme los bordes.
La potencia es un porcentaje de lo que tu láser emite de verdad. Un diodo de «10 W» debería significar 10 W de potencia óptica; algunos anuncios indican en su lugar la potencia eléctrica consumida, y por eso una máquina de «40 W» puede comportarse como una de 5 W. Muchos programas para diodo muestran la velocidad en mm/min: multiplica los mm/s por 60 (100 mm/s = 6.000 mm/min).
Pasadas, intervalo de líneas y DPI
Las pasadas repiten el trabajo. Para cortar, dos pasadas rápidas suelen dejar un borde más limpio que una sola lenta, porque el humo se despeja entre una y otra. Para grabar, una segunda pasada profundiza más de lo que oscurece.
El intervalo de líneas es la separación entre las líneas de relleno; los DPI son la misma idea al revés (intervalo en mm = 25,4 ÷ DPI, así que 0,1 mm son 254 DPI). Un intervalo más estrecho superpone las líneas: más oscuro, más uniforme, más lento. Los valores de grabado de abajo suponen 0,08–0,1 mm. Las fotos siguen sus propias reglas, explicadas en nuestra guía para grabar una foto con láser.
Enfoque y asistencia de aire
Un haz enfocado es un punto de una fracción de milímetro; a unos milímetros del foco, la misma potencia se dispersa y se debilita. Enfoca en la superficie para grabar; para cortes gruesos, enfoca un poco dentro del material o baja ligeramente el cabezal en cada pasada.
La asistencia de aire expulsa el humo y la llama del corte: caudal máximo para cortar (bordes más limpios, menos llamaradas, una lente más limpia) y un caudal suave para grabar, para limitar las manchas de humo.
Ajustes de láser de diodo: tabla de velocidad y potencia (5–10 W y 20 W)
Puntos de partida para módulos de diodo azul de 455 nm con asistencia de aire, enfoque en la superficie y un intervalo de 0,08–0,1 mm. Dentro de cada rango, la velocidad más lenta o la potencia más alta corresponden a los vatios más bajos. Si tu máquina no alcanza una velocidad indicada, baja la velocidad y reduce la potencia en proporción.
| Material | Grabado, 5–10 W | Grabado, 20 W | Corte, 5–10 W | Corte, 20 W |
|---|---|---|---|---|
| Madera maciza (tilo, álamo) | 50–80 mm/s, 40–70 % | 80–100 mm/s, 30–45 % | 3 mm: 3–5 mm/s, 100 %, 1–3 pasadas | 3 mm: 7–10 mm/s, 100 %, 1 pasada |
| Contrachapado (abedul, álamo) | 50–80 mm/s, 35–70 % | 80–100 mm/s, 30–40 % | 3 mm: 3–4 mm/s, 100 %, 2–3 pasadas; 6 mm: unos 2 mm/s, 4 pasadas | 3 mm: 6–8 mm/s, 100 %, 1 pasada; 6 mm: 3–4 mm/s, 1–2 pasadas |
| MDF | 50–80 mm/s, 40–70 % | 80–100 mm/s, 30–50 % | 3 mm: 2–3 mm/s, 100 %, 2–4 pasadas | 3 mm: 4–6 mm/s, 100 %, 1–2 pasadas |
| Bambú | 50–80 mm/s, 40–70 % | 80–100 mm/s, 35–45 % | 3 mm: 3–4 mm/s, 100 %, 2–3 pasadas | 3 mm: 6–8 mm/s, 100 %, 1 pasada |
| Cuero de curtido vegetal | 50–80 mm/s, 20–35 % | 80–100 mm/s, 15–25 % | 1,5 mm: 6–12 mm/s, 100 %, 1–2 pasadas | 1,5 mm: 12–20 mm/s, 100 %, 1 pasada |
| Cartón ondulado | 80–120 mm/s, 15–30 % | 100–150 mm/s, 10–20 % | 3 mm: 8–15 mm/s, 100 % | 3 mm: 15–25 mm/s, 80–100 % |
| Papel y cartulina fina | 80–120 mm/s, 10–25 % | 100–150 mm/s, 8–15 % | 25–50 mm/s, 80–100 % | 50–80 mm/s, 50–80 % |
| Lámina de corcho | 80–120 mm/s, 15–30 % | 100–150 mm/s, 10–20 % | 3 mm: 6–10 mm/s, 100 %, 1–2 pasadas | 3 mm: 12–20 mm/s, 100 % |
| Acrílico, solo opaco oscuro | 40–80 mm/s, 50–90 % | 60–100 mm/s, 30–50 % | No recomendado: lámina fina, unos 2 mm/s, 2–4 pasadas | Unos 2 mm/s, 1–3 pasadas; nunca transparente |
| Pizarra | 50–100 mm/s, 40–80 % | 80–150 mm/s, 30–60 % | — | — |
| Vidrio, solo recubierto | 25–50 mm/s, 80–100 % | 50–80 mm/s, 60–90 % | — | — |
| Aluminio anodizado | 10–40 mm/s, 80–100 % | 40–100 mm/s, 40–70 % | — | — |
| Acero inoxidable, con spray de marcado | 10–20 mm/s, 100 % | 20–40 mm/s, 80–100 % | — | — |
Ajustes de láser CO2 (40–60 W) y fibra para metales
El haz de 10,6 µm de un láser CO2 lo absorben casi todos los materiales orgánicos, acrílico transparente y vidrio incluidos, así que graba varias veces más rápido que un diodo. Usa el extremo lento de cada rango para un tubo de 40 W y el rápido para uno de 60 W. Muchos usuarios mantienen los tubos de vidrio por debajo del 80 % aproximadamente para alargar su vida.
| Material | Grabado | Corte 3 mm (1/8 in) | Corte 6 mm (1/4 in) |
|---|---|---|---|
| Madera maciza | 250–400 mm/s, 15–35 % | 12–25 mm/s, 50–70 % | 5–10 mm/s, 60–80 % |
| Contrachapado | 250–400 mm/s, 15–35 % | 10–20 mm/s, 55–75 % | 4–8 mm/s, 65–85 % |
| MDF | 250–400 mm/s, 15–30 % | 6–12 mm/s, 60–80 % | 3–6 mm/s, 70–85 % |
| Bambú | 250–400 mm/s, 20–35 % | 10–20 mm/s, 60–75 % | 4–8 mm/s, 70–85 % |
| Cuero de curtido vegetal | 300–500 mm/s, 12–25 % | 8–20 mm/s, 40–60 % | — |
| Cartón ondulado | 300–500 mm/s, 10–20 % | 15–40 mm/s, 30–60 % | 10–20 mm/s, 50–60 % |
| Papel y cartulina | 300–500 mm/s, 8–15 % | 100–300 mm/s, 10–25 % (lámina fina) | — |
| Lámina de corcho | 300–500 mm/s, 15–25 % | 20–50 mm/s, 30–50 % | 10–20 mm/s, 40–60 % |
| Acrílico, transparente o de color | 300–450 mm/s, 15–30 % | 8–15 mm/s, 60–85 % | 3–6 mm/s, 70–85 %, o 2 pasadas |
| Pizarra | 300–500 mm/s, 20–40 % | — | — |
| Vidrio | 150–300 mm/s, 15–35 % | — | — |
| Aluminio anodizado | 300–500 mm/s, 15–30 % | — | — |
| Acero inoxidable, con spray de marcado | 40–120 mm/s, 60–90 % | — | — |
Metales: puntos de partida para láser de fibra
La luz del CO2 rebota en el metal desnudo, y un diodo apenas oscurece el acero inoxidable. Un láser de fibra de 1.064 nm lo marca directamente; la frecuencia de pulso importa tanto como la potencia. Para una fibra de 20–30 W, prueba:
- Acero inoxidable, marca clara: 800–1.200 mm/s, 35–65 %, 30–40 kHz, intervalo de 0,05 mm.
- Acero inoxidable, marca oscura: 100–300 mm/s, en torno al 40 %, 60–80 kHz, intervalo de 0,01–0,02 mm.
- Aluminio anodizado: 500–1.000 mm/s, 20–60 %, 20–40 kHz, intervalo de 0,01–0,03 mm.
Los colores sobre acero inoxidable requieren una fuente MOPA, cuyo ancho de pulso se puede ajustar. Las máquinas galvo añaden sus propios ajustes de saltos y retardos: consulta marcado galvo y fibra en Bernie.
Notas sobre materiales que las tablas no muestran
Ajustes láser para madera
La densidad hace casi todo el trabajo: el tilo y el álamo se graban rápido y de forma uniforme, mientras que el nogal, el roble y el arce necesitan más energía para el mismo tono. Los anillos duros y blandos del pino se queman a ritmos distintos, así que los rellenos salen rayados. La cinta de carrocero evita las manchas de humo en la superficie.
Ajustes de corte láser para contrachapado y MDF
En el contrachapado, la cola decide el corte: dos planchas del mismo grosor pueden necesitar velocidades muy distintas, y el contrachapado vendido para láser, con menos huecos, es más predecible. El MDF se corta limpio pero despacio, con un borde oscuro y mucho humo.
Cuero, corcho, cartón y papel
Usa cuero de curtido vegetal: el cuero curtido al cromo y la piel sintética de PVC desprenden humos tóxicos. El cuero se marca con muy poca potencia. El cartón, el papel y el corcho se prenden con facilidad: mantén la asistencia de aire activada y baja la potencia antes de reducir la velocidad. El papel blanco refleja buena parte de la luz de un diodo azul; el papel más oscuro se marca con mucha más facilidad.
Acrílico: grabar con diodo, cortar con CO2
El haz de un diodo azul atraviesa el acrílico transparente, y la mayoría de las láminas claras o azules, así que no puede cortarlas ni grabarlas directamente. Graba bien el acrílico opaco oscuro, pero los cortes limpios son cosa de un CO2. Con un CO2, el acrílico colado se graba en un blanco escarchado, mientras que el extruido se corta con un borde pulido a la llama.
Pizarra, vidrio y metal
La pizarra se vuelve gris clara; más potencia solo la descascarilla, así que mantente en valores moderados, usa un intervalo de 0,1–0,15 mm y pásale una gota de aceite. Un CO2 esmerila mejor el vidrio a través de papel de cocina húmedo o una película de jabón lavavajillas, que limita las astillas; un diodo necesita un recubrimiento, como pintura o spray de marcado, que se lava después. En el aluminio anodizado, el láser elimina el tinte (el negro da el mejor contraste), y un spray de marcado para metal funde una capa oscura sobre el acero inoxidable.
Cómo hacer una cuadrícula de prueba de materiales con láser
Una cuadrícula de prueba es el camino más rápido del valor orientativo de una tabla a un ajuste en el que confíes. Diez minutos en un retal valen más que una tarde de piezas echadas a perder.
- Usa el material real. La misma plancha, el mismo acabado, el mismo grosor, con el enfoque y la asistencia de aire exactamente como en el trabajo real.
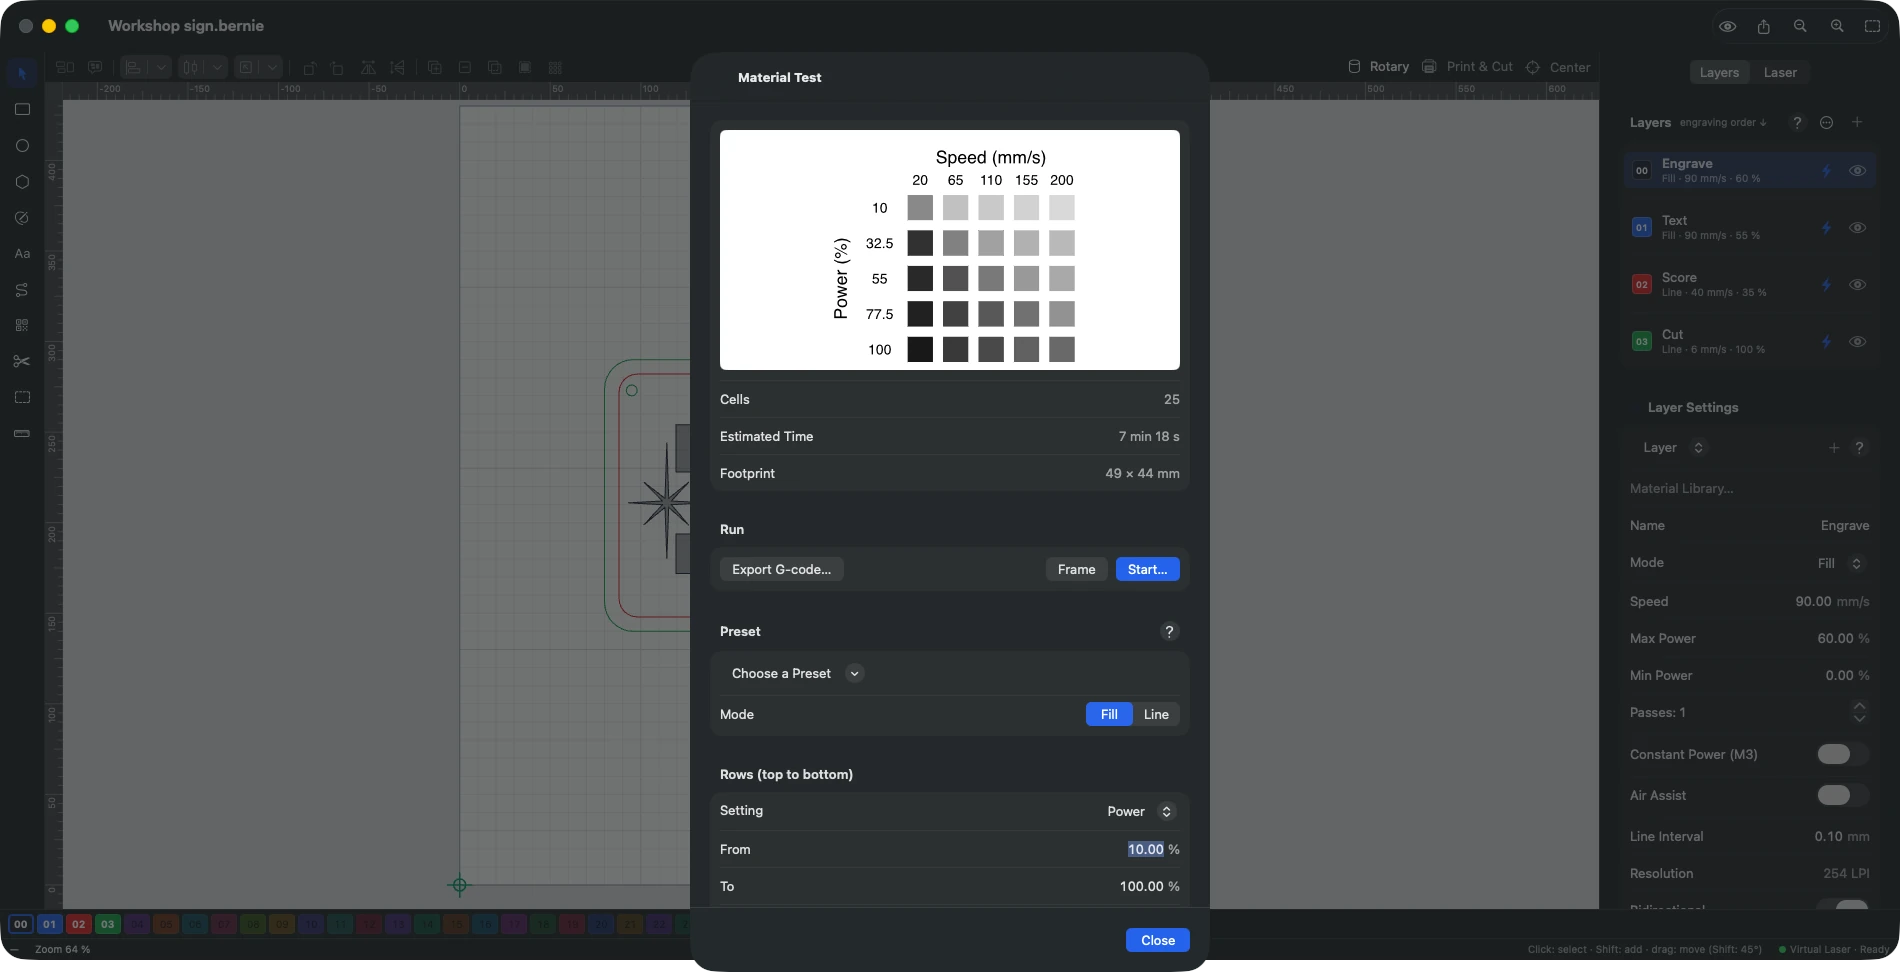
- Elige dos variables. Normalmente la velocidad en las columnas y la potencia en las filas, con el intervalo y las pasadas fijos. Toma el rango de la tabla y amplíalo un poco.
- Hazla pequeña. Una cuadrícula de 5 × 5 casillas de 8–10 mm cabe en un retal del tamaño de un posavasos.
- Ve de menos a más energía. Primero las casillas rápidas y débiles, para poder parar antes de que algo se prenda.
- Léela con luz natural. Limpia el hollín y elige la casilla con el tono que buscas y los bordes limpios; en madera, la más oscura rara vez es la mejor.
- Afina. Haz una cuadrícula más estrecha alrededor de la ganadora, o prueba el intervalo o las pasadas del mismo modo.
- Para cortar, corta cuadraditos a velocidades decrecientes, quédate con el más rápido que se suelte solo y luego baja la velocidad un 10 % aproximadamente como margen.
Anota con cada ajuste
- Material, proveedor y grosor
- Máquina, módulo láser o tubo, lente
- Velocidad, potencia, pasadas e intervalo de líneas
- Asistencia de aire y desfase de enfoque
- La fecha y una foto de la cuadrícula
Materiales que nunca debes pasar por el láser, y seguridad básica
- PVC y vinilo, incluidas muchas pieles sintéticas: liberan compuestos de cloro que forman ácido clorhídrico, nocivo para ti y corrosivo para la máquina.
- Policarbonato: se decolora, se prende y se corta mal.
- ABS: se funde en lugar de cortarse y desprende humos tóxicos, entre ellos cianuro de hidrógeno.
- HDPE y espuma de poliestireno: se funden y se inflaman con facilidad.
- PTFE (teflón), fibra de vidrio, fibra de carbono, madera tratada: humos o polvo tóxicos.
Si no puedes identificar un plástico, no lo pases por el láser.
Seguridad, siempre
Usa gafas adecuadas para la longitud de onda de tu láser: unos 450 nm para un diodo, 10.600 nm para CO2, 1.064 nm para fibra. Las gafas hechas para uno no protegen contra otro.
Extrae los humos al exterior o a través de un filtro adecuado, ten un extintor de CO2 a mano y nunca dejes un trabajo en marcha sin vigilancia.
Encontrar y guardar tus ajustes en Bernie
Bernie, nuestro software de grabado láser gratis, está construido en torno a ese ciclo: partir de un ajuste conocido, probar, guardar.
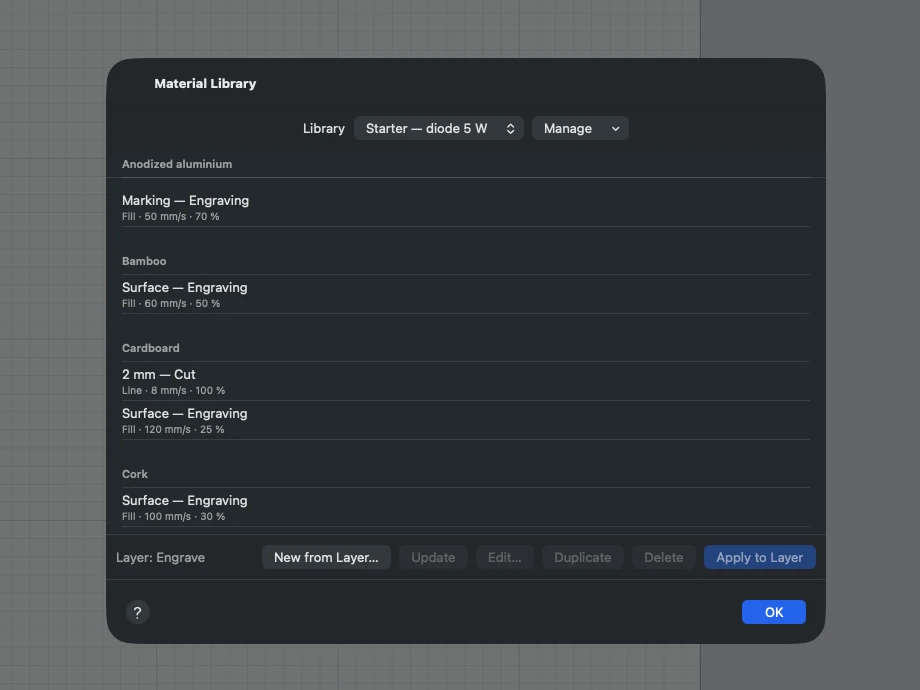
- Parte de la biblioteca. Más de 1.800 ajustes repartidos en 17 bibliotecas: ajustes generales para diodo y CO2, bibliotecas por máquina (Creality Falcon2, Elegoo Phecda, Snapmaker Ray, xTool D1…) y fibra MOPA. Configura tu láser desde el catálogo de 17 máquinas o con «Find My Laser» (buscar mi láser), y la biblioteca de materiales queda vinculada a él: consulta las máquinas compatibles.
- Aplícalo en un clic. Los ajustes están ordenados por material y grosor, se vuelven a aplicar al instante y quedan vinculados a tu máquina. Cada una de las 30 capas lleva su propia velocidad, potencia, pasadas y asistencia de aire: detalles en la página de capas y bibliotecas de materiales.
- Trae tus bibliotecas de LightBurn. Las bibliotecas .clb se importan y exportan, con frecuencia, Z y rampas incluidas.
- Prueba un material nuevo. La prueba de material graba una cuadrícula velocidad × potencia (o intervalo, o pasadas) por energía creciente. Localiza la mejor casilla, y «keep this square» (conservar esta casilla) la guarda para la próxima vez. Una carpeta compartida en iCloud Drive o en red mantiene una sola biblioteca en todos tus equipos.
- Comprueba antes de quemar. La vista previa renderiza el trabajo sobre el material (madera, contrachapado, cartón, cuero, pizarra, acrílico negro, aluminio anodizado), calcula el tiempo y, con «Why this line?» (¿por qué esta línea?), muestra la capa, la velocidad y la potencia de cualquier línea. La comprobación previa bloquea errores como una velocidad demasiado alta.
Para las fotos, un asistente en cinco pasos cubre el enfoque, la velocidad y la potencia, el intervalo, la corrección de punto y los ajustes de imagen: consulta imágenes y fotos. Si un resultado decepciona, la ayuda integrada «My job is…» (mi trabajo sale…) va del síntoma (desplazamiento, esquinas quemadas, demasiado tenue…) a las causas y las soluciones; forma parte de las funciones de archivos y ayuda integrada.
Gratis, sin cuenta
Las bibliotecas de materiales y la prueba en cuadrícula están incluidas para todos. Bernie ya funciona en Windows, Linux y en el navegador con Bernie Studio; Mac, iPad e iPhone llegan pronto.
¿Todavía eligiendo máquina? Compara los láseres de diodo, CO2, fibra y galvo y lo que puede cortar cada uno.
Ajustes de grabado láser: preguntas frecuentes
¿Cuáles son los mejores ajustes láser para madera?
Con un diodo de 5–10 W, empieza en torno a 50–80 mm/s con un 40–70 % de potencia; con un diodo de 20 W, 80–100 mm/s con un 30–45 %. Un láser CO2 de 40–60 W graba la madera a 250–400 mm/s y 15–35 %. Las maderas duras necesitan más energía que el tilo, así que confírmalo con una cuadrícula de prueba en la misma pieza.
¿Qué velocidad y potencia para cortar contrachapado de 3 mm?
Un diodo de 5–10 W necesita potencia máxima a 3–4 mm/s y dos o tres pasadas; un diodo de 20 W suele cortarlo en una pasada a 6–8 mm/s. Un láser CO2 de 40–60 W lo corta a unos 10–20 mm/s y un 55–75 % de potencia. La cola varía de una plancha a otra, así que haz antes una pequeña prueba de corte.
¿Un láser de diodo puede cortar acrílico transparente?
No. El haz azul de un láser de diodo atraviesa el acrílico transparente, y la mayoría de las láminas claras o azules. Un diodo puede grabar acrílico opaco oscuro, pero cortar acrílico limpiamente es trabajo de un láser CO2.
¿Cómo se hace una cuadrícula de prueba de materiales para láser?
Graba pequeñas casillas en un retal del mismo material, con la velocidad cambiando de una columna a otra y la potencia de una fila a otra, de la energía más baja a la más alta. Elige la mejor casilla, afina con una cuadrícula más estrecha y escribe los valores en el dorso de la muestra.
¿Uso mm/s o mm/min?
Miden lo mismo: 1 mm/s equivale a 60 mm/min. El software GRBL para diodo suele mostrar mm/min, mientras que los controladores CO2 y la mayoría de las tablas usan mm/s. Comprueba la unidad antes de escribir un valor, o te equivocarás por un factor de 60. Bernie te deja trabajar con cualquiera de las dos.