Quando il laser non taglia fino in fondo, il raggio non porta abbastanza energia sul fondo del materiale. Nove volte su dieci la causa è una di queste: la velocità è troppo alta o le passate troppo poche per lo spessore, il fuoco è sbagliato, la lente è sporca, manca l’air assist, oppure è il pannello stesso (strati di colla, umidità, deformazione) a resistere. Controllale in quest’ordine, poi fai un test di taglio che varia potenza e passate su uno scarto dello stesso pannello: il primo quadrato che si stacca ti dà l’impostazione.
Qui sotto: cosa può tagliare davvero un laser a diodo o CO2, le nove cause con le relative soluzioni, una procedura completa passo per passo in un software gratuito e i problemi specifici di compensato, MDF e acrilico.
Il tuo laser può tagliarlo, almeno?
Prima di cambiare qualsiasi impostazione, assicurati che il lavoro rientri nelle capacità della macchina. La potenza di un laser viene indicata in due modi: potenza ottica (quella che esce davvero dalla lente) e potenza elettrica (quella che assorbe il modulo), che può essere quattro o cinque volte più alta. Un modulo a diodo «da 40 W» è spesso un laser da 10 W ottici. Il taglio dipende dalla potenza ottica.
Le librerie dei materiali di partenza di Bernie danno valori iniziali prudenti per il taglio, sempre con air assist. Mostrano l’ordine di grandezza da aspettarsi, prima di affinare sulla tua macchina:
| Laser (potenza ottica) | Compensato di pioppo 3 mm | Compensato di pioppo 5 mm | MDF 3 mm |
|---|---|---|---|
| Diodo 5 W | 3 mm/s, 100 %, 3 passate | — | 2,5 mm/s, 100 %, 4 passate |
| Diodo 10 W | 6 mm/s, 100 %, 2 passate | 3 mm/s, 100 %, 3 passate | 5 mm/s, 100 %, 2 passate |
| Diodo 20 W | 10 mm/s, 100 %, 1 passata | 5 mm/s, 100 %, 2 passate | 8 mm/s, 100 %, 1 passata |
| CO2 da 40 a 60 W | 15 mm/s, 65 %, 1 passata | 6 mm: 8 mm/s, 80 %, 1 passata | 15 mm/s, 70 %, 1 passata |
Due conseguenze. Un diodo da 5 W taglia il compensato da 3 mm solo lentamente e in più passate; 6 mm sono un’impresa. E un laser a diodo non può tagliare affatto l’acrilico trasparente o blu: la sua luce blu lo attraversa. L’acrilico nero o scuro opaco si taglia con un diodo; quello trasparente richiede un laser CO2.
9 motivi per cui il laser non taglia fino in fondo
1. Troppo veloce, o poche passate
Tagliare è una questione di energia per millimetro: dimezza la velocità e l’energia che riceve ogni punto più o meno raddoppia. Se il taglio si ferma a metà, rallenta o aggiungi passate. Più passate veloci danno di solito un bordo più pulito di una sola passata molto lenta, che carbonizza il legno e allarga il kerf, ma richiedono più tempo. Non cambiare l’impostazione a caso: un test di taglio (più sotto) la trova in un colpo solo.
2. Potenza non davvero al 100 %
Sui controller GRBL, la potenza impostata nel software è proporzionata a un valore massimo, il parametro $30 del controller, di solito 1000. Se il massimo del software (S max) è più alto di $30, ogni potenza viene tagliata; se è più basso, il 100 % nel software è solo una frazione del laser. Una discrepanza qui spiega un laser che «prima tagliava» dopo un aggiornamento del firmware o un cambio di software.
3. Fuoco sbagliato
Il raggio è più stretto, e la sua energia più concentrata, nel punto focale. Una testa qualche millimetro troppo alta o troppo bassa disperde l’energia e il taglio si ferma prima. Regola il fuoco con lo spessimetro della macchina o con un test di messa a fuoco, sul pannello vero. Per i materiali spessi, molti mettono a fuoco un po’ dentro il materiale invece che in superficie, oppure abbassano la testa dopo ogni passata sulle macchine con asse Z motorizzato.
4. Lente o specchi sporchi
Fumo e resina si depositano sulla lente. Una sottile pellicola marrone assorbe parte del raggio, e la perdita cresce a ogni lavoro finché il laser smette di tagliare. Pulisci la lente (e su un CO2 gli specchi) con il metodo consigliato dal produttore, a laser spento e raffreddato. Una lente butterata o crepata va sostituita. Il nostro piano di manutenzione dell’incisore laser indica ogni quanto pulirla, in ore di utilizzo.
5. Niente air assist
L’air assist soffia un getto d’aria nel taglio. Elimina il fumo che altrimenti assorbirebbe il raggio, tiene a bada le fiamme e protegge la lente. Sul legno, accendere l’air assist fa spesso la differenza tra un taglio che si ferma a metà profondità e uno che si stacca.
6. Il compensato stesso
Il compensato è fatto di strati di legno tenuti insieme dalla colla. Il compensato da edilizia contiene spesso colla dura, stucco o vuoti nascosti, e una sola linea di colla densa blocca il taglio in un punto mentre il resto passa. Il compensato per laser (pioppo, betulla, tiglio) usa una colla che si taglia bene. Anche il legno umido richiede più energia: conserva i pannelli in piano e all’asciutto.
7. Pannello deformato o piano non livellato
Se il pannello si incurva, la distanza dalla lente cambia sul piano e con lei il fuoco: il lavoro taglia in un angolo e non in un altro. Tieni il pannello in piano con pesi, magneti o spilli fuori dall’area di taglio, e controlla che il piano sia in bolla.
8. Niente sotto il taglio
Un pannello appoggiato direttamente su una superficie piena intrappola fumo e calore sul fondo del taglio, e il raggio si riflette nel legno. Un piano a nido d’ape o qualche distanziale sollevano il pannello così che il taglio possa sfiatare da sotto.
9. Un laser stanco
Quando tutto quanto sopra è a posto e i tagli diventano sempre meno profondi, la sorgente potrebbe invecchiare. I tubi CO2 perdono potenza nel corso della loro vita; un modulo a diodo che si è surriscaldato potrebbe non tornare mai alla piena potenza. Confronta un test di taglio con quello fatto quando la macchina era nuova: ecco perché conviene conservarli.
Prima di tutto la sicurezza
Tagliare significa fuoco: non lasciare mai il laser acceso senza sorveglianza, tieni un estintore a portata di mano ed estrai il fumo all’esterno o attraverso un filtro. Indossa occhiali certificati per la lunghezza d’onda del tuo laser. Non tagliare mai PVC o vinile: rilasciano cloro, che è tossico e corrode la macchina.
Cosa fare se il laser non taglia: la soluzione in Bernie
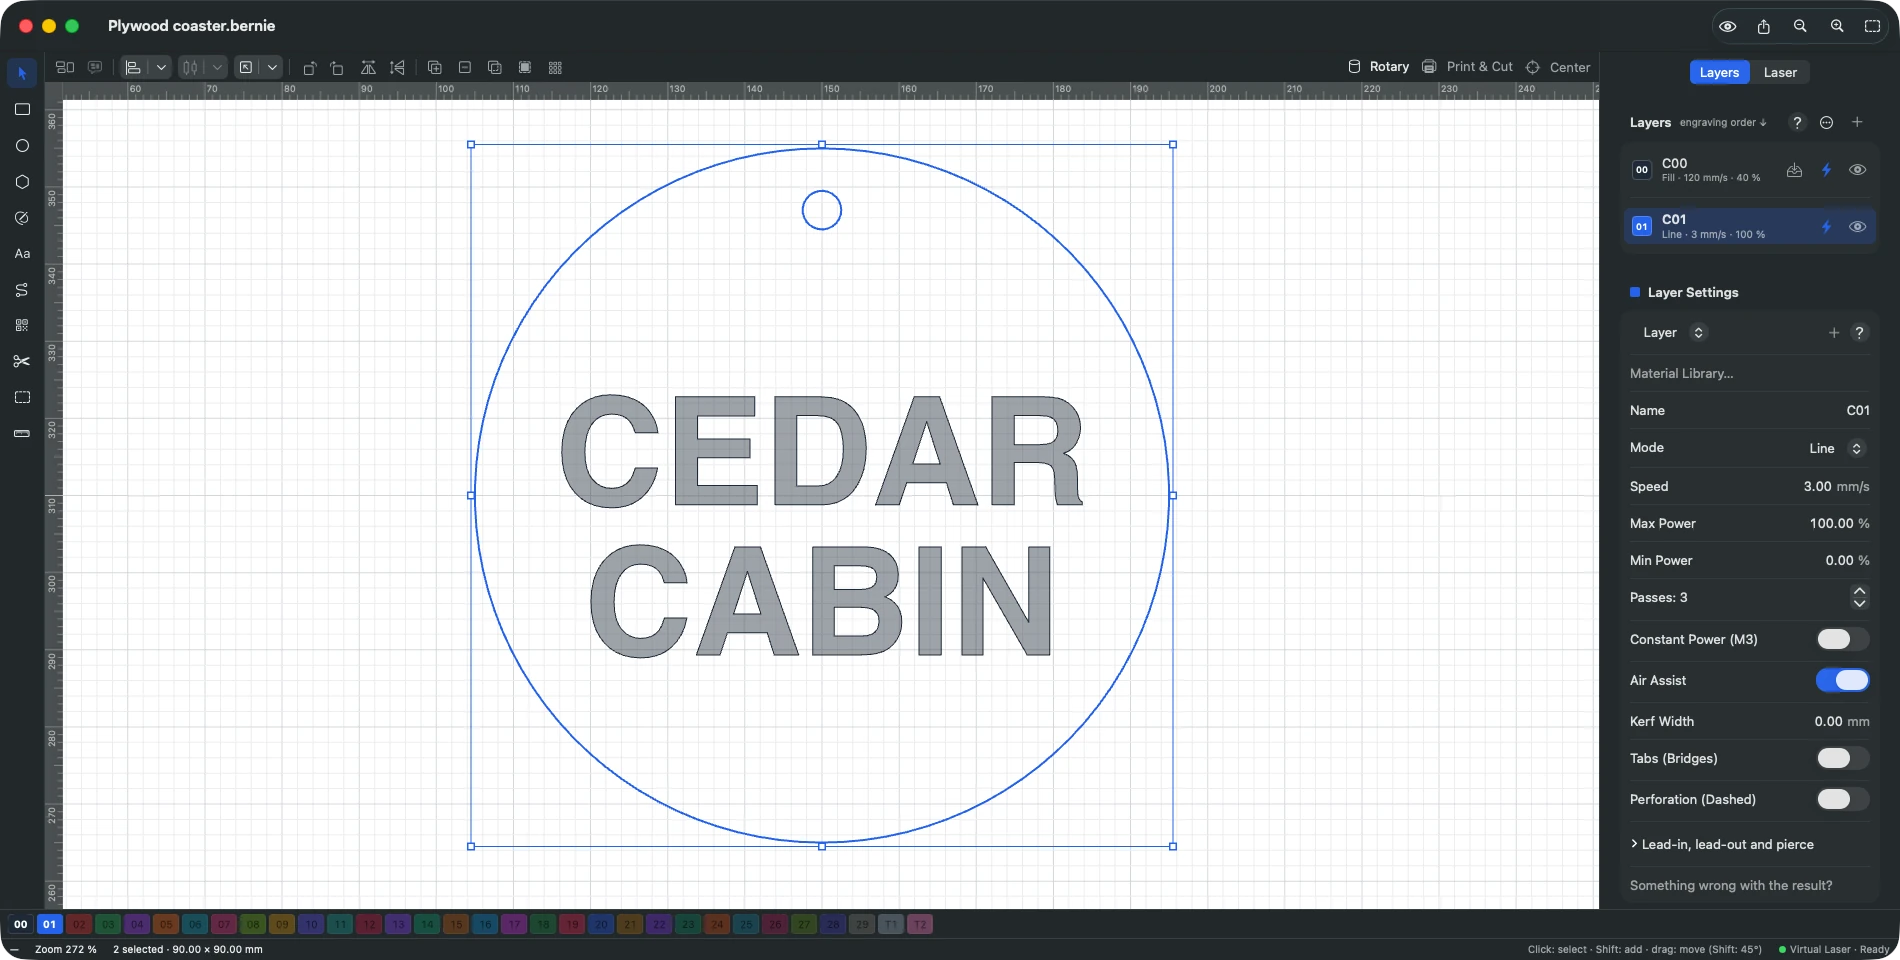
Bernie è un software laser gratuito, finanziato dalle donazioni. Ha una diagnosi guidata e un test di taglio integrati, e i suoi livelli e la libreria dei materiali conservano il risultato per la volta successiva. Ecco l’intero procedimento su un sottobicchiere da 90 mm in compensato di pioppo da 5 mm, con un nome inciso e un contorno tagliato.
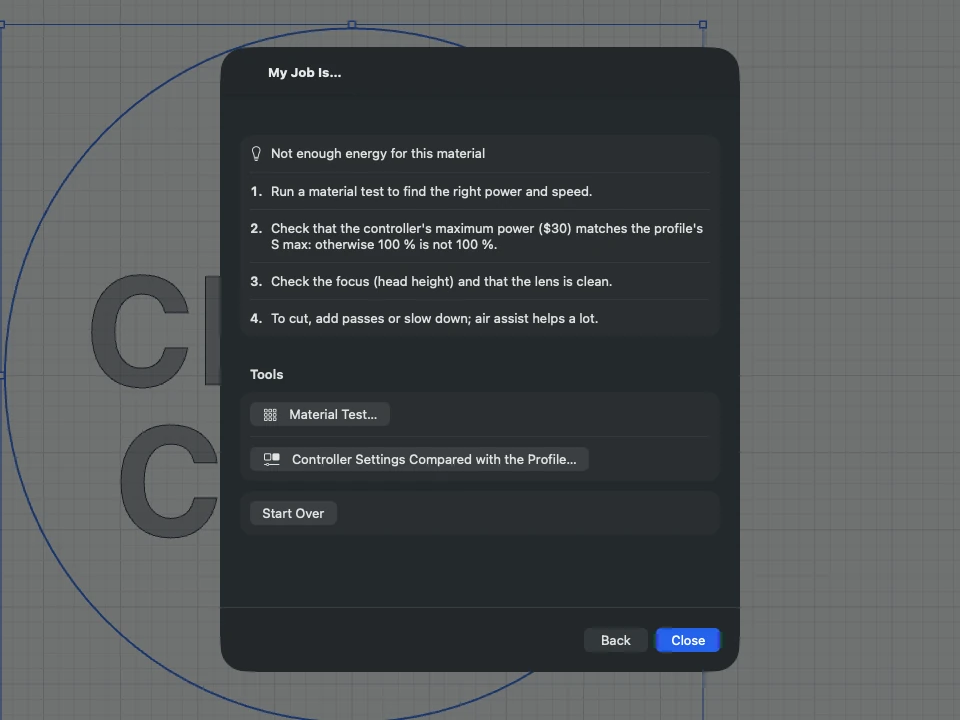
- Chiedi a Bernie. Scegli Aiuto › Il mio lavoro è… (oppure fai clic su Risultato deludente? Il mio lavoro è… nel pannello Laser), poi Troppo chiaro o non taglia. Se tutto il lavoro è troppo poco profondo, rispondi Tutta l’incisione: Bernie mostra Energia insufficiente per questo materiale, con i controlli da fare. Se falliscono solo alcune zone, rispondi Solo alcune zone: la distanza tra la testa e il pannello varia, quindi prima metti in piano il pannello.
- Controlla il controller. Con un laser GRBL collegato, fai clic su Impostazioni del controller confrontate con il profilo… nella stessa finestra: Bernie elenca dove il controller differisce dal profilo dell’apparecchio, per esempio la potenza massima (
$30rispetto all’S max del profilo). Allinea il profilo alla macchina corregge il profilo in un clic. - Parti da un’impostazione nota. Apri Laser › Libreria dei materiali…, poi Gestisci › Aggiungi una libreria iniziale e scegli quella per il tuo laser, per esempio Iniziale — diodo 10 W. Seleziona Compensato di pioppo 5 mm, Taglio, e fai clic su Applica al livello con il livello di taglio attivo.
- Controlla il livello di taglio. Fai clic sul livello nell’elenco Livelli: la sua modalità è Linea, qui con una Velocità di 3 mm/s, una Potenza max del 100 % e 3 Passate, con Assistenza aria spuntata. Tieni l’incisione su un livello a parte sopra di esso, così il sottobicchiere viene inciso prima di essere staccato.
- Fai un test di taglio. Scegli Laser › Test del materiale… e, sotto Preimpostazione, scegli Taglio: potenza × passate: una griglia in modalità Linea, con la potenza da 60 a 100 % lungo le righe e da 1 a 5 passate lungo le colonne, a 5 mm/s. Cambia la Velocità sotto Impostazioni fisse se il tuo laser è molto più potente o più debole, posiziona il test su uno scarto dello stesso pannello, fai clic su Inquadra, poi su Avvia….
- Tieni la cella vincente. Trova il quadrato con meno energia che si è staccato in modo pulito, poi usa Mantieni una cella: scegli quella cella e il materiale, e le sue impostazioni finiscono nella libreria dei materiali, pronte da applicare al livello di taglio.
- Aiuta i materiali spessi. Nella sezione Ingresso, uscita e perforazione del livello, una breve Durata della perforazione tiene acceso il laser all’inizio di ogni taglio prima che si muova. Con un asse Z motorizzato, il livello offre anche un Offset Z e, da due passate, una Discesa Z per passata che abbassa la testa man mano che il taglio si approfondisce.
- Taglia nell’ordine giusto. Apri Laser › Ottimizzazione dell’ordine di taglio… e controlla che Taglia prima le forme interne sia attivo, così il foro viene tagliato prima che il sottobicchiere cada e si sposti. Poi attiva l’anteprima per controllare i tracciati e il tempo, fai clic su Inquadra e su Avvia. Resta accanto alla macchina.
Se il test mostra che nemmeno il quadrato più lento e più potente passa, smetti di aggiungere passate: torna al fuoco, alla lente e al pannello. La finestra Il mio lavoro è… di Bernie tiene questi controlli sotto i tuoi occhi, con pulsanti che aprono gli strumenti giusti.
Fai il tuo test di taglio gratis
Ripeti questi passaggi sulla tua macchina: Bernie è gratuito, senza account né abbonamento. Funziona su Mac, Windows, Linux, iPad e nel browser con Bernie Studio, e l’app per iPhone è la sua compagna tascabile.
Compensato, MDF e acrilico: cosa cambia
| Materiale | Problema tipico | Cosa aiuta |
|---|---|---|
| Compensato | Il taglio si ferma in alcuni punti: una linea di colla, un nodo o un vuoto | Pioppo o betulla per laser; una passata in più; air assist |
| MDF | Lento, fumo denso, bordi marroni | Air assist, più passate, aspirazione potente |
| Acrilico trasparente o blu | Il laser a diodo non fa nulla | Un laser CO2; oppure acrilico scuro opaco |
| Acrilico colato o estruso (CO2) | Bordo inferiore fuso e risaldato | Solleva il pannello; meno aria sull’acrilico per un bordo lucido |
| Cartone e carta | Brucia o prende fuoco | Più veloce, meno potenza, air assist, mai senza sorveglianza |
| Pelle | Bordo carbonizzato e maleodorante | Solo concia vegetale, più passate leggere |
La nostra guida alle impostazioni di incisione laser per materiale tratta il lato incisione degli stessi materiali, e se stai scegliendo tra un diodo e un CO2 per il taglio, leggi diodo, CO2, fibra o galvo.
Quando il taglio passa ma i pezzi non si incastrano
Una volta che il laser taglia fino in fondo, la sorpresa successiva riguarda spesso le dimensioni: il raggio asporta una striscia di materiale, il kerf, così le fessure escono troppo larghe e le linguette troppo strette. Laser › Mire di taratura › Test del kerf… di Bernie taglia una piastra con 11 fessure e una linguetta; la fessura in cui la linguetta entra giusta dà il valore per la Larghezza di taglio (kerf) del livello. Ponticelli, attacchi e le altre opzioni di taglio sono nella pagina dei livelli, e la pagina delle macchine compatibili elenca i laser che Bernie pilota via USB e in rete, come descritto in connessione e controllo.
Domande frequenti
Perché il mio laser non taglia fino in fondo?
Il raggio non porta abbastanza energia sul fondo del materiale. Rallenta o aggiungi passate, verifica che il 100 % nel software corrisponda davvero alla piena potenza del controller, rimetti a fuoco, pulisci la lente e accendi l’air assist. Se falliscono solo alcuni punti, il pannello è deformato o ha linee di colla o vuoti.
Quante passate servono per tagliare il compensato da 3 mm?
Dipende dal laser. Come punto di partenza, un diodo da 10 W ottici taglia il compensato di pioppo da 3 mm in circa due passate a 6 mm/s, un diodo da 20 W in una passata a 10 mm/s e un CO2 da 40 a 60 W in una passata a 15 mm/s. Conferma con un test di taglio sul tuo pannello.
È meglio tagliare lentamente o con più passate?
Più passate veloci danno di solito bordi più puliti e meno carbonizzati e un kerf più stretto rispetto a una sola passata molto lenta, a scapito del tempo. Con l’air assist funzionano entrambi; un test di taglio che varia potenza e passate mostra qual è il migliore sulla tua macchina.
Un laser a diodo può tagliare l’acrilico?
Solo l’acrilico scuro e opaco. La luce blu di un laser a diodo attraversa l’acrilico trasparente e blu senza tagliarlo. L’acrilico trasparente richiede un laser CO2.
Perché il laser taglia da un lato e non dall’altro?
La distanza tra la lente e il pannello cambia sul piano: il pannello è deformato o il piano non è in bolla. Tieni il pannello in piano con pesi o spilli fuori dal taglio, e livella il piano.
Una lente sporca impedisce al laser di tagliare?
Sì. Una pellicola di residui di fumo assorbe parte del raggio e la perdita cresce a ogni lavoro. Pulisci la lente come consiglia il produttore; sostituiscila se è butterata o crepata.
Un laser che non taglia fino in fondo raramente è guasto: energia, fuoco, lente, aria e materiale spiegano quasi tutti i casi, e un test di taglio trasforma i tentativi a caso in un’impostazione da conservare. Provalo con Bernie, gratuito su Mac, Windows, Linux e nel browser, e se ti fa risparmiare un pannello di compensato, valuta di sostenerne lo sviluppo.