Réglages gravure laser : on part d’une plage connue, jamais de zéro. Sur une diode de 5 à 10 W, le bois se grave bien vers 50–80 mm/s à 40–70 % de puissance ; un laser CO2 de 40 à 60 W le grave à 250–400 mm/s et 15–35 %. Découper du contreplaqué de 3 mm demande toute la puissance, 3–4 mm/s et deux ou trois passes sur une diode de 10 W, une seule passe à 10–20 mm/s sur un CO2. Les tableaux ci-dessous donnent des points de départ pour 13 matériaux, et un test en grille de dix minutes les transforme en chiffres bien à vous.
Prenez chaque valeur de cette page comme un point de départ : la puissance optique réelle, la lentille, la mise au point, l’assistance d’air, l’âge de la diode ou du tube, et même le lot de contreplaqué changent le résultat.
Comment les réglages de gravure laser interagissent
Vitesse et puissance : l’énergie par millimètre
Ce qui marque le matériau, c’est l’énergie reçue par chaque millimètre, en gros la puissance divisée par la vitesse : doublez la vitesse et vous la divisez par deux. Les couples ne sont pas pour autant totalement interchangeables : forte puissance et grande vitesse donnent une marque nette et peu profonde, alors qu’une vitesse lente laisse la chaleur se diffuser et carboniser les bords.
La puissance est un pourcentage de ce que votre laser émet réellement. Une diode « 10 W » devrait fournir 10 W de puissance optique ; certaines annonces indiquent plutôt la puissance électrique consommée, ce qui explique qu’une machine « 40 W » puisse se comporter comme une 5 W. Beaucoup de logiciels pour diode affichent la vitesse en mm/min : multipliez les mm/s par 60 (100 mm/s = 6 000 mm/min).
Passes, pas de balayage et DPI
Les passes répètent le travail. En découpe, deux passes rapides laissent souvent un bord plus net qu’une seule passe lente, car la fumée se dissipe entre les deux. En gravure, une deuxième passe creuse davantage plutôt qu’elle ne fonce.
Le pas de balayage est l’écart entre les lignes de remplissage ; le DPI exprime la même idée à l’envers (pas en mm = 25,4 ÷ DPI, donc 0,1 mm correspond à 254 DPI). Un pas plus serré fait se chevaucher les lignes : plus foncé, plus régulier, plus lent. Les valeurs de gravure ci-dessous supposent un pas de 0,08 à 0,1 mm. Les photos ont leurs propres règles, détaillées dans notre guide pour graver une photo au laser.
Mise au point et assistance d’air
Un faisceau bien focalisé forme un point d’une fraction de millimètre ; décalé de quelques millimètres, la même puissance s’étale et faiblit. Faites la mise au point sur la surface pour graver ; pour les découpes épaisses, focalisez légèrement dans la matière ou abaissez un peu la tête à chaque passe.
L’assistance d’air chasse la fumée et les flammes de la saignée : plein débit pour découper (bords plus nets, moins de flammes, lentille plus propre), débit léger pour graver afin de limiter les traces de fumée.
Réglages gravure laser diode : tableau vitesse et puissance (5–10 W et 20 W)
Points de départ pour les modules diode bleus de 455 nm avec assistance d’air, mise au point sur la surface et pas de 0,08 à 0,1 mm. Dans chaque plage, la vitesse la plus basse ou la puissance la plus haute convient aux modules les moins puissants. Si votre machine n’atteint pas une vitesse indiquée, ralentissez et baissez la puissance dans la même proportion.
| Matériau | Gravure, 5–10 W | Gravure, 20 W | Découpe, 5–10 W | Découpe, 20 W |
|---|---|---|---|---|
| Bois massif (tilleul, peuplier) | 50–80 mm/s, 40–70 % | 80–100 mm/s, 30–45 % | 3 mm : 3–5 mm/s, 100 %, 1–3 passes | 3 mm : 7–10 mm/s, 100 %, 1 passe |
| Contreplaqué (bouleau, peuplier) | 50–80 mm/s, 35–70 % | 80–100 mm/s, 30–40 % | 3 mm : 3–4 mm/s, 100 %, 2–3 passes ; 6 mm : environ 2 mm/s, 4 passes | 3 mm : 6–8 mm/s, 100 %, 1 passe ; 6 mm : 3–4 mm/s, 1–2 passes |
| MDF | 50–80 mm/s, 40–70 % | 80–100 mm/s, 30–50 % | 3 mm : 2–3 mm/s, 100 %, 2–4 passes | 3 mm : 4–6 mm/s, 100 %, 1–2 passes |
| Bambou | 50–80 mm/s, 40–70 % | 80–100 mm/s, 35–45 % | 3 mm : 3–4 mm/s, 100 %, 2–3 passes | 3 mm : 6–8 mm/s, 100 %, 1 passe |
| Cuir à tannage végétal | 50–80 mm/s, 20–35 % | 80–100 mm/s, 15–25 % | 1,5 mm : 6–12 mm/s, 100 %, 1–2 passes | 1,5 mm : 12–20 mm/s, 100 %, 1 passe |
| Carton ondulé | 80–120 mm/s, 15–30 % | 100–150 mm/s, 10–20 % | 3 mm : 8–15 mm/s, 100 % | 3 mm : 15–25 mm/s, 80–100 % |
| Papier et carton léger | 80–120 mm/s, 10–25 % | 100–150 mm/s, 8–15 % | 25–50 mm/s, 80–100 % | 50–80 mm/s, 50–80 % |
| Plaque de liège | 80–120 mm/s, 15–30 % | 100–150 mm/s, 10–20 % | 3 mm : 6–10 mm/s, 100 %, 1–2 passes | 3 mm : 12–20 mm/s, 100 % |
| Acrylique, opaque foncé uniquement | 40–80 mm/s, 50–90 % | 60–100 mm/s, 30–50 % | Déconseillé : feuille fine, environ 2 mm/s, 2–4 passes | Environ 2 mm/s, 1–3 passes ; jamais de transparent |
| Ardoise | 50–100 mm/s, 40–80 % | 80–150 mm/s, 30–60 % | — | — |
| Verre, avec revêtement uniquement | 25–50 mm/s, 80–100 % | 50–80 mm/s, 60–90 % | — | — |
| Aluminium anodisé | 10–40 mm/s, 80–100 % | 40–100 mm/s, 40–70 % | — | — |
| Inox, avec spray de marquage | 10–20 mm/s, 100 % | 20–40 mm/s, 80–100 % | — | — |
Réglages laser CO2 (40–60 W) et laser fibre pour les métaux
Le faisceau de 10,6 µm d’un laser CO2 est absorbé par presque toutes les matières organiques, acrylique transparent et verre compris : il grave donc plusieurs fois plus vite qu’une diode. Prenez le côté lent de chaque plage pour un tube de 40 W et le côté rapide pour un 60 W. Beaucoup de propriétaires restent sous 80 % environ avec les tubes en verre pour les faire durer.
| Matériau | Gravure | Découpe 3 mm | Découpe 6 mm |
|---|---|---|---|
| Bois massif | 250–400 mm/s, 15–35 % | 12–25 mm/s, 50–70 % | 5–10 mm/s, 60–80 % |
| Contreplaqué | 250–400 mm/s, 15–35 % | 10–20 mm/s, 55–75 % | 4–8 mm/s, 65–85 % |
| MDF | 250–400 mm/s, 15–30 % | 6–12 mm/s, 60–80 % | 3–6 mm/s, 70–85 % |
| Bambou | 250–400 mm/s, 20–35 % | 10–20 mm/s, 60–75 % | 4–8 mm/s, 70–85 % |
| Cuir à tannage végétal | 300–500 mm/s, 12–25 % | 8–20 mm/s, 40–60 % | — |
| Carton ondulé | 300–500 mm/s, 10–20 % | 15–40 mm/s, 30–60 % | 10–20 mm/s, 50–60 % |
| Papier et carton | 300–500 mm/s, 8–15 % | 100–300 mm/s, 10–25 % (feuille fine) | — |
| Plaque de liège | 300–500 mm/s, 15–25 % | 20–50 mm/s, 30–50 % | 10–20 mm/s, 40–60 % |
| Acrylique, transparent ou coloré | 300–450 mm/s, 15–30 % | 8–15 mm/s, 60–85 % | 3–6 mm/s, 70–85 %, ou 2 passes |
| Ardoise | 300–500 mm/s, 20–40 % | — | — |
| Verre | 150–300 mm/s, 15–35 % | — | — |
| Aluminium anodisé | 300–500 mm/s, 15–30 % | — | — |
| Inox, avec spray de marquage | 40–120 mm/s, 60–90 % | — | — |
Métaux : points de départ au laser fibre
La lumière d’un CO2 rebondit sur le métal nu, et une diode fonce à peine l’inox. Un laser fibre de 1 064 nm le marque directement ; la fréquence des impulsions y compte autant que la puissance. Pour une fibre de 20 à 30 W, essayez :
- Inox, marquage clair : 800–1 200 mm/s, 35–65 %, 30–40 kHz, pas de 0,05 mm.
- Inox, marquage foncé : 100–300 mm/s, environ 40 %, 60–80 kHz, pas de 0,01 à 0,02 mm.
- Aluminium anodisé : 500–1 000 mm/s, 20–60 %, 20–40 kHz, pas de 0,01 à 0,03 mm.
Les couleurs sur l’inox demandent une source MOPA, dont la largeur d’impulsion se règle. Les machines galvo ajoutent leurs propres réglages de sauts et de délais : voir le marquage galvo et fibre dans Bernie.
Ce que les tableaux ne disent pas, matériau par matériau
Réglages laser pour le bois
La densité fait l’essentiel : le tilleul et le peuplier se gravent vite et de façon homogène, alors que le noyer, le chêne et l’érable demandent plus d’énergie pour le même ton. Les cernes durs et tendres du pin ne brûlent pas à la même vitesse, si bien que les remplissages paraissent rayés. Un ruban de masquage protège la surface des traces de fumée.
Réglages de découpe laser pour le contreplaqué et le MDF
Dans le contreplaqué, c’est la colle qui décide de la découpe : deux plaques de même épaisseur peuvent demander des vitesses très différentes, et le contreplaqué vendu pour le laser, avec moins de vides, est plus prévisible. Le MDF se découpe proprement mais lentement, avec un bord sombre et beaucoup de fumée.
Cuir, liège, carton et papier
Prenez du cuir à tannage végétal : le cuir tanné au chrome et le similicuir en PVC dégagent des fumées toxiques. Le cuir se marque avec très peu de puissance. Le carton, le papier et le liège s’enflamment facilement : gardez l’assistance d’air et baissez la puissance avant de ralentir. Le papier blanc renvoie une bonne partie de la lumière d’une diode bleue ; un papier plus foncé se marque bien plus facilement.
Acrylique : gravure à la diode, découpe au CO2
Le faisceau d’une diode bleue traverse l’acrylique transparent, ainsi que la plupart des plaques claires ou bleues : il ne peut donc ni les découper ni les graver directement. Il grave bien l’acrylique opaque foncé, mais les découpes nettes sont l’affaire d’un CO2. Au CO2, l’acrylique coulé se grave en un blanc givré, tandis que l’acrylique extrudé se découpe avec un bord poli à la flamme.
Ardoise, verre et métal
L’ardoise devient gris clair ; plus de puissance ne fait que l’écailler : restez modéré, prenez un pas de 0,1 à 0,15 mm et essuyez-la ensuite avec une goutte d’huile. Un CO2 dépolit mieux le verre à travers un essuie-tout humide ou un film de liquide vaisselle, qui limite les éclats ; une diode a besoin d’un revêtement, peinture ou spray de marquage, à laver ensuite. Sur l’aluminium anodisé, le laser retire la teinte (le noir donne le meilleur contraste), et un spray de marquage pour métal fixe une couche sombre sur l’inox.
Comment faire un test en grille sur un matériau
Un test en grille est le chemin le plus court entre l’estimation d’un tableau et un réglage auquel vous pouvez vous fier. Dix minutes sur une chute valent mieux qu’une soirée de planches gâchées.
- Utilisez le vrai matériau. Même plaque, même finition, même épaisseur, avec la mise au point et l’assistance d’air exactement comme pour le vrai travail.
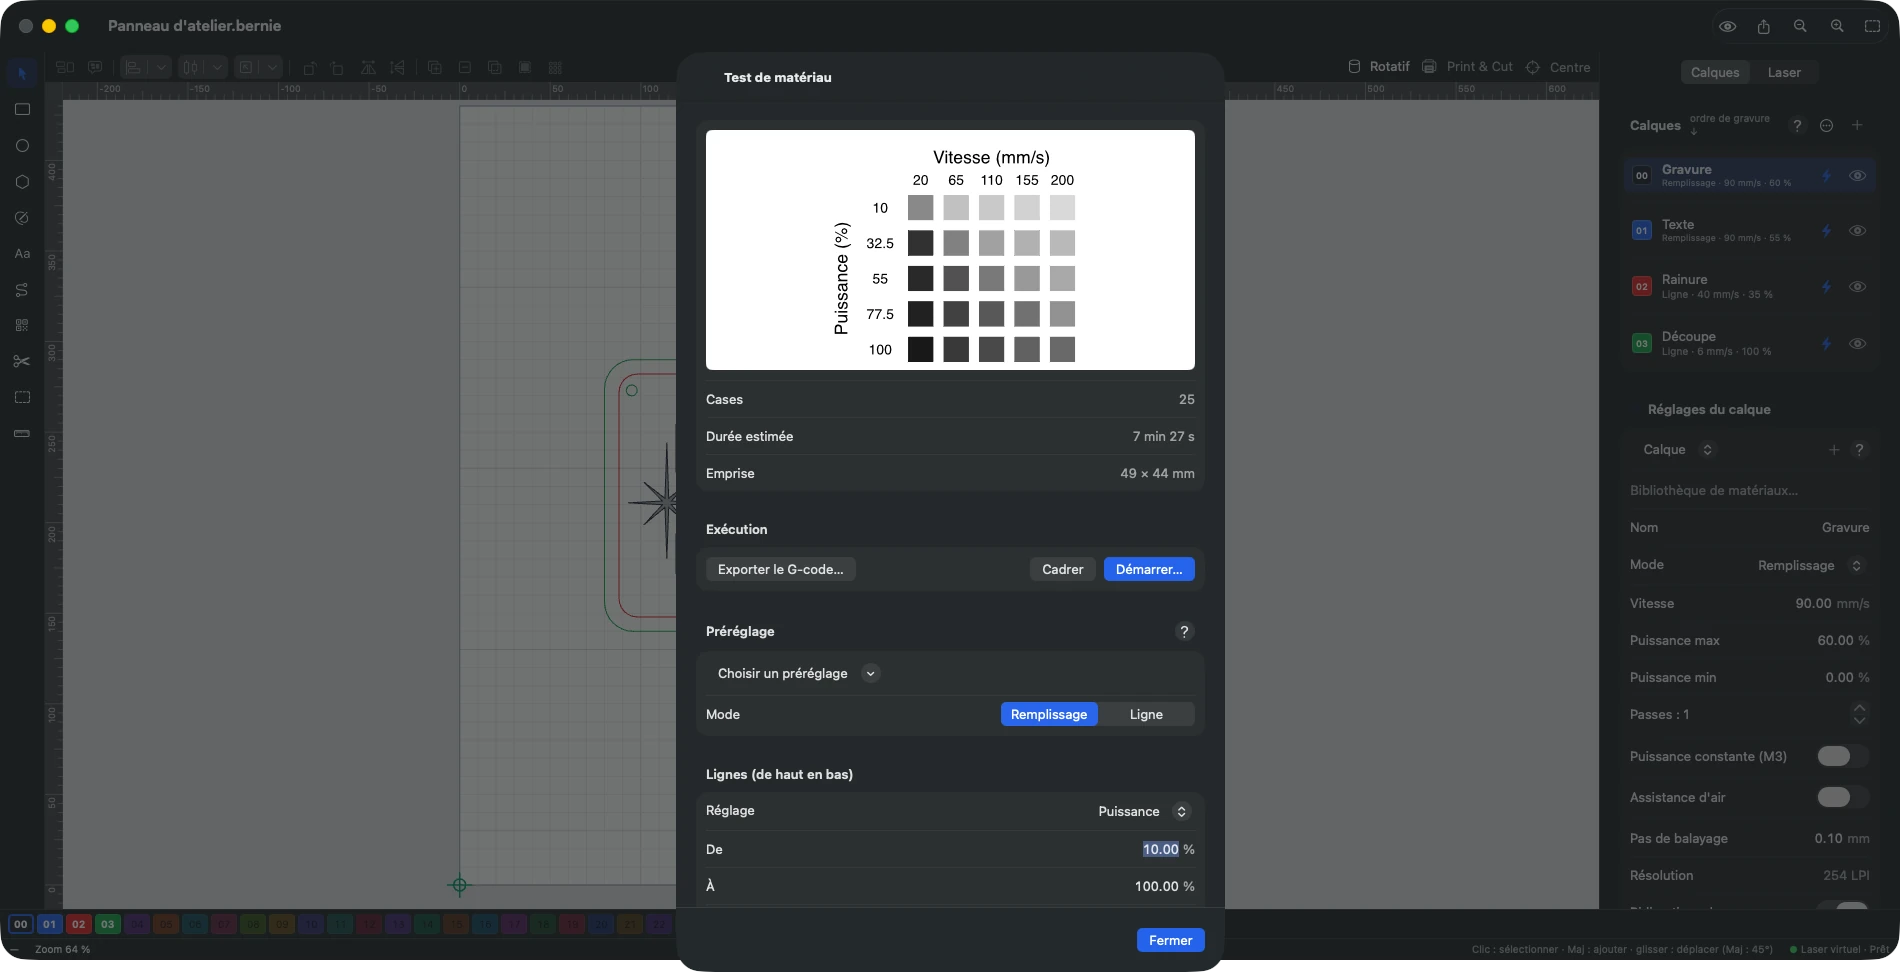
- Choisissez deux variables. En général, la vitesse en colonnes et la puissance en lignes, le pas et les passes restant fixes. Reprenez la plage du tableau et élargissez-la un peu.
- Restez petit. Une grille de 5 × 5 cases de 8 à 10 mm tient sur une chute de la taille d’un dessous de verre.
- Allez de la plus faible à la plus forte énergie. Les cases rapides et peu puissantes d’abord, pour pouvoir arrêter avant que quoi que ce soit ne s’enflamme.
- Lisez-la à la lumière du jour. Essuyez la suie et choisissez la case qui a le ton voulu et des bords nets ; sur le bois, la plus foncée est rarement la meilleure.
- Affinez. Lancez une grille plus serrée autour de la gagnante, ou testez de la même façon le pas ou les passes.
- Pour la découpe, découpez de petits carrés à vitesse décroissante, gardez la vitesse la plus rapide dont le carré tombe tout seul, puis ralentissez d’environ 10 % par sécurité.
À noter avec chaque réglage
- Matériau, fournisseur et épaisseur
- Machine, module laser ou tube, lentille
- Vitesse, puissance, passes et pas de balayage
- Assistance d’air et décalage de mise au point
- La date, et une photo de la grille
Les matériaux à ne jamais passer au laser, et la sécurité de base
- Le PVC et le vinyle, y compris de nombreux similicuirs : ils libèrent des composés chlorés qui forment de l’acide chlorhydrique, nocif pour vous et corrosif pour la machine.
- Le polycarbonate : il se décolore, s’enflamme et se découpe mal.
- L’ABS : il fond au lieu de se découper et dégage des fumées toxiques, dont du cyanure d’hydrogène.
- Le PEHD et la mousse de polystyrène : ils fondent et s’enflamment facilement.
- Le PTFE (Téflon), la fibre de verre, la fibre de carbone, le bois traité : fumées ou poussières toxiques.
Si vous ne pouvez pas identifier un plastique, ne le passez pas au laser.
La sécurité, à chaque fois
Portez des lunettes adaptées à la longueur d’onde de votre laser : environ 450 nm pour une diode, 10 600 nm pour un CO2, 1 064 nm pour une fibre. Des lunettes prévues pour l’une ne protègent pas contre une autre.
Évacuez les fumées à l’extérieur ou à travers un vrai filtre, gardez un extincteur CO2 à portée de main et ne laissez jamais un travail tourner sans surveillance.
Trouver et enregistrer vos réglages dans Bernie
Bernie, notre logiciel de gravure laser gratuit, est construit autour de ce cycle : partir d’un réglage connu, tester, enregistrer.
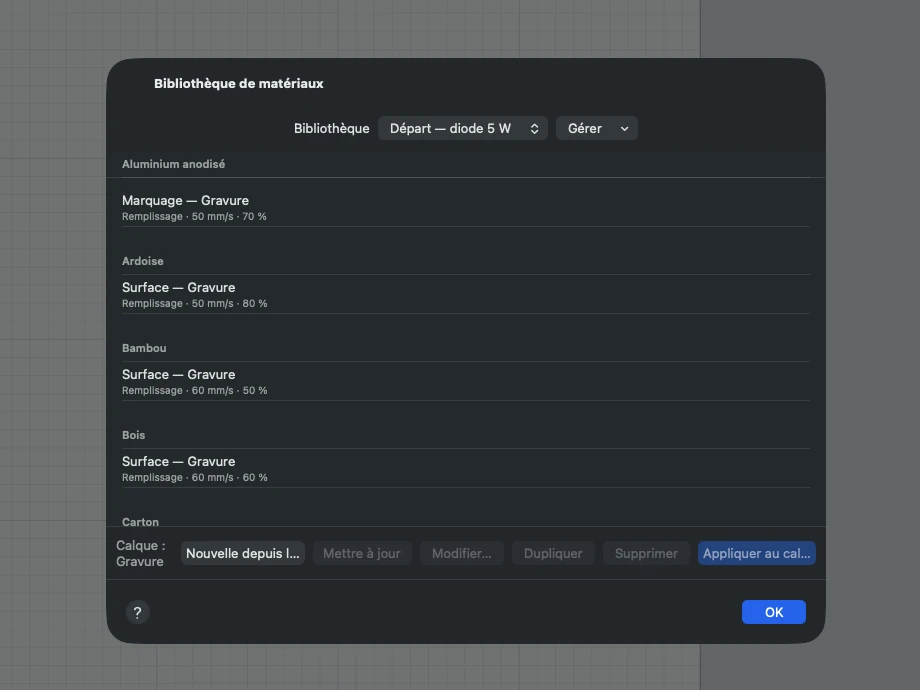
- Partez de la bibliothèque. Plus de 1 800 réglages sont livrés dans 17 bibliothèques : réglages généraux diode et CO2, bibliothèques par machine (Creality Falcon2, Elegoo Phecda, Snapmaker Ray, xTool D1…) et fibre MOPA. Configurez votre laser depuis le catalogue de 17 machines ou avec « Trouver mon laser », et la bibliothèque de matériaux lui est associée : voir les machines compatibles.
- Appliquez-le en un clic. Les réglages sont classés par matériau et par épaisseur, réappliqués instantanément et associés à votre machine. Chacun des 30 calques porte ses propres vitesse, puissance, passes et assistance d’air : le détail est sur la page calques et bibliothèques de matériaux.
- Apportez vos bibliothèques LightBurn. Les bibliothèques .clb s’importent et s’exportent, fréquence, Z et rampes compris.
- Testez un nouveau matériau. Le test de matériau grave une grille vitesse × puissance (ou pas, ou passes) par énergie croissante. Repérez la meilleure case, et « retenir cette case » l’enregistre pour la prochaine fois. Un dossier partagé sur iCloud Drive ou sur le réseau garde une seule et même bibliothèque sur tous vos ordinateurs.
- Vérifiez avant de graver. L’aperçu rend le travail sur le matériau (bois, contreplaqué, carton, cuir, ardoise, acrylique noir, aluminium anodisé), estime la durée et, avec « Pourquoi ce trait ? », montre le calque, la vitesse et la puissance derrière chaque trait. Le contrôle avant envoi bloque les erreurs, comme une vitesse trop élevée.
Pour les photos, un assistant en cinq étapes couvre la mise au point, la vitesse et la puissance, le pas, la correction du point et les réglages de l’image : voir images et photos. Si un résultat déçoit, l’aide intégrée « Mon job est… » part du symptôme (décalage, coins brûlés, trop pâle…) pour remonter aux causes et aux corrections ; elle fait partie des fonctions fichiers et aide intégrée.
Gratuit, sans compte
Les bibliothèques de matériaux et le test en grille sont inclus pour tout le monde. Bernie fonctionne dès aujourd’hui sous Windows, sous Linux et dans le navigateur avec Bernie Studio ; Mac, iPad et iPhone arrivent bientôt.
Vous hésitez encore sur la machine ? Comparez les lasers diode, CO2, fibre et galvo et ce que chacun peut découper.
Réglages gravure laser : questions fréquentes
Quels sont les meilleurs réglages laser pour le bois ?
Sur une diode de 5 à 10 W, commencez vers 50–80 mm/s à 40–70 % de puissance ; sur une diode de 20 W, 80–100 mm/s à 30–45 %. Un laser CO2 de 40 à 60 W grave le bois à 250–400 mm/s et 15–35 %. Les bois durs demandent plus d’énergie que le tilleul : confirmez avec un test en grille sur la même planche.
Quelle vitesse et quelle puissance pour découper du contreplaqué de 3 mm ?
Une diode de 5 à 10 W demande toute la puissance à 3–4 mm/s et deux ou trois passes ; une diode de 20 W le découpe en général en une passe à 6–8 mm/s. Un laser CO2 de 40 à 60 W le découpe vers 10–20 mm/s et 55–75 % de puissance. La colle varie d’une plaque à l’autre : faites d’abord un court essai de découpe.
Un laser diode peut-il découper l’acrylique (plexiglas) transparent ?
Non. Le faisceau bleu d’un laser diode traverse l’acrylique transparent, ainsi que la plupart des plaques claires ou bleues. Une diode peut graver l’acrylique opaque foncé, mais la découpe nette de l’acrylique est l’affaire d’un laser CO2.
Comment faire un test en grille de matériau au laser ?
Gravez de petites cases sur une chute du même matériau, la vitesse changeant d’une colonne à l’autre et la puissance d’une ligne à l’autre, de la plus faible énergie à la plus forte. Choisissez la meilleure case, affinez avec une grille plus serrée et notez les valeurs au dos de l’échantillon.
Faut-il utiliser des mm/s ou des mm/min ?
Les deux mesurent la même chose : 1 mm/s vaut 60 mm/min. Les logiciels pour diode GRBL affichent souvent des mm/min, alors que les contrôleurs CO2 et la plupart des tableaux utilisent des mm/s. Vérifiez l’unité avant de saisir une valeur, sinon vous serez 60 fois à côté. Bernie vous laisse travailler dans l’une ou l’autre.