Para el marcado láser de acero inoxidable, usa un láser de fibra, normalmente una máquina galvo: su haz de 1064 nm lo absorbe el metal desnudo, mientras que el haz de un diodo o de un CO2 rebota en gran parte. El tipo de marca lo eliges con los ajustes: lento y fino para una marca negra por recocido que queda lisa al tacto, rápido para una marca clara por ablación, muchas pasadas a alta potencia para un grabado profundo. No hay receta universal, porque la fuente, la lente y el tipo de acero cambian el resultado, así que lo fiable es una pequeña tarjeta de prueba sobre un retal del mismo acero.
A continuación: qué láser necesitas, los tres tipos de marcas y de qué depende cada una, puntos de partida para los ajustes y un tutorial completo con software gratis sobre una placa de acero inoxidable de 70 × 40 mm con un código QR y un número de serie, del diseño al marcado.
¿Qué láser puede marcar acero inoxidable?
| Láser | Sobre acero inoxidable desnudo | Qué esperar |
|---|---|---|
| Fibra (Q-switch) | Sí | Marcas negras, grises o claras, grabado profundo con muchas pasadas |
| Fibra MOPA | Sí | Lo mismo, más un ancho de pulso ajustable: negros más intensos, algunos colores |
| Galvo UV | Sí, ligeramente | Marcas finas y poco profundas; más lento en metal |
| Diodo (5–40 W) | No directamente | Con un spray o una pasta de marcado, una capa oscura adherida |
| CO2 | No directamente | Con un spray de marcado, como un diodo |
Un láser de diodo o CO2 puede aun así rotular acero inoxidable con un spray o una pasta de marcado de metales: el haz funde el recubrimiento sobre la superficie y el sobrante se lava. Funciona, pero es un recubrimiento, no un cambio en el propio acero. Si todavía estás eligiendo máquina, nuestra comparativa de láseres de diodo, CO2, fibra y galvo explica las diferencias.
Tres tipos de marcas sobre acero inoxidable
Recocido negro
El haz calienta la superficie sin arrancarla y crece una fina capa de óxido: la marca es negra o gris oscura, plana, y la superficie sigue lisa. Es la marca clásica de herramientas y equipos médicos y alimentarios, donde una ranura rugosa retendría la suciedad. Necesita más calor que potencia: velocidad lenta, un intervalo de líneas muy fino, una frecuencia alta y, a menudo, la lente enfocada un poco por encima o por debajo de la superficie.
Grabado claro
A mayor velocidad, el haz arranca una película fina y deja una marca gris clara o mate. Es rápido y legible sobre un acabado pulido o cepillado, ideal para números de serie y logotipos en piezas de serie.
Grabado profundo
Alta potencia, una frecuencia más baja y muchas pasadas eliminan el metal capa a capa, para una ranura que se nota al tacto: hojas de cuchillo, sellos, moldes. Girar el ángulo del rayado en cada pasada mantiene el fondo plano, y una pasada ligera de limpieza al final lo abrillanta.
¿Recocido o grabado?
El recocido cambia el color de la superficie; el grabado elimina metal. La ablación quita la película protectora que hace inoxidable al acero, así que conviene limpiar una marca profunda en una pieza que vive a la intemperie o en el agua, y pasivarla si es importante.
Los ajustes que cuentan
En un galvo, los espejos mueven el haz a cientos o miles de milímetros por segundo, y los pulsos de la fuente añaden ajustes que un láser de diodo no tiene. Estos son los que hay que entender antes de hacer pruebas.
- Velocidad (mm/s): el principal control del calor. Más lento es más oscuro para el recocido, pero si vas demasiado lento el acero se vuelve marrón, azul o dorado alrededor de la marca.
- Potencia (%): la energía de cada pulso. El recocido rara vez necesita toda la potencia; el grabado sí.
- Frecuencia (kHz): pulsos por segundo. Una frecuencia más alta da pulsos más pequeños que se solapan y más calor (marcas más oscuras); una frecuencia más baja da pulsos más fuertes que eliminan metal (grabado).
- Ancho de impulso (ns, solo MOPA): pulsos cortos para una marca limpia y fina; los más largos meten más calor en la superficie.
- Intervalo de barrido (mm): la separación entre las líneas de relleno. De 0,01 a 0,03 mm para un negro uniforme; con intervalos más anchos se ven las líneas.
- Rayado cruzado y ángulo: un segundo relleno a 90° iguala la marca; girar el ángulo en cada pasada ayuda al grabado profundo.
- Pasadas: dos pasadas a potencia moderada suelen dar un negro más intenso que una a alta potencia.
- Enfoque: enfocado para el grabado claro y el profundo; unos milímetros desenfocado para un recocido más suave y uniforme.
Puntos de partida
Estos rangos son puntos de partida habituales para una fuente de fibra de 20 a 60 W y una lente de 110 × 110 mm, tomados de ejemplos de fabricantes y de experiencias de usuarios. Tómalos como el centro de tu tarjeta de prueba, no como una respuesta: los mismos números dan marcas distintas con otra fuente u otro tipo de acero.
| Marca | Velocidad | Potencia | Frecuencia | Intervalo de líneas | Pasadas |
|---|---|---|---|---|---|
| Recocido negro | 100–400 mm/s | 20–60 % | 100–500 kHz (MOPA), o lo más alto del rango | 0,01–0,03 mm | 1–3 |
| Grabado claro | 800–2.000 mm/s | 40–80 % | 30–60 kHz | 0,03–0,05 mm | 1 |
| Grabado profundo | 300–1.000 mm/s | 80–100 % | 20–40 kHz | 0,02–0,05 mm | 10–50 |
Para otros metales y para los materiales de diodo y CO2, nuestra guía de ajustes de grabado láser por material da los principios y un método de prueba que funcionan en cualquier máquina.
Cómo hacer el marcado láser de acero inoxidable en Bernie
Bernie es un software gratis de grabado y corte láser, financiado con donativos. Tiene un modo galvo y fibra completo: el campo de la lente se convierte en el área de trabajo, las capas tienen frecuencia y ancho de pulso, y un galvo virtual calcula el marcado antes del primer disparo. Este es el trabajo completo sobre una placa de acero inoxidable de 70 × 40 mm con un código QR y un número de serie.
- Configura el galvo. Abre Ajustes › Dispositivos, haz clic en Nuevo y elige Galvo de fibra 110 × 110 mm, o activa la casilla Láser galvo de tu perfil: el área de trabajo pasa a ser el campo de la lente. Indica la fuente (fibra o MOPA) y el rango de frecuencias que admite tu fuente; si usabas EZCad, Importar una configuración de EZCad (markcfg, Motors.ini)… trae el campo, los espejos y las correcciones de la lente.
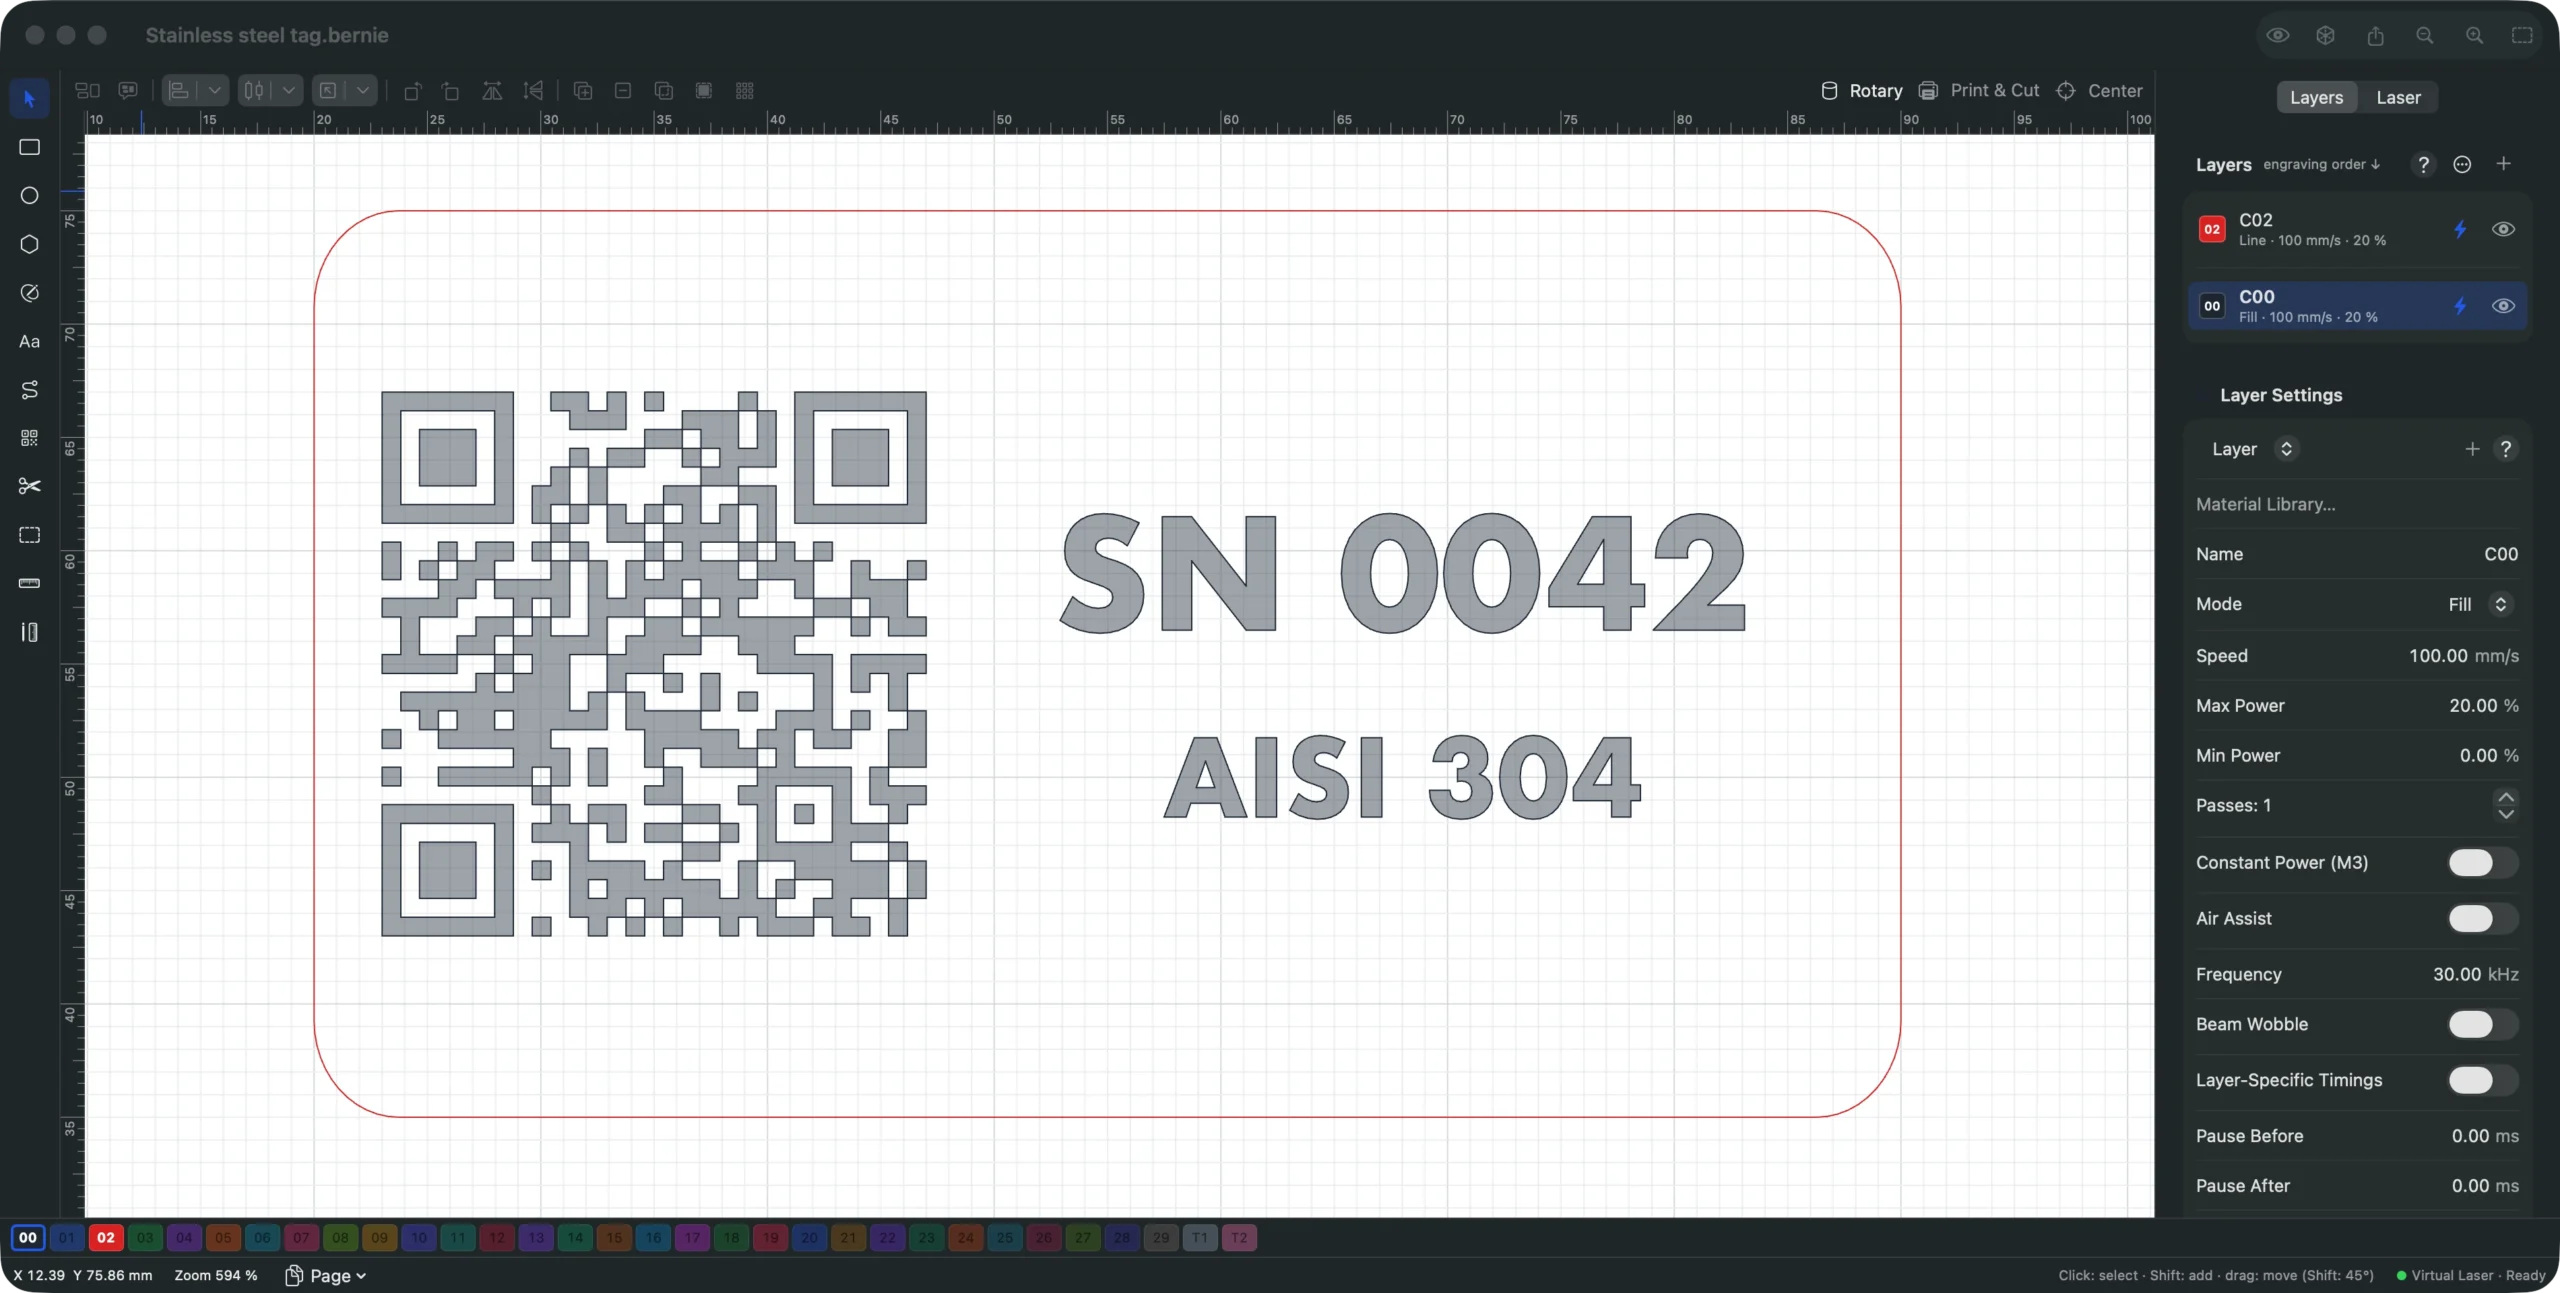
- Dibuja la placa. Con la herramienta Rectángulo (R), dibuja la placa, ponle un tamaño de 70 × 40 mm en el inspector y un Radio de las esquinas de 4 mm. Ponla en una capa de Línea si quieres un borde marcado, o en la capa de herramientas T1 (pulsación larga en + junto a Capas) como guía que nunca se marca.
- Añade el código QR y el número de serie. Haz clic en el botón QR de la barra izquierda (⇧⌘K), escribe la dirección o el texto que quieras codificar y ajusta el código a unos 24 mm. Después añade un texto con la herramienta Texto (T) y elige Número de serie en su lista Texto variable:
SN 0ddddmarca SN 0042 y luego SN 0043 en la placa siguiente. Texto variable… ajusta el contador. - Configura la capa de marcado. Pon el código y el texto en una capa en modo Relleno. Ajusta el Intervalo de barrido (0,02 mm para un negro uniforme), activa el Rayado cruzado y luego la Velocidad, la Potencia, la Frecuencia y, en un MOPA, el Ancho de impulso. La biblioteca de materiales te puede dar un punto de partida: Gestionar › Añadir una biblioteca inicial incluye ajustes para MOPA de 80 W y para la fibra Gweike G2 Max de 50 W, con frecuencia y ancho de pulso.
- Haz primero una tarjeta de prueba. Sobre un retal del mismo acero, dibuja cinco cuadrados de 8 mm en fila y pasa cada uno a una capa nueva (clic derecho en una muestra de la franja de colores y luego mueve la selección a una capa nueva). Deja todos los ajustes iguales y cambia un solo valor de un cuadrado a otro, por ejemplo la frecuencia o la velocidad. Añade un texto pequeño en cada capa con el código
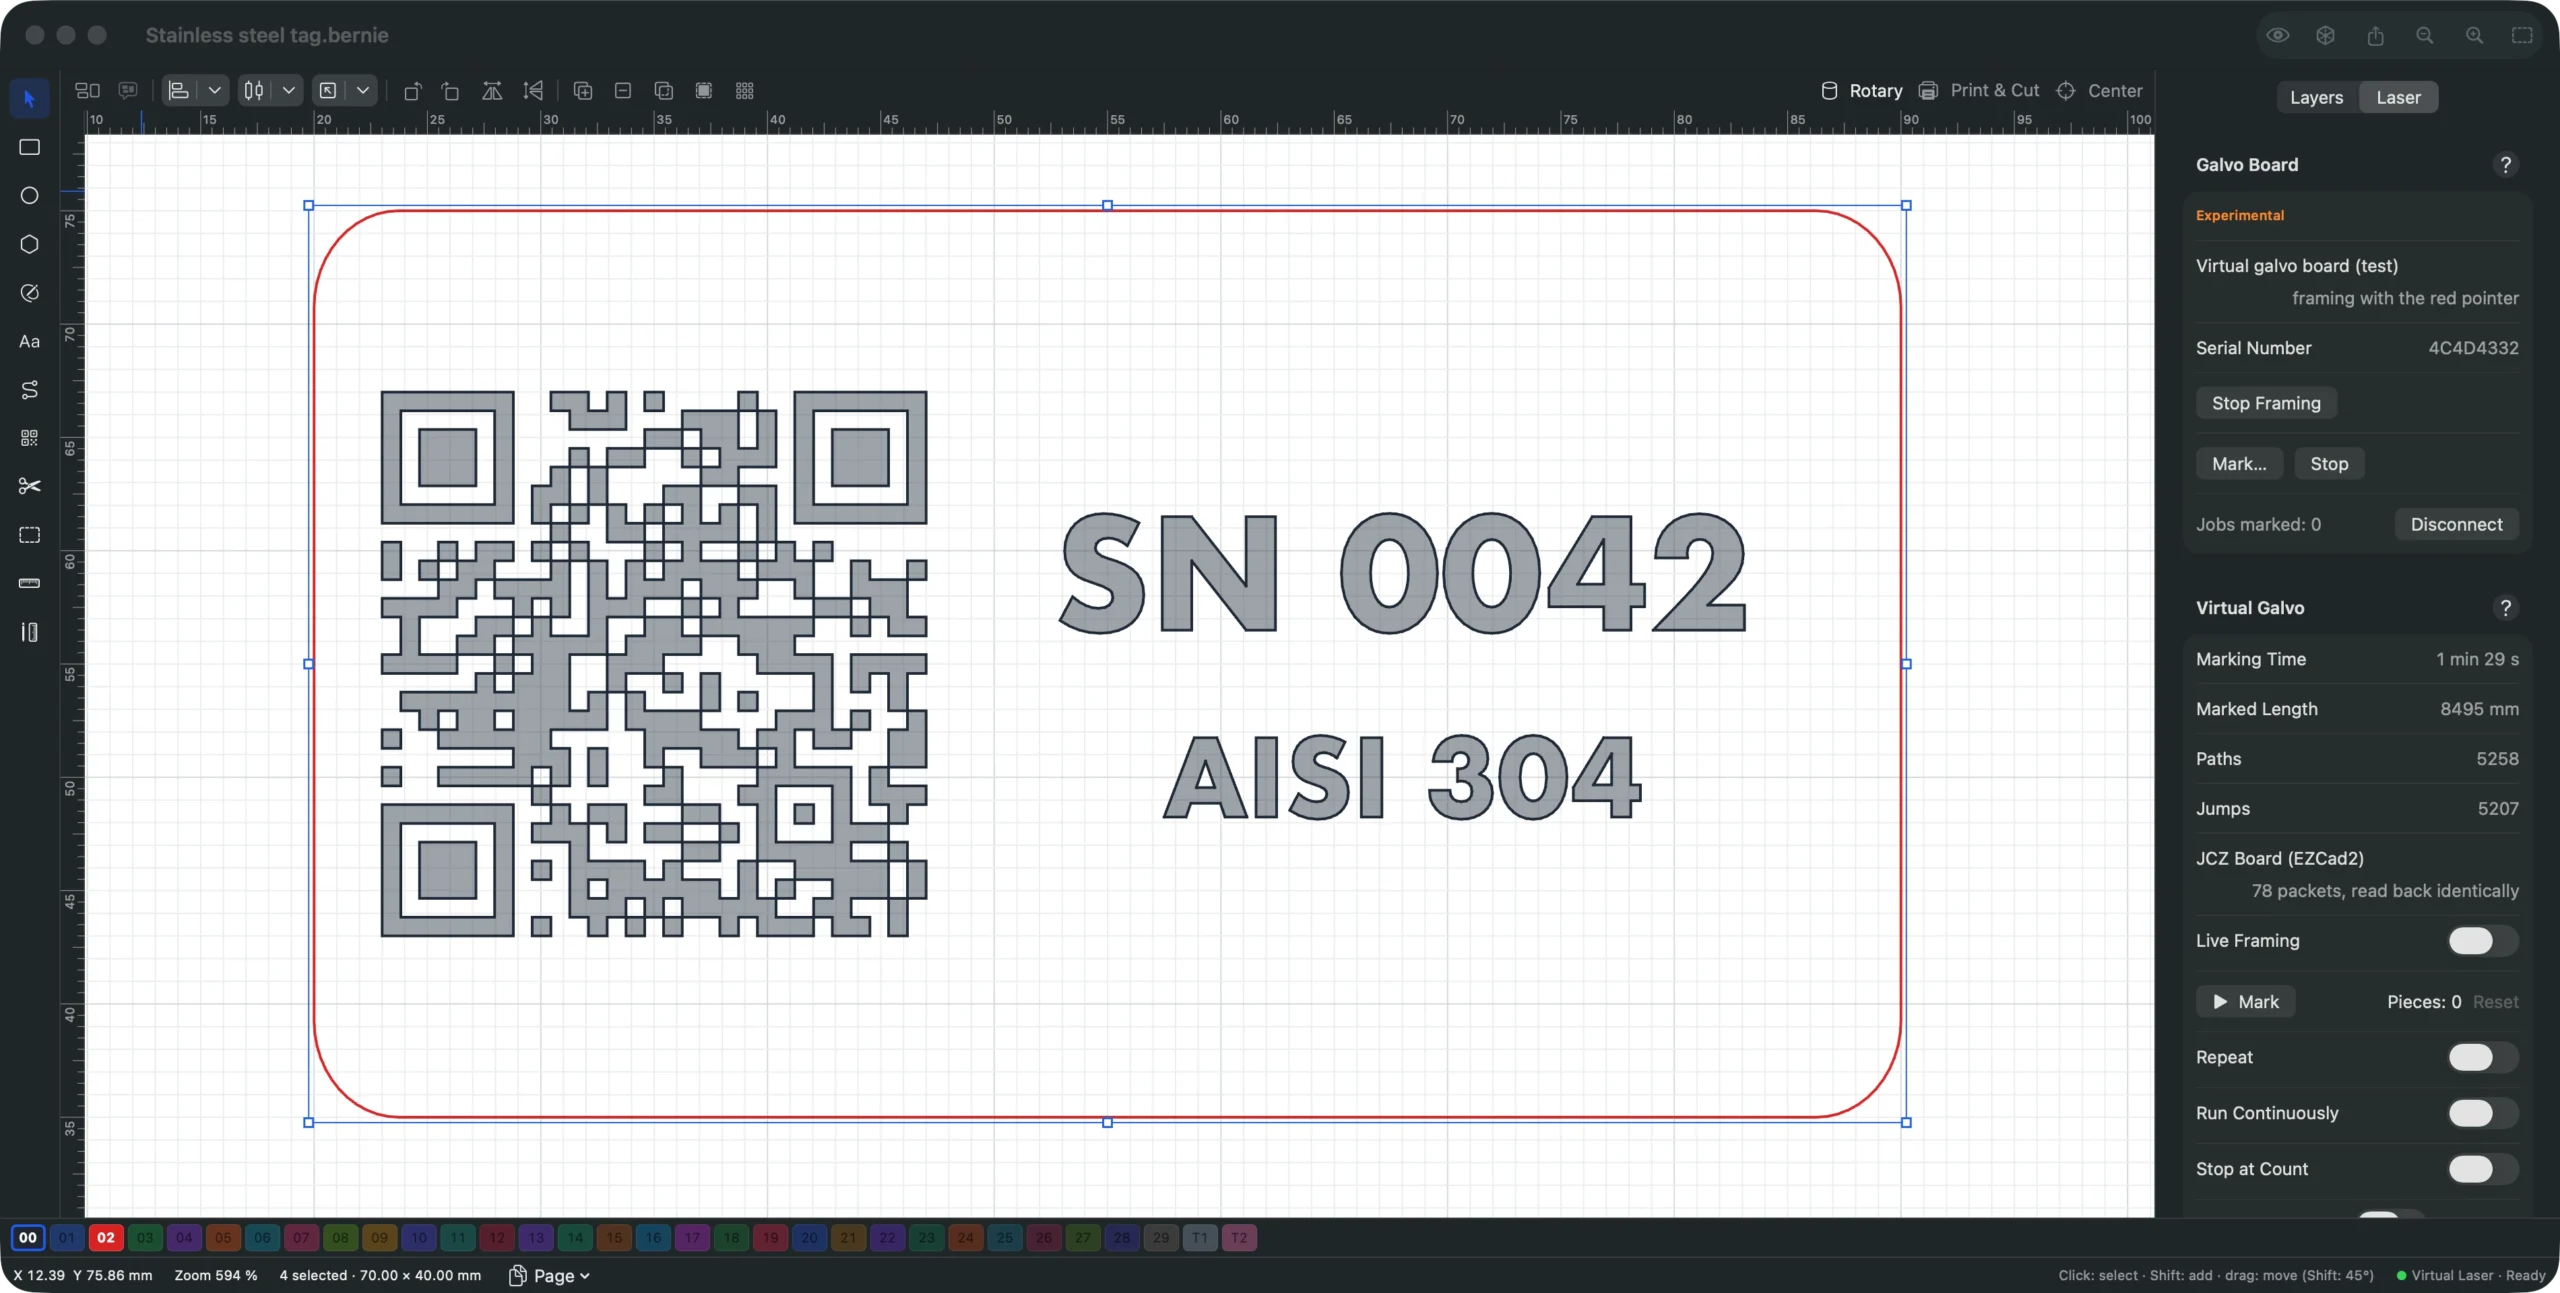
{speed}o{power}del texto variable Parámetros de corte, para que la tarjeta se rotule sola. Quédate con el cuadrado más oscuro y uniforme y guárdalo en la biblioteca de materiales. - Comprueba el galvo virtual. Abre el panel Láser: el galvo virtual da el tiempo de marcado, la longitud realmente marcada y los saltos, señala cualquier punto fuera del campo y cualquier capa cuya frecuencia esté fuera del rango de tu fuente, y dibuja el recorrido rojo de encuadre.
- Conecta la placa. Con una placa JCZ «LMC» de EZCad2, cierra EZCad, conecta la placa y haz clic en Conectar con la placa… en la sección Placa galvo. En Windows, la placa necesita el controlador WinUSB (Zadig) en lugar del de EZCad. Si prefieres seguir con EZCad, Exportar para EZCad (.ezd, experimental)… escribe el proyecto para él.
- Encuadra, enfoca y marca. Haz clic en Encuadrar (puntero rojo): el marco rojo da vueltas con el láser bloqueado y sigue el diseño mientras lo mueves con las flechas, así puedes alinearlo con la placa. Ajusta la altura de enfoque, cierra la carcasa, ponte las gafas y luego haz clic en Marcar… y confirma la pregunta de seguridad. Detener corta el láser al instante.
- Marca una serie. En Texto variable…, haz que el contador avance tras cada salida: coloca la siguiente placa en blanco bajo el marco rojo, márcala, y cada placa recibe el número siguiente.
Los ajustes se quedan en la capa, y la capa en el proyecto: la próxima vez, abre la placa, cambia el número inicial en Texto variable… y marca el siguiente lote. La sección Láseres galvo del manual detalla cada ajuste del dispositivo y de las capas, incluidos la oscilación del haz, el ancho del punto y los retardos propios de cada capa.
Marca gratis tu primera placa de acero inoxidable
Repite estos pasos con tu propio láser de fibra: Bernie es gratis, sin cuenta y sin suscripción. Funciona en Mac, Windows, Linux y en tu navegador con Bernie Studio, que controla la placa galvo en Chrome o Edge.
Problemas habituales al marcar acero inoxidable
La marca sale gris, no negra
Falta calor en la superficie. Baja la velocidad, reduce el intervalo de líneas, sube la frecuencia o añade una segunda pasada, un cambio cada vez. Limpia antes el acero con alcohol isopropílico: el aceite y las huellas dan marcas irregulares.
Halos marrones, azules o dorados alrededor de la marca
Demasiado calor: la capa de óxido crece lo bastante para mostrar colores de interferencia. Acelera, baja la potencia o deja enfriar la pieza entre pasadas (una Pausa después en la capa de Bernie). Ese mismo efecto, controlado, es como los láseres MOPA hacen colores sobre acero inoxidable; depende mucho del tipo de acero y del acabado.
Se ven líneas en el relleno
El intervalo es más ancho que la marca del haz. Redúcelo, activa el rayado cruzado o usa el relleno bidireccional con los retardos bien ajustados: un retardo de encendido o de apagado del láser demasiado corto deja puntos que faltan o quemados en los extremos de las líneas.
La marca es nítida en el centro y borrosa en los bordes
El campo de la lente no es plano en los bordes, o la pieza no está a la altura de enfoque en todas partes. Mantén las piezas pequeñas cerca del centro del campo y comprueba las correcciones de la lente con el patrón de calibración (Calibrar la lente en Bernie).
El código QR no se escanea
El recocido negro es lo que mejor se lee: los módulos oscuros contrastan con el acero brillante. Agranda el código (cada módulo de al menos 0,5 mm), deja una zona de silencio alrededor y evita un grabado claro sobre una superficie pulida, que puede leerse invertido.
Seguridad con los láseres de fibra
El haz de 1064 nm de un láser de fibra es invisible y se refleja en el metal. Usa gafas homologadas para 1064 nm (no las gafas naranjas de los diodos), mantén cerrada la carcasa o la pantalla, extrae los humos, sobre todo de piezas recubiertas o pintadas, y nunca dejes la máquina marcando sola. Usa el encuadre con el puntero rojo hasta que la pieza esté en su sitio: es la forma segura de comprobar la posición.
Acero inoxidable, marcado como es debido
Elige primero el tipo de marca, negra, clara o profunda, y luego deja que una tarjeta de prueba encuentre la velocidad, la frecuencia y el intervalo para tu fuente y tu acero. Guarda el ganador como material, y cada placa siguiente es cuestión de colocarla bajo el puntero rojo. Bernie lo hace gratis, con un galvo virtual que comprueba el trabajo antes de disparar; descárgalo, consulta las máquinas compatibles y, si te ahorra una tarde, un donativo lo mantiene gratis para todos.
¿Se puede grabar acero inoxidable con un láser de diodo?
No directamente: el acero inoxidable desnudo refleja la mayor parte de la luz de un láser de diodo. Con un spray o una pasta de marcado de metales, un láser de diodo adhiere una capa oscura a la superficie, lo que funciona bien para rotular. Para una marca en el propio acero, o un grabado profundo, necesitas un láser de fibra.
¿Cuáles son los mejores ajustes del láser de fibra para marcar en negro el acero inoxidable?
Una marca negra por recocido viene del calor, no de la profundidad: velocidad lenta (de unos 100 a 400 mm/s), un intervalo de líneas fino (de 0,01 a 0,03 mm), una frecuencia alta y potencia moderada, a veces un poco desenfocado. Los valores exactos dependen de la fuente y del acero, así que haz una pequeña tarjeta de prueba que cambie un ajuste cada vez.
¿Qué diferencia hay entre marcado láser y grabado láser?
El marcado cambia la superficie, por el color o una capa muy fina, y la deja lisa; el grabado elimina material y deja una ranura que se nota al tacto. En acero inoxidable, el recocido negro es marcado, y el grabado profundo requiere muchas pasadas a alta potencia.
¿El marcado láser hace que el acero inoxidable se oxide?
El recocido mantiene intacta la superficie, por eso se usa en equipos médicos y alimentarios. La ablación y el grabado profundo quitan la película protectora, así que esas marcas pueden mancharse en condiciones duras si la pieza no se limpia y se pasiva.
¿Hay algún software gratis para marcado con láser de fibra?
Sí. Bernie es un software láser gratis, financiado con donativos, con un modo galvo para láseres de fibra, MOPA y UV: frecuencia y ancho de pulso por capa, galvo virtual, control directo de las placas JCZ de EZCad2 y exportación a EZCad. Funciona en Mac, Windows, Linux y en el navegador con Bernie Studio.