Pour réussir un marquage laser inox, utilisez un laser fibre, le plus souvent une machine galvo : son faisceau de 1 064 nm est absorbé par le métal nu, sur lequel le faisceau d’une diode ou d’un CO2 rebondit en grande partie. Le type de marque se choisit par les réglages : lent et fin pour un marquage noir par recuit qui reste lisse au toucher, rapide pour un marquage clair, de nombreuses passes à forte puissance pour une gravure profonde. Il n’existe pas de recette universelle, car la source, la lentille et la nuance d’acier changent toutes le résultat : le moyen sûr reste une petite grille d’essai sur une chute du même acier.
Ci-dessous : le laser qu’il vous faut, les trois types de marques et ce qui commande chacune, des réglages de départ, et un tutoriel complet dans un logiciel gratuit sur une plaque en inox de 70 × 40 mm avec un QR code et un numéro de série, du dessin jusqu’au marquage.
Quel laser peut marquer l’inox ?
| Laser | Sur l’inox nu | À quoi s’attendre |
|---|---|---|
| Fibre (Q-switch) | Oui | Marques noires, grises ou claires, gravure profonde en plusieurs passes |
| Fibre MOPA | Oui | La même chose, plus une largeur d’impulsion réglable : noirs plus profonds, quelques couleurs |
| Galvo UV | Oui, en surface | Marques fines et peu profondes ; plus lent sur le métal |
| Diode (5–40 W) | Pas directement | Avec un spray ou une pâte de marquage : une couche sombre fusionnée |
| CO2 | Pas directement | Avec un spray de marquage, comme une diode |
Un laser à diode ou CO2 peut quand même identifier l’inox avec un spray ou une pâte de marquage des métaux : le faisceau fusionne le revêtement sur la surface, et l’excédent part au lavage. Cela fonctionne, mais c’est un revêtement, pas une transformation de l’acier lui-même. Si vous n’avez pas encore choisi votre machine, notre comparatif des lasers à diode, CO2, fibre et galvo explique leurs différences.
Trois types de marques sur l’inox
Marquage noir par recuit
Le faisceau chauffe la surface sans l’enlever, et une fine couche d’oxyde se forme : la marque est noire ou gris foncé, plane, et la surface reste lisse. C’est la marque classique des outils et du matériel médical ou alimentaire, où un sillon rugueux retiendrait la saleté. Elle demande de la chaleur plus que de la puissance : une vitesse lente, un pas de balayage très fin, une fréquence élevée, et souvent une lentille focalisée un peu au-dessus ou au-dessous de la surface.
Marquage clair
À plus grande vitesse, le faisceau enlève une fine pellicule et laisse une marque gris clair ou dépolie. Rapide et lisible sur une finition polie ou brossée, il convient aux numéros de série et aux logos sur des pièces en série.
Gravure profonde
Une forte puissance, une fréquence plus basse et de nombreuses passes enlèvent le métal couche par couche, pour un sillon que l’on sent au doigt : lames de couteau, tampons, moules. Tourner l’angle des hachures à chaque passe garde le fond plat, et une légère passe de nettoyage à la fin le fait briller.
Recuit ou gravure ?
Le recuit change la couleur de la surface ; la gravure enlève du métal. L’ablation retire la couche protectrice qui rend l’inox inoxydable : une marque profonde sur une pièce qui vit dehors ou dans l’eau mérite d’être nettoyée, et passivée si c’est important.
Les réglages qui comptent
Sur un galvo, les miroirs déplacent le faisceau à des centaines ou des milliers de millimètres par seconde, et les impulsions de la source ajoutent des réglages qu’un laser à diode n’a pas. Voici ceux à comprendre avant vos essais.
- Vitesse (mm/s) : le principal réglage de la chaleur. Plus lent donne plus foncé pour le recuit, mais trop lent et l’acier vire au brun, au bleu ou au doré autour de la marque.
- Puissance (%) : l’énergie de chaque impulsion. Le recuit demande rarement toute la puissance ; la gravure, si.
- Fréquence (kHz) : le nombre d’impulsions par seconde. Une fréquence élevée donne des impulsions plus petites qui se chevauchent et plus de chaleur (marques plus foncées) ; une fréquence basse donne des impulsions plus fortes qui enlèvent du métal (gravure).
- Largeur d’impulsion (ns, MOPA seulement) : des impulsions courtes pour une marque nette et fine ; plus longues, elles mettent plus de chaleur dans la surface.
- Pas de balayage (mm) : l’écart entre les lignes du remplissage. 0,01 à 0,03 mm pour un noir plein ; un pas plus large laisse des lignes visibles.
- Hachures croisées et angle : un second remplissage à 90° égalise la marque ; tourner l’angle à chaque passe aide la gravure profonde.
- Passes : deux passes à puissance modérée donnent souvent un noir plus riche qu’une seule à forte puissance.
- Mise au point : au point pour le marquage clair et la gravure ; quelques millimètres à côté pour un recuit plus doux et plus régulier.
Réglages de départ
Ces plages sont des points de départ courants pour une source fibre de 20 à 60 W et une lentille de 110 × 110 mm, tirés d’exemples de fabricants et de retours d’utilisateurs. Prenez-les comme le centre de votre grille d’essai, pas comme une réponse : les mêmes valeurs donnent d’autres marques sur une autre source ou une autre nuance d’acier.
| Marque | Vitesse | Puissance | Fréquence | Pas de balayage | Passes |
|---|---|---|---|---|---|
| Marquage noir par recuit | 100–400 mm/s | 20–60 % | 100–500 kHz (MOPA), ou le haut de la plage | 0,01–0,03 mm | 1–3 |
| Marquage clair | 800–2 000 mm/s | 40–80 % | 30–60 kHz | 0,03–0,05 mm | 1 |
| Gravure profonde | 300–1 000 mm/s | 80–100 % | 20–40 kHz | 0,02–0,05 mm | 10–50 |
Pour les autres métaux et pour les matériaux des lasers à diode et CO2, notre guide des réglages gravure laser par matériau donne les principes et une méthode d’essai valables sur toutes les machines.
Marquage laser inox pas à pas dans Bernie
Bernie est un logiciel gratuit de gravure et de découpe laser, financé par les dons. Il a un mode galvo et fibre complet : le champ de la lentille devient l’espace de travail, les calques reçoivent une fréquence et une largeur d’impulsion, et un galvo virtuel calcule le marquage avant le moindre tir. Voici tout le travail sur une plaque en inox de 70 × 40 mm avec un QR code et un numéro de série.
- Réglez le galvo. Ouvrez Réglages › Appareils, cliquez sur Nouveau et choisissez Galvo fibre 110 × 110 mm, ou cochez la case Laser galvo de votre profil : l’espace de travail devient le champ de la lentille. Indiquez la source (fibre ou MOPA) et la plage de fréquences qu’elle accepte ; si vous utilisiez EZCad, Importer une configuration d’EZCad (markcfg, Motors.ini)… reprend le champ, les miroirs et les corrections de lentille.
- Dessinez la plaque. Avec l’outil Rectangle (R), dessinez la plaque, donnez-lui 70 × 40 mm dans l’inspecteur et un Rayon des coins de 4 mm. Placez-la sur un calque Ligne si vous voulez une bordure marquée, ou sur le calque outil T1 (un appui long sur + à côté de Calques) comme repère jamais marqué.
- Ajoutez le QR code et le numéro de série. Cliquez sur le bouton QR de la barre de gauche (⇧⌘K), tapez l’adresse ou le texte à encoder et donnez au code environ 24 mm. Ajoutez ensuite un texte avec l’outil Texte (T) et choisissez Numéro de série dans sa liste Texte variable :
SN 0ddddmarque SN 0042, puis SN 0043 sur la plaque suivante. Texte variable… règle le compteur. - Réglez le calque de marquage. Placez le code et le texte sur un calque en mode Remplissage. Réglez le Pas de balayage (0,02 mm pour un noir plein), activez les Hachures croisées, puis la Vitesse, la Puissance, la Fréquence et, sur une MOPA, la Largeur d’impulsion. La bibliothèque de matériaux peut vous donner un départ : Gérer › Ajouter une bibliothèque de départ comprend des réglages pour une MOPA de 80 W et pour la fibre Gweike G2 Max 50 W, fréquence et largeur d’impulsion comprises.
- Faites d’abord une grille d’essai. Sur une chute du même acier, dessinez cinq carrés de 8 mm en ligne et placez chacun sur un nouveau calque (clic droit sur une pastille du bandeau de couleurs, puis déplacez la sélection sur un nouveau calque). Gardez tous les réglages identiques et changez une seule valeur d’un carré à l’autre, par exemple la fréquence ou la vitesse. Ajoutez un petit texte sur chaque calque avec le code
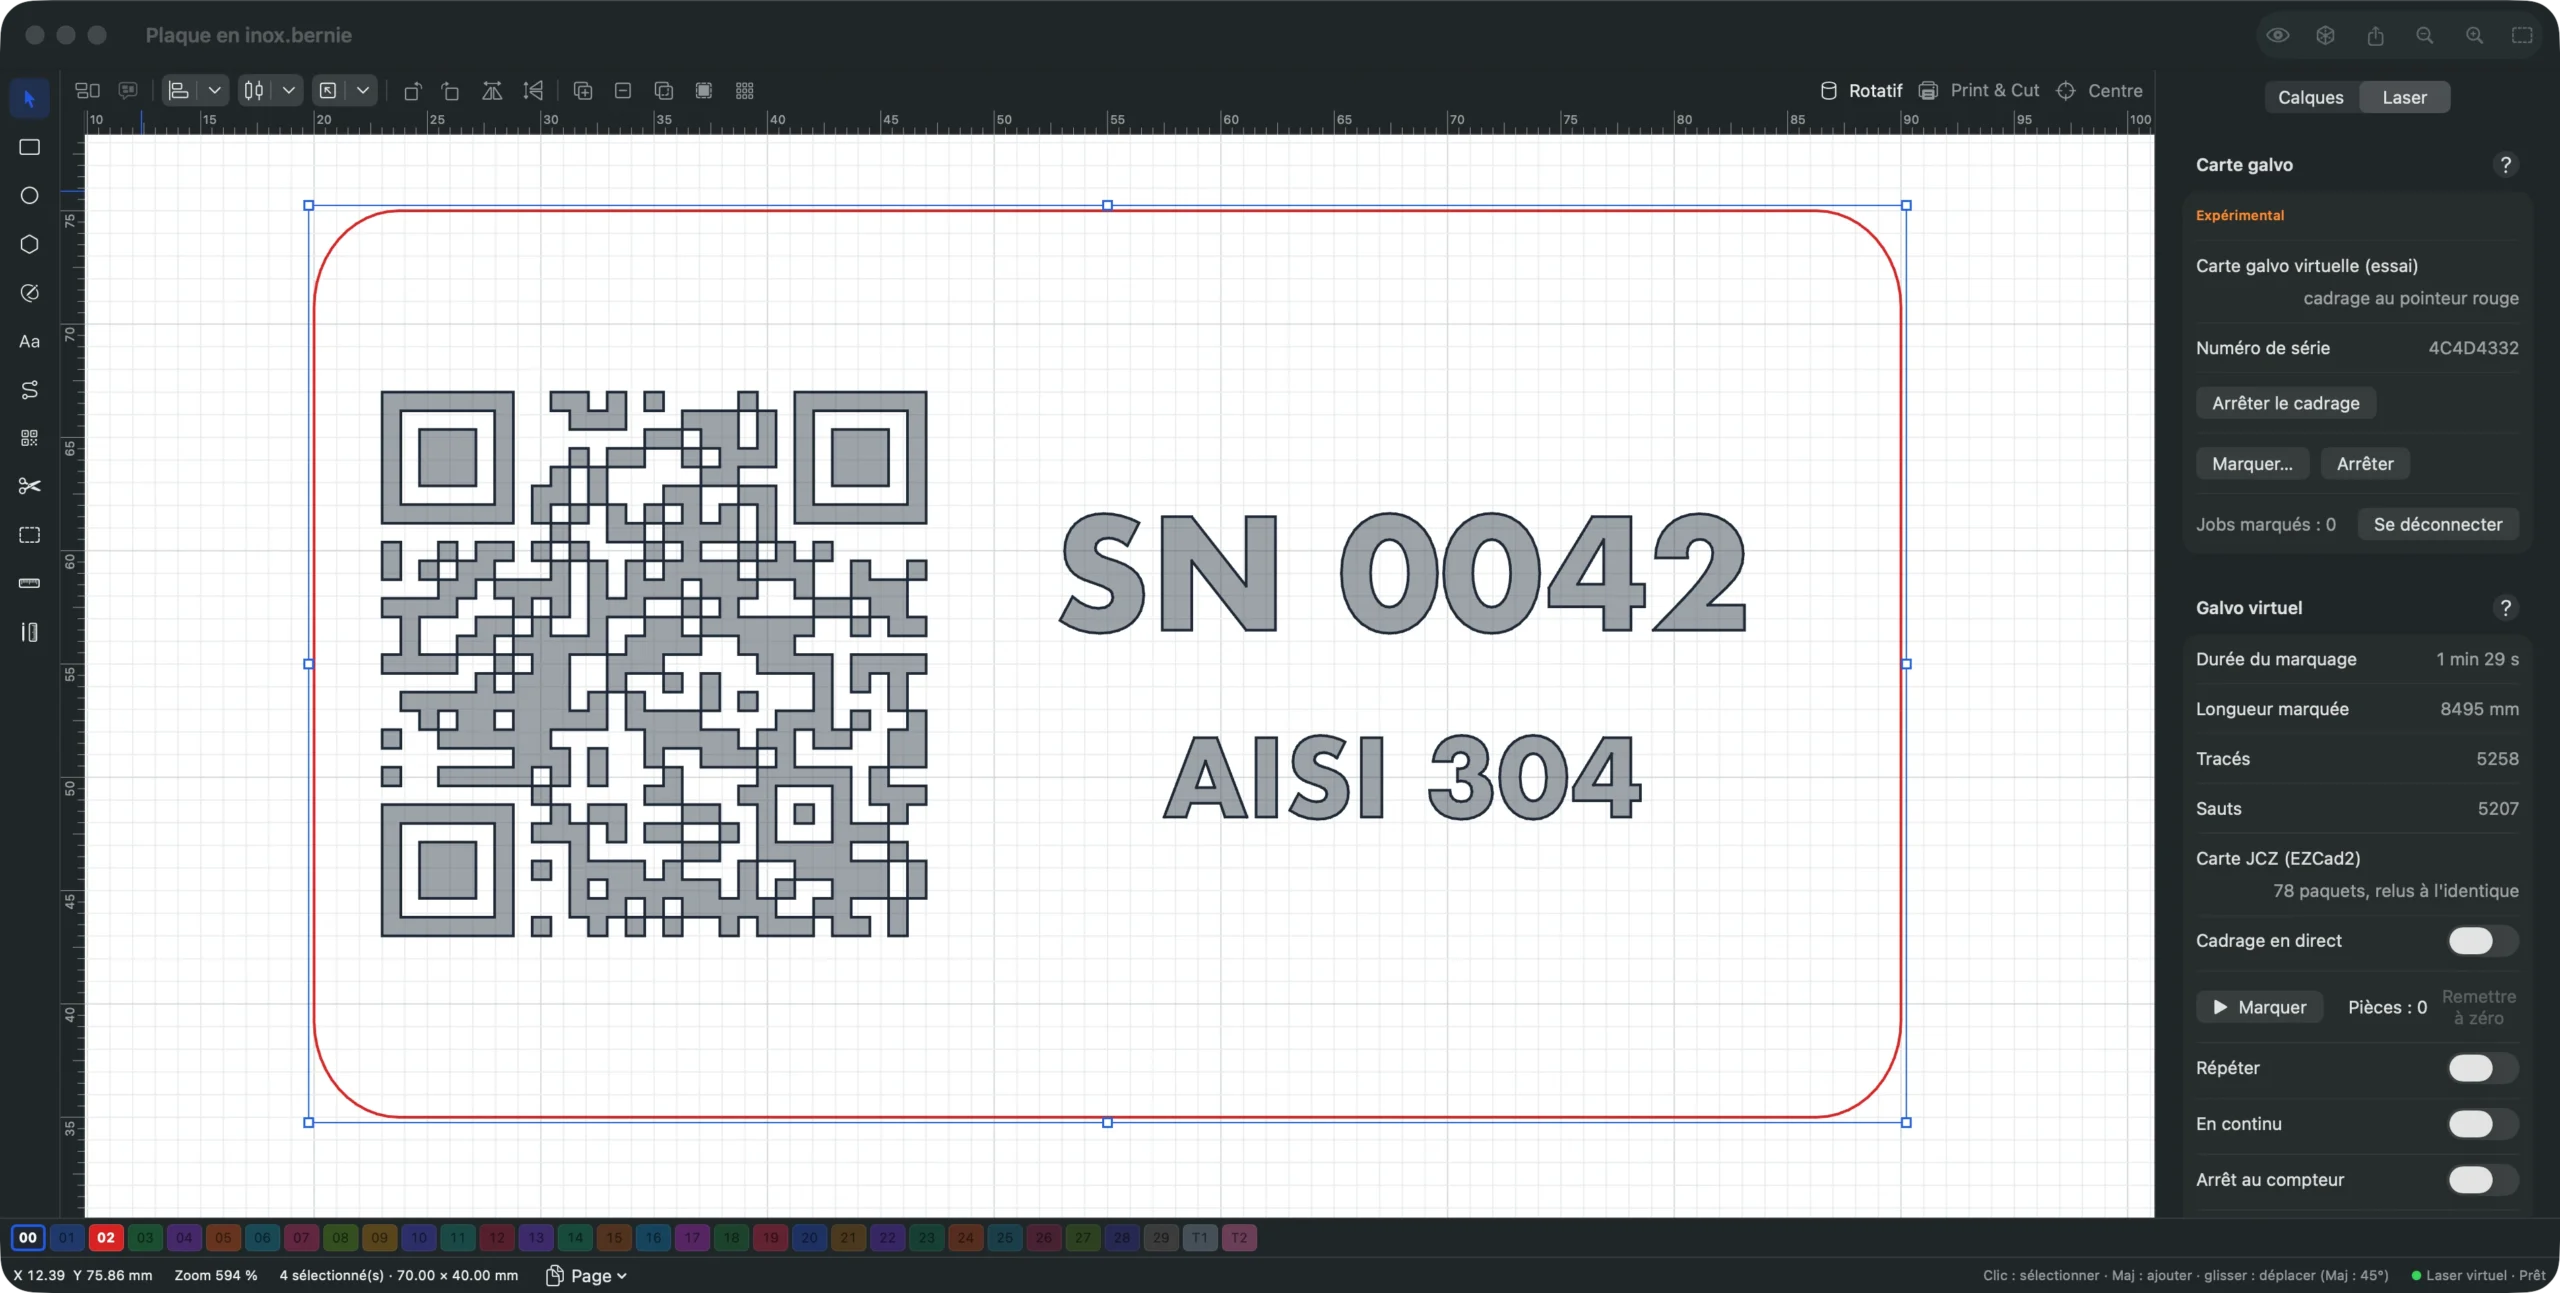
{speed}ou{power}du texte variable Paramètres de coupe : la grille s’étiquette toute seule. Gardez le carré le plus foncé et le plus régulier, et enregistrez-le dans la bibliothèque de matériaux. - Vérifiez le galvo virtuel. Ouvrez le panneau Laser : le galvo virtuel donne la durée du marquage, la longueur réellement marquée et les sauts, signale tout point hors du champ et tout calque dont la fréquence sort de la plage de votre source, et trace en rouge le parcours de cadrage.
- Connectez la carte. Avec une carte JCZ « LMC » d’EZCad2, fermez EZCad, branchez la carte et cliquez sur Se connecter à la carte… dans la section Carte galvo. Sous Windows, la carte demande le pilote WinUSB (Zadig) à la place de celui d’EZCad. Si vous préférez garder EZCad, Exporter pour EZCad (.ezd, expérimental)… écrit le projet pour lui.
- Cadrez, faites la mise au point et marquez. Cliquez sur Cadrer (pointeur rouge) : le cadre rouge tourne en boucle, laser interdit, et suit le dessin quand vous le déplacez avec les flèches du clavier, pour l’aligner sur la plaque. Réglez la hauteur de mise au point, fermez le capot, mettez vos lunettes, puis cliquez sur Marquer… et confirmez la question de sécurité. Arrêter coupe le laser tout de suite.
- Marquez une série. Dans Texte variable…, faites avancer le compteur après chaque sortie : placez la plaque vierge suivante sous le cadre rouge, marquez-la, et chaque plaque reçoit le numéro suivant.
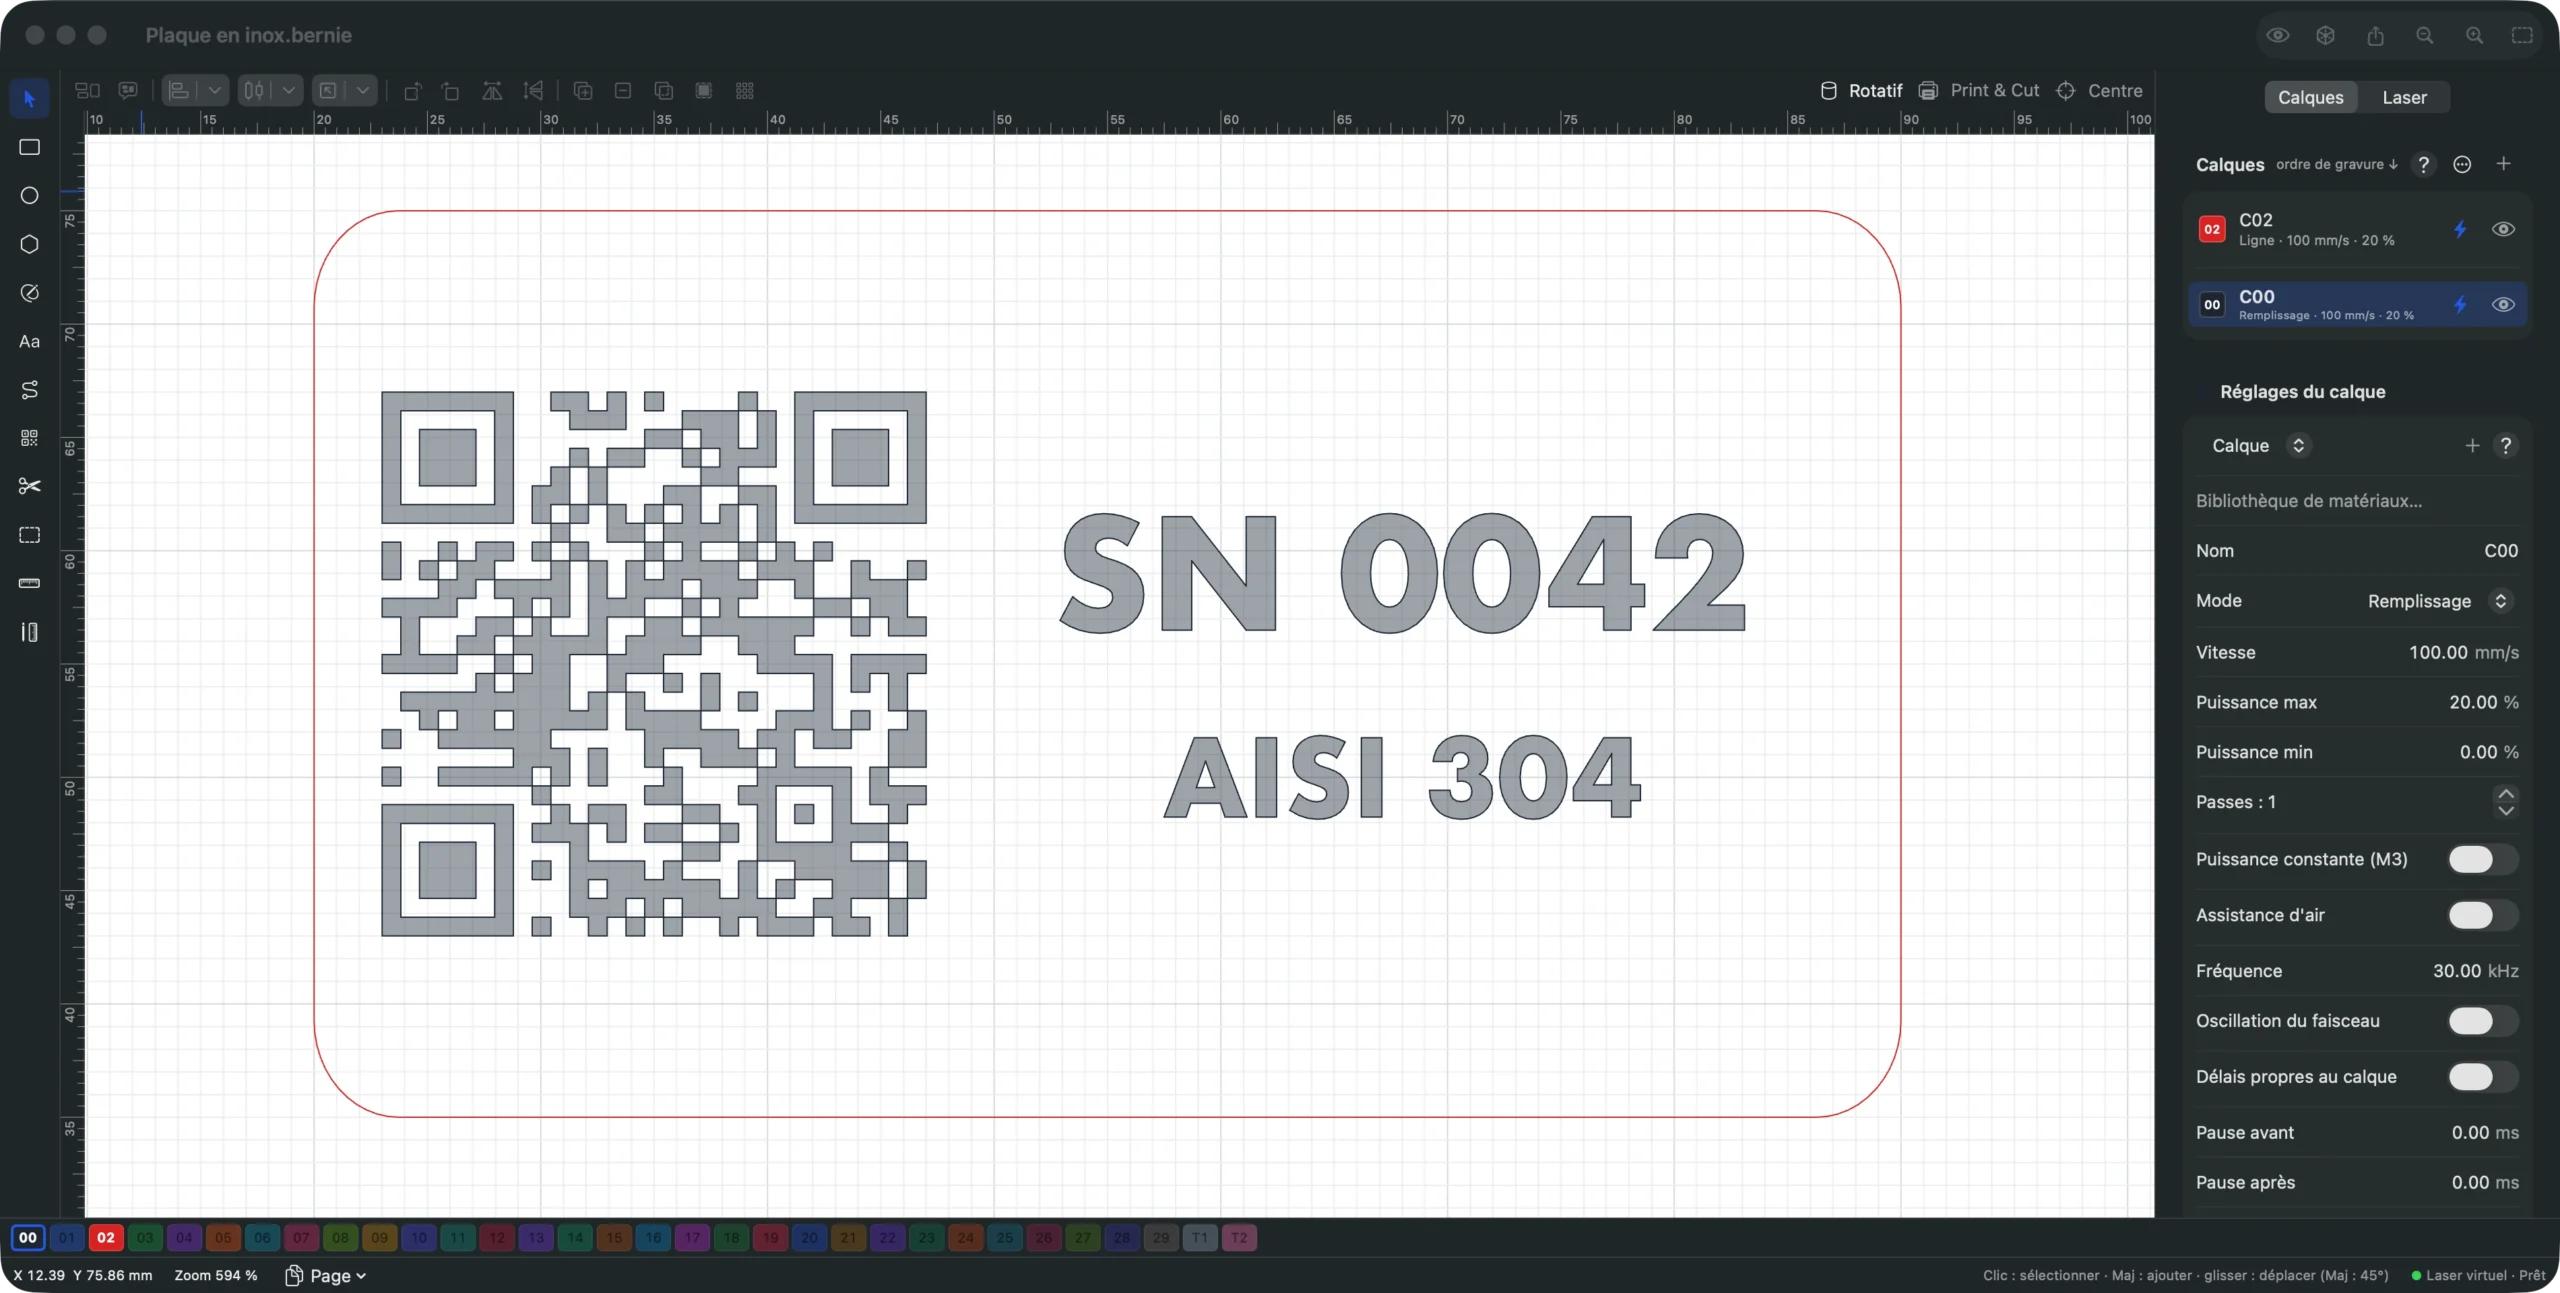
Les réglages restent avec le calque, et le calque avec le projet : la fois suivante, ouvrez la plaque, changez le numéro de départ dans Texte variable… et marquez le lot suivant. La section Lasers galvo du manuel détaille chaque réglage de l’appareil et du calque, dont l’oscillation du faisceau, la largeur de point et les délais propres au calque.
Marquez gratuitement votre première plaque en inox
Refaites ces étapes avec votre propre laser fibre : Bernie est gratuit, sans compte ni abonnement. Il fonctionne sur Mac, Windows, Linux et dans votre navigateur avec Bernie Studio, qui pilote la carte galvo dans Chrome ou Edge.
Problèmes courants du marquage de l’inox
La marque est grise, pas noire
Pas assez de chaleur dans la surface. Baissez la vitesse, resserrez le pas de balayage, montez la fréquence ou ajoutez une seconde passe, un changement à la fois. Nettoyez d’abord l’acier à l’alcool isopropylique : l’huile et les traces de doigts donnent des marques irrégulières.
Des halos bruns, bleus ou dorés autour de la marque
Trop de chaleur : la couche d’oxyde devient assez épaisse pour montrer des couleurs d’interférence. Accélérez, baissez la puissance ou laissez refroidir la pièce entre les passes (une Pause après sur le calque dans Bernie). C’est ce même effet, maîtrisé, qui permet aux lasers MOPA de faire des couleurs sur l’inox ; il dépend beaucoup de la nuance et de la finition.
Des lignes se voient dans le remplissage
Le pas est plus large que la marque du faisceau. Réduisez-le, activez les hachures croisées, ou utilisez un remplissage bidirectionnel avec des délais bien réglés : un délai d’allumage ou d’extinction du laser trop court laisse des points manquants ou brûlés au bout des lignes.
La marque est nette au centre et floue sur les bords
Le champ de la lentille n’est pas plat sur ses bords, ou la pièce n’est pas partout à la hauteur de mise au point. Gardez les petites pièces près du centre du champ et vérifiez les corrections de lentille avec la mire d’étalonnage (Calibrer la lentille dans Bernie).
Le QR code ne se scanne pas
Le recuit noir se lit le mieux : les modules sombres contrastent avec l’acier brillant. Agrandissez le code (chaque module d’au moins 0,5 mm), laissez une zone de silence autour, et évitez un marquage clair sur une surface polie, qui peut se lire inversé.
La sécurité avec un laser fibre
Le faisceau de 1 064 nm d’un laser fibre est invisible et se réfléchit sur le métal. Portez des lunettes prévues pour 1 064 nm (pas les lunettes orange des lasers à diode), gardez le capot ou l’écran fermé, aspirez les fumées, surtout avec des pièces revêtues ou peintes, et ne laissez jamais la machine marquer seule. Cadrez au pointeur rouge jusqu’à ce que la pièce soit en place : c’est la façon sûre de vérifier la position.
L’inox, marqué comme il faut
Choisissez d’abord le type de marque, noire, claire ou profonde, puis laissez une grille d’essai trouver la vitesse, la fréquence et le pas pour votre source et votre acier. Enregistrez le gagnant comme matériau, et chaque plaque suivante n’est plus qu’une affaire de placement sous le pointeur rouge. Bernie le fait gratuitement, avec un galvo virtuel qui vérifie le job avant le tir ; téléchargez-le, consultez les machines compatibles, et s’il vous fait gagner un après-midi, un don le garde gratuit pour tous.
Peut-on graver l’inox avec un laser à diode ?
Pas directement : l’inox nu réfléchit l’essentiel de la lumière d’un laser à diode. Avec un spray ou une pâte de marquage des métaux, un laser à diode fusionne une couche sombre sur la surface, ce qui convient bien aux étiquettes. Pour une marque dans l’acier lui-même, ou une gravure profonde, il vous faut un laser fibre.
Quels réglages de laser fibre pour un marquage noir sur inox ?
Un marquage noir par recuit vient de la chaleur, pas de la profondeur : vitesse lente (environ 100 à 400 mm/s), pas de balayage fin (0,01 à 0,03 mm), fréquence élevée et puissance modérée, parfois un peu hors du point. Les valeurs exactes dépendent de la source et de l’acier : faites une petite grille d’essai qui change un réglage à la fois.
Quelle différence entre marquage laser et gravure laser ?
Le marquage change la surface, par la couleur ou une couche très fine, et la laisse lisse ; la gravure enlève de la matière et laisse un sillon que l’on sent au doigt. Sur l’inox, le recuit noir est un marquage, et la gravure profonde demande de nombreuses passes à forte puissance.
Le marquage laser fait-il rouiller l’inox ?
Le recuit garde la surface intacte, c’est pourquoi on l’emploie sur le matériel médical et alimentaire. L’ablation et la gravure profonde retirent la couche protectrice : ces marques peuvent se tacher dans des conditions difficiles si la pièce n’est pas nettoyée et passivée.
Existe-t-il un logiciel gratuit pour le marquage laser fibre ?
Oui. Bernie est un logiciel laser gratuit, financé par les dons, avec un mode galvo pour les lasers fibre, MOPA et UV : fréquence et largeur d’impulsion par calque, galvo virtuel, pilotage direct des cartes JCZ d’EZCad2 et export vers EZCad. Il fonctionne sur Mac, Windows, Linux et dans le navigateur avec Bernie Studio.