Um Edelstahl zu lasern, nehmen Sie einen Faserlaser, meist eine Galvo-Maschine: Sein Strahl mit 1064 nm wird vom blanken Metall absorbiert, während ein Dioden- oder CO2-Strahl größtenteils abprallt. Die Art der Markierung wählen Sie über die Einstellungen: langsam und fein für eine schwarze Anlassmarkierung, die glatt bleibt, schnell für eine helle Markierung, viele Durchgänge mit hoher Leistung für eine Tiefengravur. Ein Universalrezept gibt es nicht, denn Quelle, Linse und Stahlsorte verändern das Ergebnis; zuverlässig ist eine kleine Testkarte auf einem Reststück desselben Stahls.
Im Folgenden: welchen Laser Sie brauchen, die drei Arten von Markierungen und was jede bestimmt, Startwerte für die Einstellungen und eine komplette Anleitung in kostenloser Software für ein Edelstahlschild von 70 × 40 mm mit QR-Code und Seriennummer, vom Entwurf bis zur Markierung.
Welcher Laser kann Edelstahl markieren?
| Laser | Auf blankem Edelstahl | Was Sie erwartet |
|---|---|---|
| Faser (Q-Switch) | Ja | Schwarze, graue oder helle Markierungen, Tiefengravur mit vielen Durchgängen |
| Faser-MOPA | Ja | Dasselbe, dazu einstellbare Pulsbreite: tieferes Schwarz, einige Farben |
| UV-Galvo | Ja, leicht | Feine, flache Markierungen; auf Metall langsamer |
| Diode (5–40 W) | Nicht direkt | Mit Markierspray oder -paste: eine dunkle, aufgeschmolzene Schicht |
| CO2 | Nicht direkt | Mit Markierspray, wie eine Diode |
Ein Dioden- oder CO2-Laser kann Edelstahl trotzdem beschriften, mit einem Metallmarkierungsspray oder einer Paste: Der Strahl schmilzt die Beschichtung auf die Oberfläche, der Überschuss lässt sich abwaschen. Das funktioniert, ist aber eine Beschichtung und keine Veränderung des Stahls selbst. Wenn Sie noch eine Maschine suchen, erklärt unser Vergleich Diodenlaser, CO2-, Faser- und Galvo-Laser die Unterschiede.
Drei Arten von Markierungen auf Edelstahl
Schwarzes Anlassen
Der Strahl erhitzt die Oberfläche, ohne sie abzutragen, und es wächst eine dünne Oxidschicht: Die Markierung ist schwarz oder dunkelgrau, eben, und die Oberfläche bleibt glatt. Das ist die klassische Markierung für Werkzeuge, Medizin- und Lebensmitteltechnik, wo eine raue Rille Schmutz festhalten würde. Sie braucht eher Wärme als Leistung: niedrige Geschwindigkeit, sehr feiner Zeilenabstand, hohe Frequenz und oft eine Linse, die leicht über oder unter die Oberfläche fokussiert ist.
Helles Markieren
Bei höherer Geschwindigkeit trägt der Strahl einen dünnen Film ab und hinterlässt eine hellgraue oder matte Markierung. Das geht schnell und ist auf polierten oder gebürsteten Oberflächen gut lesbar, ideal für Seriennummern und Logos auf Serienteilen.
Tiefengravur
Hohe Leistung, niedrigere Frequenz und viele Durchgänge tragen das Metall Schicht für Schicht ab, bis eine fühlbare Rille entsteht: Messerklingen, Stempel, Formen. Wenn Sie den Schraffurwinkel bei jedem Durchgang drehen, bleibt der Grund eben, und ein leichter Reinigungsdurchgang am Ende hellt ihn auf.
Anlassen oder Gravieren?
Anlassen verändert die Farbe der Oberfläche; Gravieren trägt Metall ab. Das Abtragen entfernt den Schutzfilm, der Edelstahl rostfrei macht: Eine tiefe Markierung auf einem Teil, das draußen oder im Wasser eingesetzt wird, sollten Sie reinigen und, wenn es darauf ankommt, passivieren.
Die entscheidenden Einstellungen
Bei einem Galvo bewegen die Spiegel den Strahl mit Hunderten oder Tausenden Millimetern pro Sekunde, und die Pulse der Quelle bringen Einstellungen mit, die ein Diodenlaser nicht hat. Diese sollten Sie verstehen, bevor Sie testen.
- Geschwindigkeit (mm/s): die wichtigste Stellschraube für die Wärme. Langsamer heißt beim Anlassen dunkler, doch zu langsam färbt sich der Stahl rund um die Markierung braun, blau oder golden.
- Leistung (%): die Energie jedes Pulses. Anlassen braucht selten volle Leistung, Gravieren schon.
- Frequenz (kHz): Pulse pro Sekunde. Eine höhere Frequenz bedeutet kleinere, überlappende Pulse und mehr Wärme (dunklere Markierungen); eine niedrigere Frequenz bedeutet stärkere Pulse, die Metall abtragen (Gravur).
- Impulsbreite (ns, nur MOPA): kurze Pulse für eine saubere, feine Markierung; längere bringen mehr Wärme in die Oberfläche.
- Zeilenabstand (mm): der Abstand zwischen den Füllzeilen. 0,01 bis 0,03 mm für ein sattes Schwarz; größere Abstände lassen sichtbare Linien.
- Kreuzschraffur und Winkel: Eine zweite Füllung um 90° gedreht macht die Markierung gleichmäßiger; den Winkel bei jedem Durchgang zu drehen hilft bei der Tiefengravur.
- Durchgänge: Zwei Durchgänge mit mittlerer Leistung ergeben oft ein satteres Schwarz als einer mit hoher Leistung.
- Fokus: im Fokus zum Markieren und Gravieren; einige Millimeter daneben für ein weicheres, gleichmäßigeres Anlassen.
Startwerte
Diese Bereiche sind übliche Startwerte für eine Faserquelle mit 20 bis 60 W und eine Linse mit 110 × 110 mm, entnommen aus Beispielen der Hersteller und Erfahrungsberichten. Nehmen Sie sie als Mitte Ihrer Testkarte, nicht als Antwort: Dieselben Zahlen ergeben mit einer anderen Quelle oder einer anderen Stahlsorte andere Markierungen.
| Markierung | Geschwindigkeit | Leistung | Frequenz | Zeilenabstand | Durchgänge |
|---|---|---|---|---|---|
| Schwarzes Anlassen | 100–400 mm/s | 20–60 % | 100–500 kHz (MOPA) oder oberes Ende des Bereichs | 0,01–0,03 mm | 1–3 |
| Helles Markieren | 800–2.000 mm/s | 40–80 % | 30–60 kHz | 0,03–0,05 mm | 1 |
| Tiefengravur | 300–1.000 mm/s | 80–100 % | 20–40 kHz | 0,02–0,05 mm | 10–50 |
Für andere Metalle und für Materialien auf Dioden- und CO2-Lasern gibt unser Ratgeber Lasergravur Einstellungen nach Material die Grundlagen und eine Testmethode, die auf jeder Maschine funktioniert.
Edelstahl lasern mit Bernie
Bernie ist eine kostenlose Software zum Lasergravieren und -schneiden, finanziert durch Spenden. Sie hat einen vollständigen Galvo- und Fasermodus: Das Linsenfeld wird zum Arbeitsbereich, Ebenen erhalten eine Frequenz und eine Impulsbreite, und ein virtueller Galvo berechnet die Markierung, bevor ein einziger Puls fällt. Hier der ganze Auftrag für ein Edelstahlschild von 70 × 40 mm mit QR-Code und Seriennummer.
- Richten Sie den Galvo ein. Öffnen Sie Einstellungen › Geräte, klicken Sie auf Neu und wählen Sie Fasergalvo 110 × 110 mm, oder aktivieren Sie in Ihrem Profil das Feld Galvo-Laser: Der Arbeitsbereich wird zum Feld der Linse. Legen Sie die Quelle (Faser oder MOPA) und den Frequenzbereich fest, den Ihre Quelle erlaubt; wenn Sie EZCad genutzt haben, übernimmt EZCad-Konfiguration importieren (markcfg, Motors.ini)… Feld, Spiegel und Linsenkorrekturen.
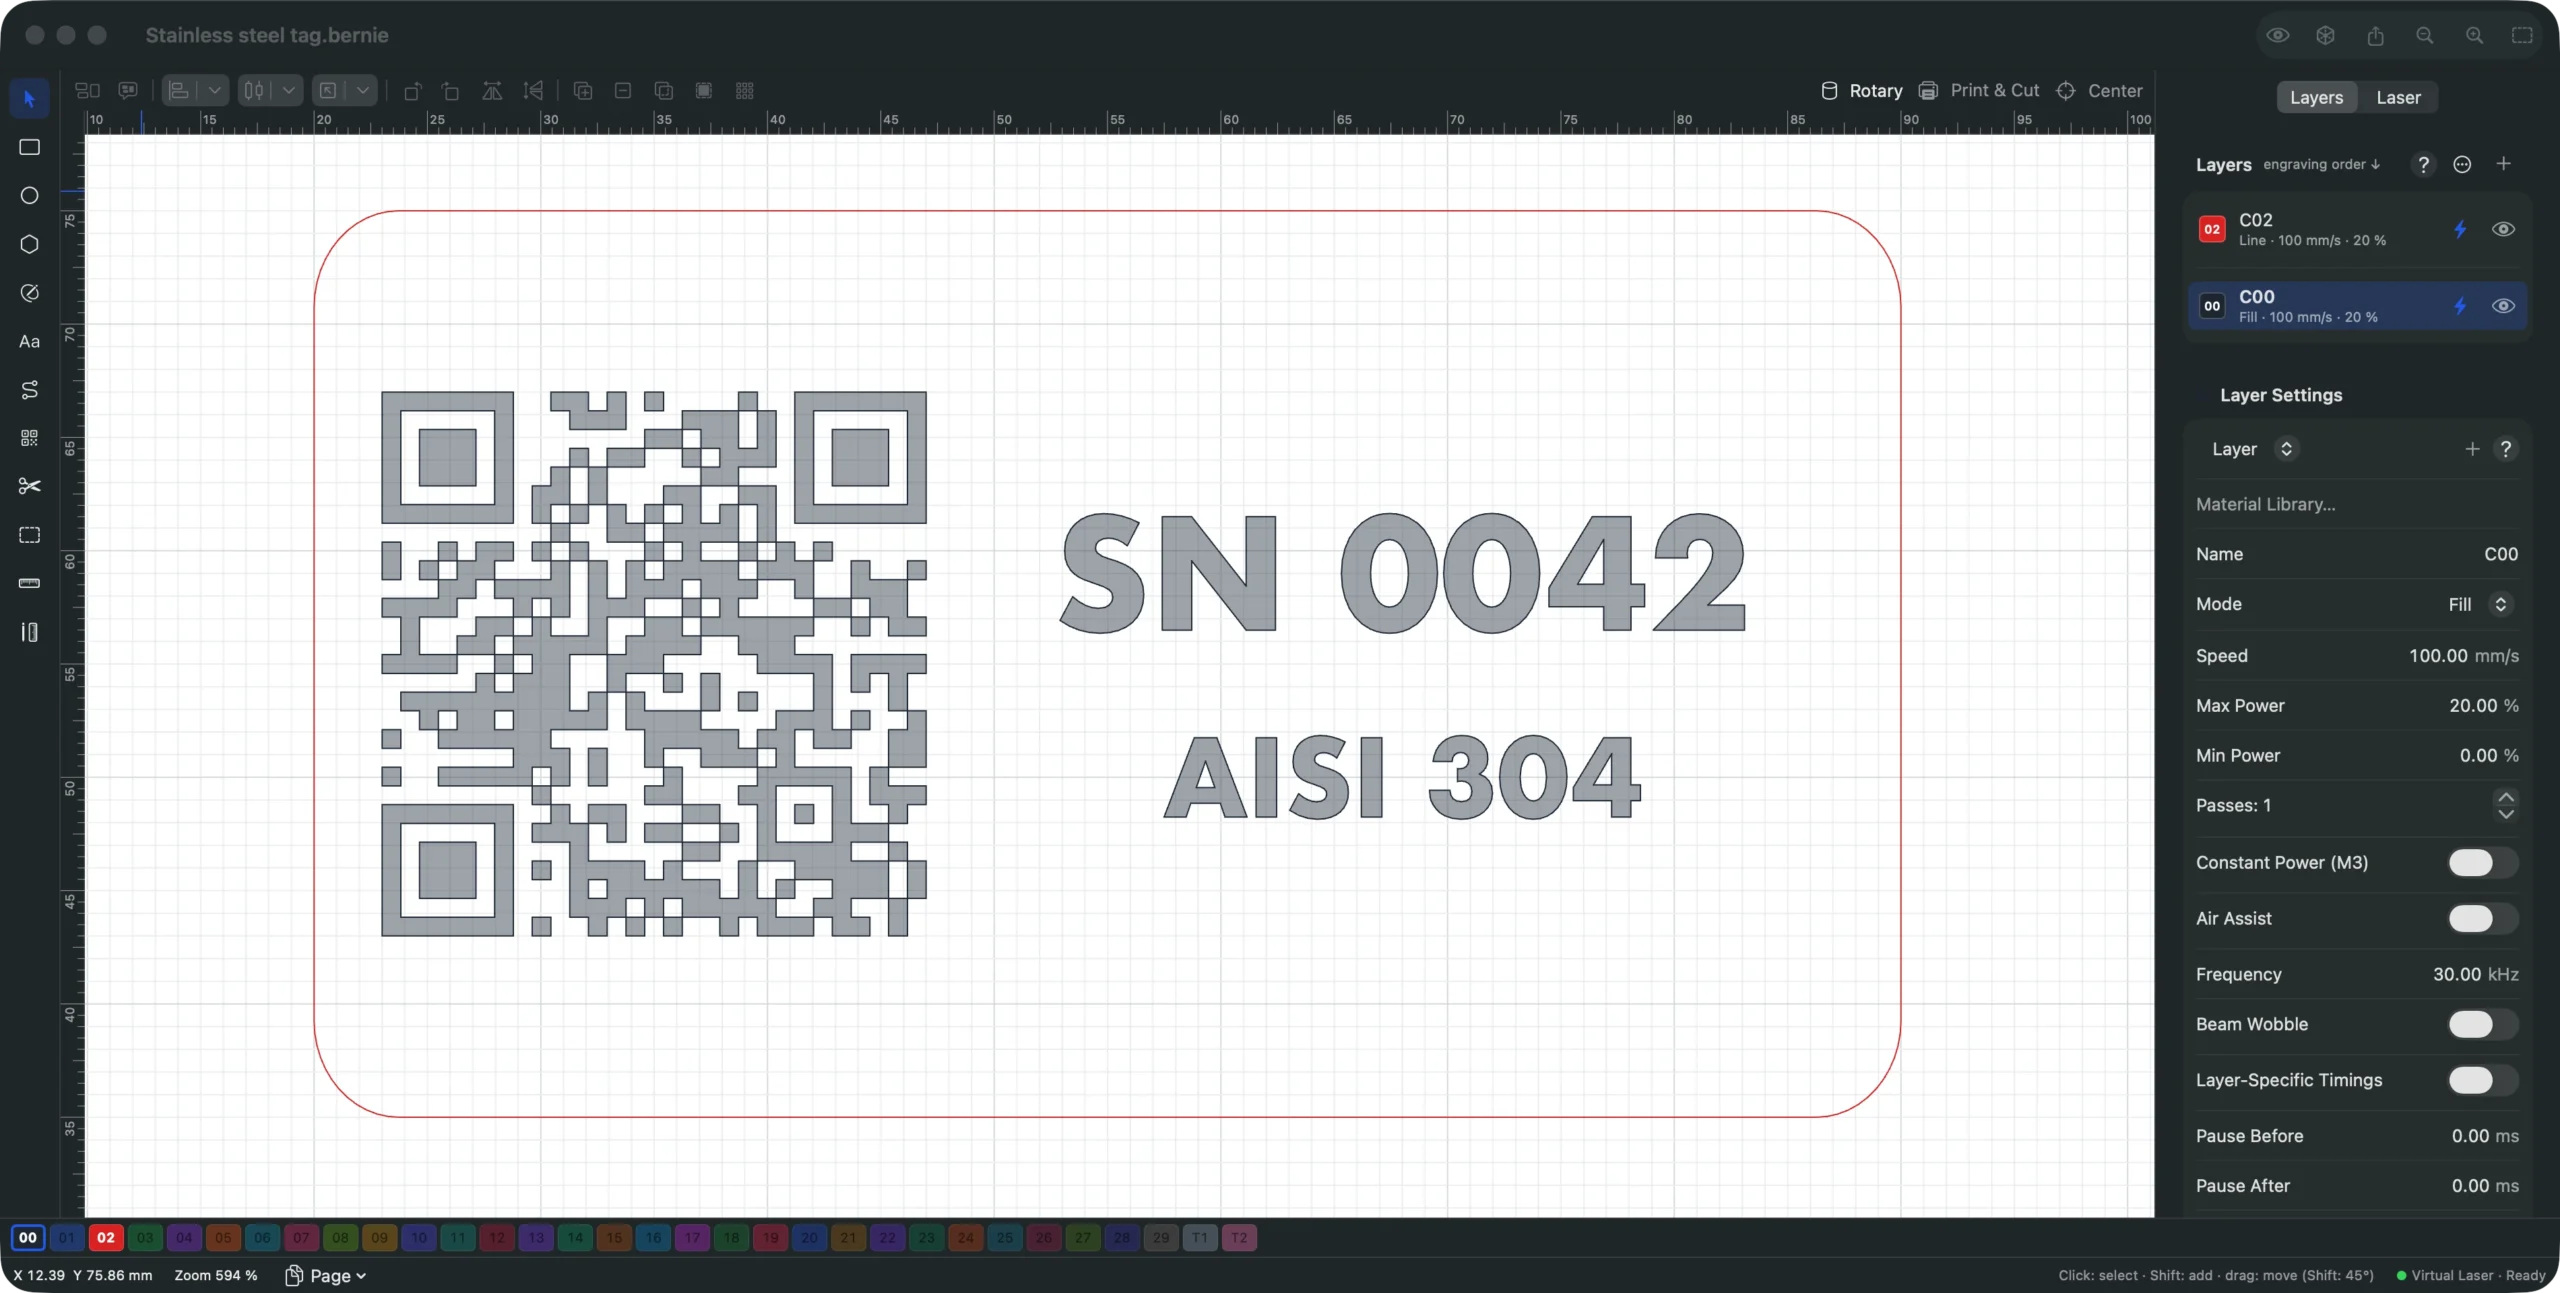
- Zeichnen Sie das Schild. Zeichnen Sie mit dem Werkzeug Rechteck (R) die Platte, stellen Sie im Inspektor 70 × 40 mm ein und geben Sie ihr einen Eckenradius von 4 mm. Legen Sie sie auf eine Ebene Linie, wenn Sie einen markierten Rand möchten, oder auf die Werkzeugebene T1 (langer Druck auf + neben Ebenen) als Hilfslinie, die nie markiert wird.
- Fügen Sie QR-Code und Seriennummer hinzu. Klicken Sie in der linken Leiste auf die QR-Schaltfläche (⇧⌘K), geben Sie die Adresse oder den Text ein und bringen Sie den Code auf etwa 24 mm. Fügen Sie dann mit dem Werkzeug Text (T) einen Text hinzu und wählen Sie in seiner Liste Variabler Text den Eintrag Seriennummer:
SN 0ddddmarkiert SN 0042, beim nächsten Schild SN 0043. Variabler Text… stellt den Zähler ein. - Stellen Sie die Markierebene ein. Legen Sie Code und Text auf eine Ebene im Modus Füllung. Stellen Sie den Zeilenabstand ein (0,02 mm für ein sattes Schwarz), aktivieren Sie Kreuzschraffur, dann Geschwindigkeit, Leistung, Frequenz und bei einem MOPA Impulsbreite. Die Materialbibliothek hilft beim Start: Verwalten › Startbibliothek hinzufügen enthält Einstellungen für MOPA mit 80 W und den Faserlaser Gweike G2 Max 50 W, Frequenz und Impulsbreite inklusive.
- Machen Sie zuerst eine Testkarte. Zeichnen Sie auf einem Reststück desselben Stahls fünf Quadrate von 8 mm in einer Reihe und legen Sie jedes auf eine neue Ebene (Rechtsklick auf ein Farbfeld der Farbleiste, dann die Auswahl auf eine neue Ebene verschieben). Lassen Sie alle Einstellungen gleich und ändern Sie von Quadrat zu Quadrat einen Wert, zum Beispiel die Frequenz oder die Geschwindigkeit. Fügen Sie auf jeder Ebene einen kleinen Text mit dem Code
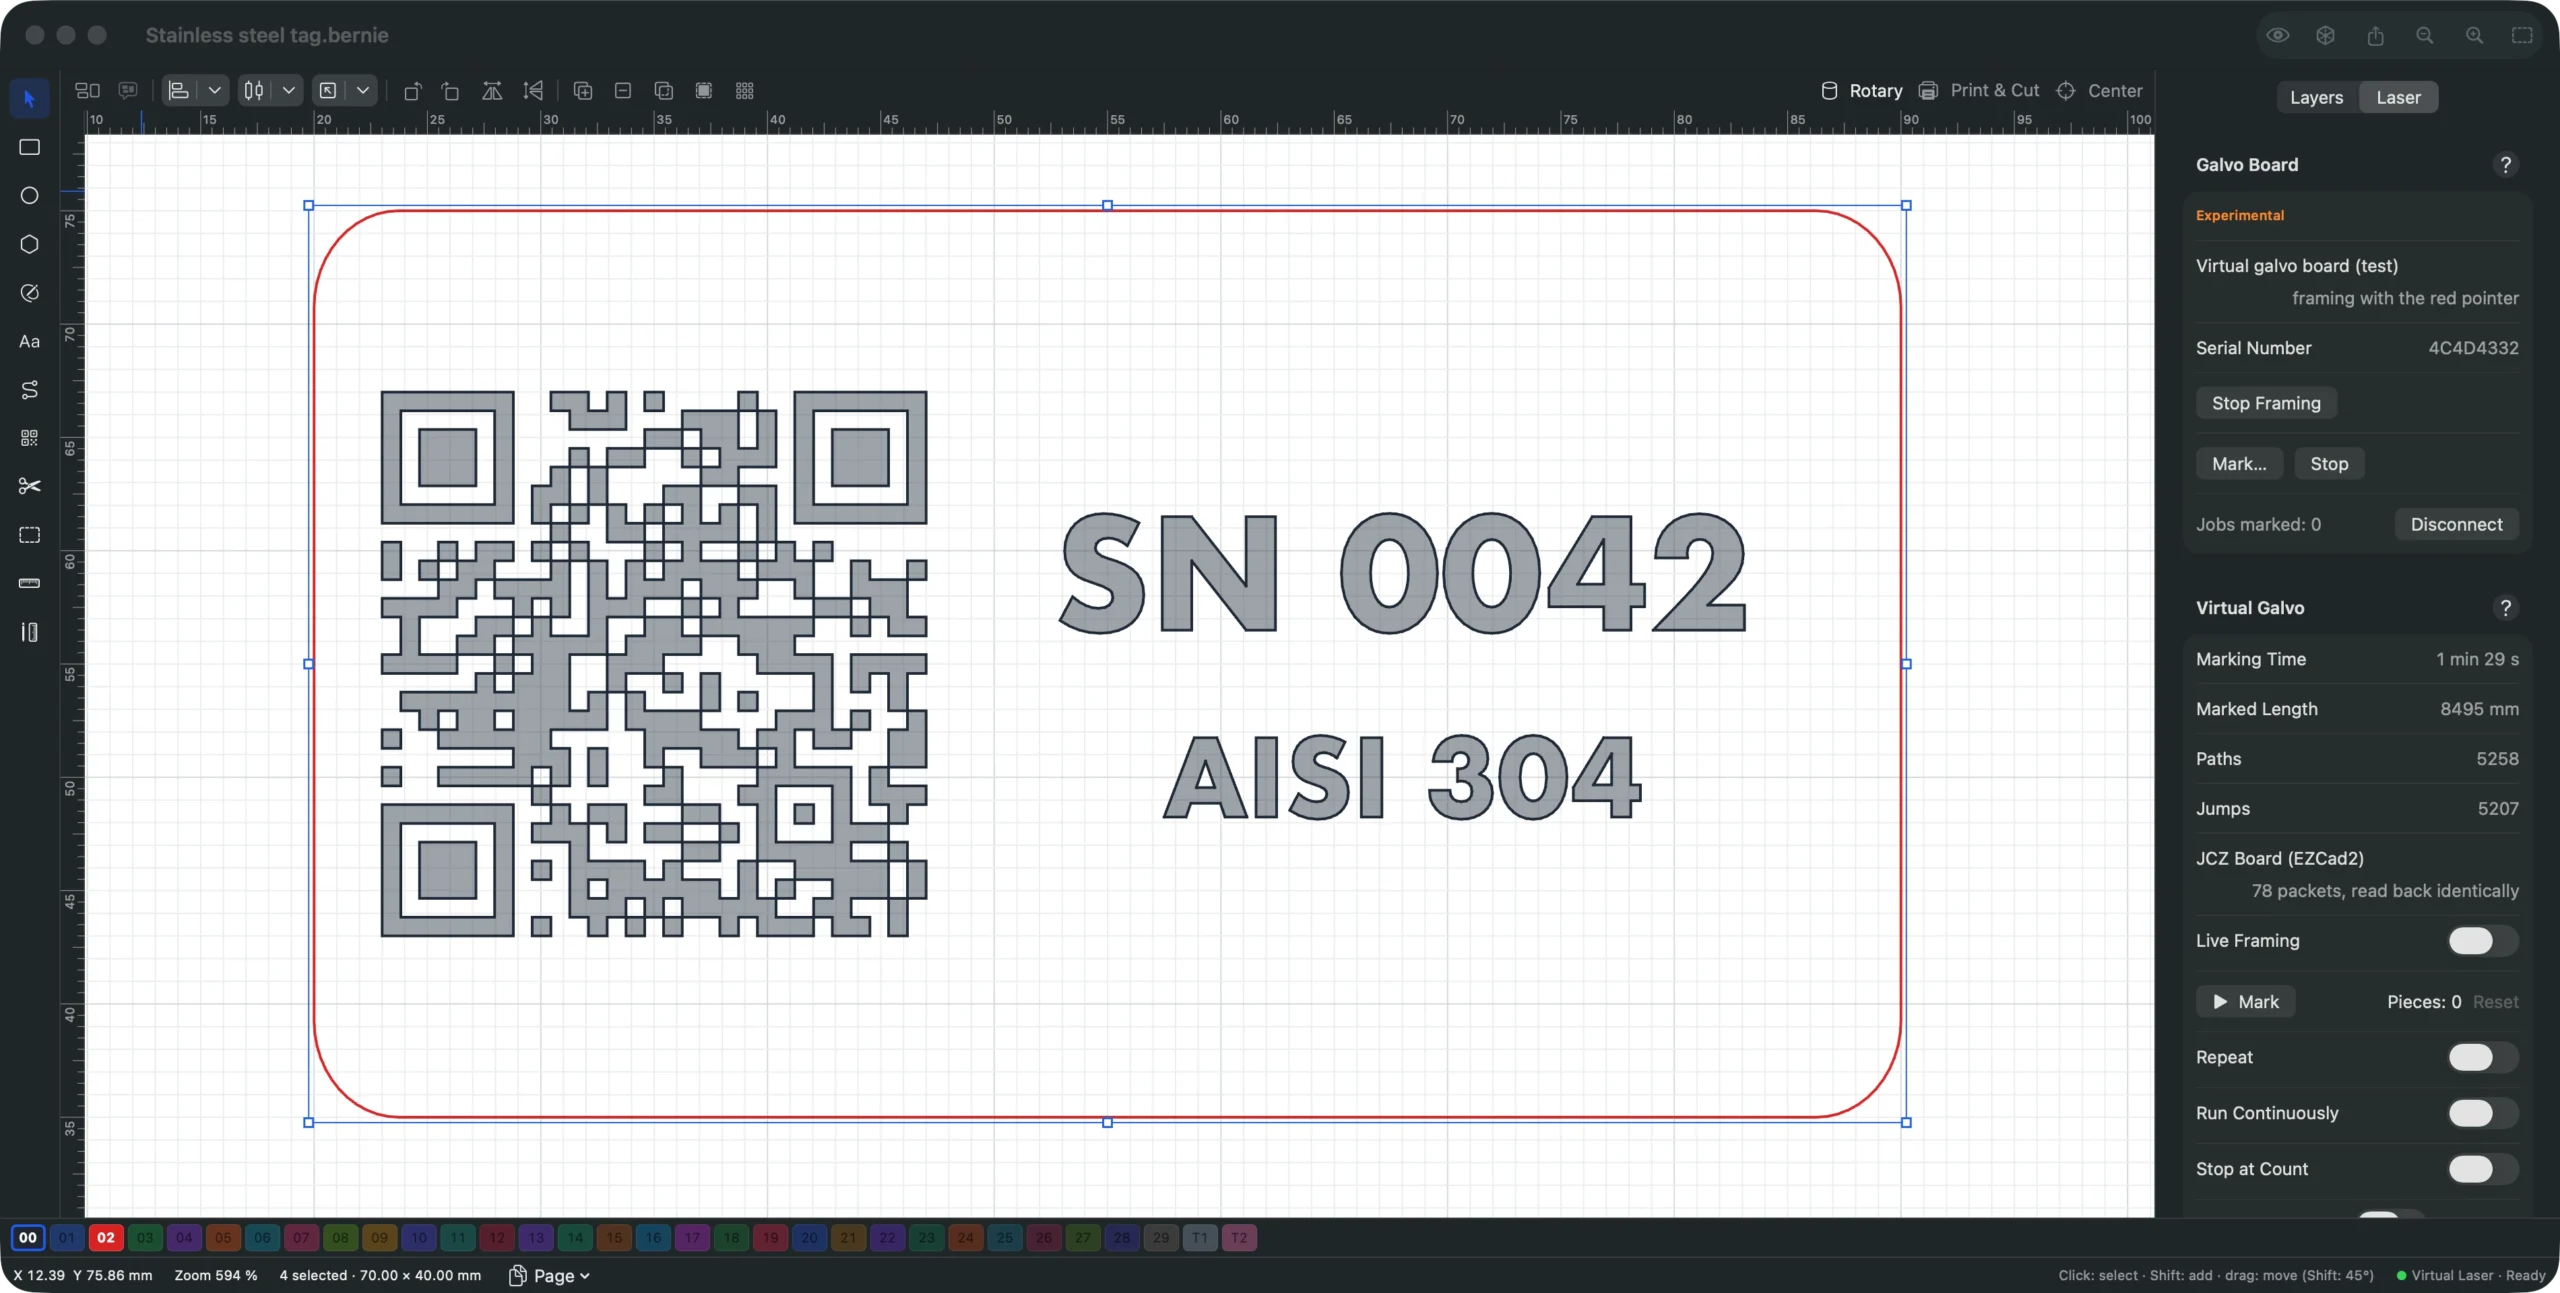
{speed}oder{power}aus dem variablen Text Schnittparameter hinzu, dann beschriftet sich die Karte selbst. Behalten Sie das dunkelste gleichmäßige Quadrat und speichern Sie es in der Materialbibliothek. - Prüfen Sie den virtuellen Galvo. Öffnen Sie den Bereich Laser: Der virtuelle Galvo zeigt die Markierzeit, die tatsächlich markierte Länge und die Sprünge, meldet jeden Punkt außerhalb des Feldes und jede Ebene, deren Frequenz außerhalb des Bereichs Ihrer Quelle liegt, und zeichnet den roten Umriss.
- Verbinden Sie die Karte. Schließen Sie bei einer EZCad2-Karte JCZ „LMC“ EZCad, stecken Sie die Karte ein und klicken Sie im Abschnitt Galvokarte auf Mit der Karte verbinden…. Unter Windows braucht die Karte statt des EZCad-Treibers den WinUSB-Treiber (Zadig). Wenn Sie lieber bei EZCad bleiben, schreibt Für EZCad exportieren (.ezd, experimentell)… das Projekt dafür.
- Umrahmen, fokussieren und markieren Sie. Klicken Sie auf Umrahmen (Rotlicht): Der rote Rahmen läuft bei gesperrtem Laser in Schleife und folgt dem Entwurf, während Sie ihn mit den Pfeiltasten verschieben, sodass Sie ihn am Schild ausrichten können. Stellen Sie die Fokushöhe ein, schließen Sie das Gehäuse, setzen Sie Ihre Schutzbrille auf, klicken Sie dann auf Markieren… und bestätigen Sie die Sicherheitsabfrage. Stoppen schaltet den Laser sofort ab.
- Markieren Sie eine Serie. Stellen Sie unter Variabler Text… ein, dass der Zähler nach jeder Ausgabe weiterzählt: Legen Sie den nächsten Rohling unter den roten Rahmen, markieren Sie ihn, und jedes Schild erhält die nächste Nummer.
Die Einstellungen bleiben bei der Ebene und die Ebene beim Projekt: Öffnen Sie beim nächsten Mal das Schild, ändern Sie die Startnummer unter Variabler Text… und markieren Sie die nächste Charge. Der Abschnitt Galvo-Laser des Handbuchs erklärt jede Geräte- und Ebeneneinstellung im Detail, einschließlich Strahlwobbeln, Punktbreite und ebenenspezifischer Verzögerungen.
Markieren Sie Ihr erstes Edelstahlschild kostenlos
Wiederholen Sie diese Schritte mit Ihrem eigenen Faserlaser: Bernie ist kostenlos, ohne Konto und ohne Abo. Es läuft auf Mac, Windows, Linux und im Browser mit Bernie Studio, das die Galvokarte in Chrome oder Edge steuert.
Häufige Probleme beim Markieren von Edelstahl
Die Markierung ist grau statt schwarz
Zu wenig Wärme in der Oberfläche. Senken Sie die Geschwindigkeit, verringern Sie den Zeilenabstand, erhöhen Sie die Frequenz oder fügen Sie einen zweiten Durchgang hinzu, immer nur eine Änderung auf einmal. Reinigen Sie den Stahl vorher mit Isopropylalkohol: Öl und Fingerabdrücke ergeben fleckige Markierungen.
Braune, blaue oder goldene Ränder um die Markierung
Zu viel Wärme: Die Oxidschicht wird so dick, dass Interferenzfarben entstehen. Erhöhen Sie die Geschwindigkeit, senken Sie die Leistung oder lassen Sie das Teil zwischen den Durchgängen abkühlen (in Bernie mit Pause danach auf der Ebene). Derselbe Effekt, gezielt gesteuert, ist das, womit MOPA-Laser Farben auf Edelstahl erzeugen; er hängt stark von Stahlsorte und Oberfläche ab.
In der Füllung sind Linien zu sehen
Der Abstand ist größer als die Spur des Strahls. Verringern Sie ihn, aktivieren Sie die Kreuzschraffur oder nutzen Sie die bidirektionale Füllung mit richtig eingestellten Verzögerungen: Eine zu kurze Ein- oder Ausschaltverzögerung des Lasers hinterlässt fehlende oder verbrannte Punkte an den Zeilenenden.
Die Markierung ist in der Mitte scharf und am Rand unscharf
Das Linsenfeld ist an den Rändern nicht eben, oder das Teil liegt nicht überall auf Fokushöhe. Halten Sie kleine Teile nahe der Feldmitte und prüfen Sie die Linsenkorrekturen mit dem Kalibriermuster (Linse kalibrieren in Bernie).
Der QR-Code lässt sich nicht scannen
Schwarzes Anlassen liest sich am besten: Die dunklen Module heben sich vom hellen Stahl ab. Machen Sie den Code größer (jedes Modul mindestens 0,5 mm), lassen Sie eine Ruhezone rundherum und vermeiden Sie eine helle Markierung auf polierter Oberfläche, die invertiert gelesen werden kann.
Sicherheit bei Faserlasern
Der 1064-nm-Strahl eines Faserlasers ist unsichtbar und wird von Metall reflektiert. Tragen Sie eine Schutzbrille für 1064 nm (nicht die orangefarbene Brille für Diodenlaser), halten Sie Gehäuse oder Schutzschild geschlossen, saugen Sie die Dämpfe ab, besonders bei beschichteten oder lackierten Teilen, und lassen Sie die Maschine nie unbeaufsichtigt markieren. Lassen Sie das Umrahmen mit dem Rotlicht laufen, bis das Teil richtig liegt: So prüfen Sie die Position gefahrlos.
Edelstahl, richtig markiert
Wählen Sie zuerst die Art der Markierung, schwarz, hell oder tief, und lassen Sie dann eine Testkarte Geschwindigkeit, Frequenz und Zeilenabstand für Ihre Quelle und Ihren Stahl finden. Speichern Sie den Gewinner als Material, und jedes weitere Schild müssen Sie nur noch unter das Rotlicht legen. Bernie macht das kostenlos, mit einem virtuellen Galvo, der den Auftrag prüft, bevor Sie den Laser auslösen; laden Sie es herunter, sehen Sie sich die kompatiblen Maschinen an, und wenn es Ihnen einen Nachmittag spart, hält eine Spende es für alle kostenlos.
Kann man Edelstahl mit einem Diodenlaser gravieren?
Nicht direkt: Blanker Edelstahl reflektiert den Großteil des Lichts eines Diodenlasers. Mit einem Metallmarkierungsspray oder einer Paste schmilzt ein Diodenlaser eine dunkle Schicht auf die Oberfläche, was für Beschriftungen gut funktioniert. Für eine Markierung im Stahl selbst oder eine Tiefengravur brauchen Sie einen Faserlaser.
Welche Faserlaser-Einstellungen ergeben Schwarz auf Edelstahl?
Eine schwarze Anlassmarkierung entsteht durch Wärme, nicht durch Tiefe: niedrige Geschwindigkeit (etwa 100 bis 400 mm/s), feiner Zeilenabstand (0,01 bis 0,03 mm), hohe Frequenz und mittlere Leistung, manchmal leicht außerhalb des Fokus. Die genauen Werte hängen von Quelle und Stahl ab, machen Sie also eine kleine Testkarte, die jeweils eine Einstellung ändert.
Was ist der Unterschied zwischen Lasermarkieren und Lasergravieren?
Markieren verändert die Oberfläche, durch Farbe oder eine sehr dünne Schicht, und lässt sie glatt; Gravieren trägt Material ab und hinterlässt eine fühlbare Rille. Auf Edelstahl ist schwarzes Anlassen eine Markierung, und eine Tiefengravur braucht viele Durchgänge mit hoher Leistung.
Rostet Edelstahl nach dem Lasern?
Anlassen lässt die Oberfläche intakt, deshalb wird es in der Medizin- und Lebensmitteltechnik eingesetzt. Abtragen und Tiefengravur entfernen den Schutzfilm, sodass diese Markierungen unter rauen Bedingungen anlaufen können, wenn das Teil nicht gereinigt und passiviert wird.
Gibt es kostenlose Software für Faserlaser-Markierung?
Ja. Bernie ist eine kostenlose Lasersoftware, finanziert durch Spenden, mit einem Galvo-Modus für Faser-, MOPA- und UV-Laser: Frequenz und Impulsbreite pro Ebene, ein virtueller Galvo, direkte Steuerung von EZCad2-Karten von JCZ und Export nach EZCad. Sie läuft auf Mac, Windows, Linux und im Browser mit Bernie Studio.