Cuando un láser no corta del todo, el haz no lleva suficiente energía hasta el fondo del material. Nueve de cada diez veces la causa es una de estas: la velocidad es demasiado alta o hay muy pocas pasadas para el grosor, el foco está mal, la lente está sucia, no hay asistencia de aire o el propio tablero (capas de cola, humedad, alabeo) se resiste. Revísalas en ese orden y luego haz una prueba de corte que varíe la potencia y las pasadas en un retal del mismo tablero: el primer cuadrado que se suelta te da el ajuste.
A continuación: lo que un láser de diodo o CO2 puede cortar de forma realista, las nueve causas con sus soluciones, el proceso completo paso a paso en un software gratuito y los problemas propios del contrachapado, el MDF y el acrílico.
¿Puede tu láser cortarlo?
Antes de cambiar ningún ajuste, asegúrate de que el trabajo está al alcance de la máquina. La potencia de un láser se anuncia de dos formas: la potencia óptica (lo que realmente sale por la lente) y la potencia eléctrica (lo que consume el módulo), que puede ser cuatro o cinco veces mayor. Un módulo de diodo «de 40 W» suele ser un láser de 10 W ópticos. El corte depende de la potencia óptica.
Las bibliotecas de materiales de inicio de Bernie dan puntos de partida prudentes para cortar, siempre con asistencia de aire. Muestran el orden de magnitud que cabe esperar, antes de afinar en tu propia máquina:
| Láser (potencia óptica) | Contrachapado de álamo 3 mm | Contrachapado de álamo 5 mm | MDF 3 mm |
|---|---|---|---|
| Diodo 5 W | 3 mm/s, 100 %, 3 pasadas | — | 2,5 mm/s, 100 %, 4 pasadas |
| Diodo 10 W | 6 mm/s, 100 %, 2 pasadas | 3 mm/s, 100 %, 3 pasadas | 5 mm/s, 100 %, 2 pasadas |
| Diodo 20 W | 10 mm/s, 100 %, 1 pasada | 5 mm/s, 100 %, 2 pasadas | 8 mm/s, 100 %, 1 pasada |
| CO2 de 40 a 60 W | 15 mm/s, 65 %, 1 pasada | 6 mm: 8 mm/s, 80 %, 1 pasada | 15 mm/s, 70 %, 1 pasada |
Dos consecuencias. Un diodo de 5 W corta contrachapado de 3 mm, pero despacio y en varias pasadas; 6 mm le cuesta mucho. Y un láser de diodo no puede cortar acrílico transparente o azul en absoluto: su luz azul lo atraviesa sin más. El acrílico opaco negro u oscuro es posible con un diodo; el acrílico transparente necesita un láser CO2.
9 razones por las que tu láser no corta
1. Demasiado rápido o pocas pasadas
Cortar es cuestión de energía por milímetro: si reduces la velocidad a la mitad, cada punto recibe aproximadamente el doble de energía. Si el corte se queda a medias, baja la velocidad o añade pasadas. Varias pasadas más rápidas suelen dejar un borde más limpio que una sola pasada muy lenta, que carboniza la madera y ensancha el kerf, aunque llevan más tiempo. No cambies el ajuste a ojo: una prueba de corte (más abajo) lo encuentra de una vez.
2. La potencia no está realmente al 100 %
En los controladores GRBL, la potencia que fijas en el software se escala respecto a un valor máximo, el ajuste $30 del controlador, normalmente 1000. Si el máximo del software (S max) es mayor que $30, todas las potencias quedan recortadas; si es menor, el 100 % del software es solo una fracción del láser. Un desajuste aquí explica un láser que «antes cortaba» tras actualizar el firmware o cambiar de software.
3. Foco incorrecto
El haz es más estrecho, y su energía está más concentrada, en el punto focal. Un cabezal unos milímetros demasiado alto o bajo dispersa la energía y el corte se queda corto. Ajusta el foco con la galga de tu máquina o con una prueba de foco, sobre el tablero real. En material grueso, muchos usuarios enfocan un poco por dentro en lugar de en la superficie, o bajan el cabezal tras cada pasada en máquinas con eje Z motorizado.
4. Lente o espejos sucios
El humo y la resina se depositan en la lente. Una fina película marrón absorbe parte del haz, y la pérdida crece con cada trabajo hasta que el láser deja de cortar. Limpia la lente (y en un CO2, los espejos) con el método que recomiende el fabricante, con el láser apagado y frío. Una lente picada o agrietada hay que cambiarla. Nuestro calendario de mantenimiento de grabadora láser indica cada cuánto limpiar, según las horas de uso.
5. Sin asistencia de aire
La asistencia de aire sopla un chorro de aire en el corte. Despeja el humo que, si no, absorbería el haz, reduce las llamas y protege la lente. En madera, activar la asistencia de aire marca a menudo la diferencia entre un corte que se queda a media profundidad y una pieza que se suelta.
6. El propio contrachapado
El contrachapado son capas de madera unidas con cola. El contrachapado de construcción suele llevar cola dura, masilla o huecos ocultos, y una sola línea de cola densa detiene el corte en un punto mientras el resto se atraviesa. El contrachapado apto para láser (álamo, abedul, tilo) usa una cola que se corta limpiamente. La madera húmeda también requiere más energía: guarda los tableros planos y secos.
7. Tablero alabeado o cama desnivelada
Si el tablero se arquea, la distancia a la lente cambia a lo largo de la cama, y con ella el foco: el trabajo corta en una esquina y no en otra. Mantén el tablero plano con pesos, imanes o pines fuera de la zona de corte, y comprueba que la cama está nivelada.
8. Nada debajo del corte
Un tablero apoyado directamente sobre una superficie maciza atrapa el humo y el calor en el fondo del corte, y el haz rebota hacia la madera. Una cama de panal o unos separadores elevan el tablero para que el corte respire por debajo.
9. Un láser cansado
Cuando todo lo anterior está bien y los cortes son cada vez menos profundos, puede que la fuente esté envejeciendo. Los tubos CO2 pierden potencia a lo largo de su vida; un módulo de diodo que se ha sobrecalentado puede no recuperar nunca toda su potencia. Compara una prueba de corte con la que hiciste cuando la máquina era nueva: por eso compensa guardarlas.
La seguridad, lo primero
Cortar implica fuego: no dejes nunca el láser funcionando sin vigilancia, ten un extintor a mano y extrae el humo al exterior o a través de un filtro. Usa gafas homologadas para la longitud de onda de tu láser. No cortes nunca PVC ni vinilo: desprenden cloro, que es tóxico y corroe la máquina.
Cómo solucionar un láser que no corta con Bernie
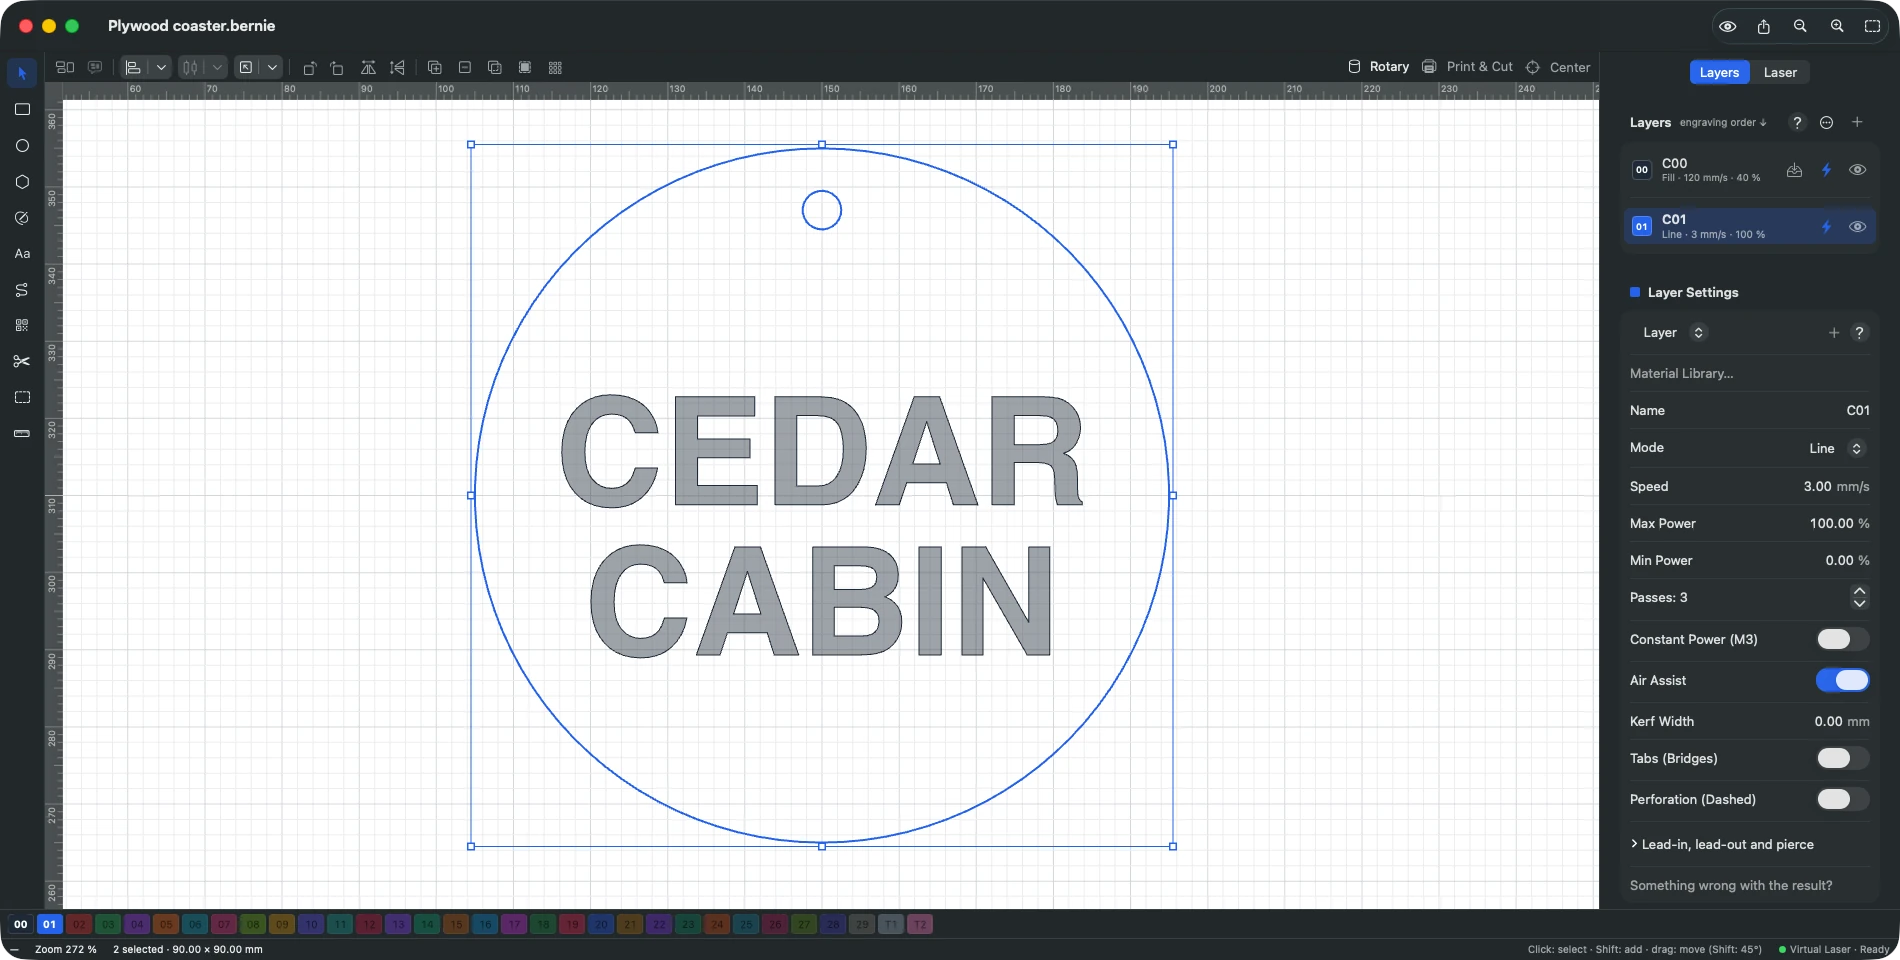
Bernie es un software láser gratuito, financiado con donaciones. Incluye un diagnóstico guiado y una prueba de corte, y sus capas y biblioteca de materiales guardan el resultado para la próxima vez. Este es el proceso completo con un posavasos de 90 mm en contrachapado de álamo de 5 mm, con un nombre grabado y un contorno de corte.
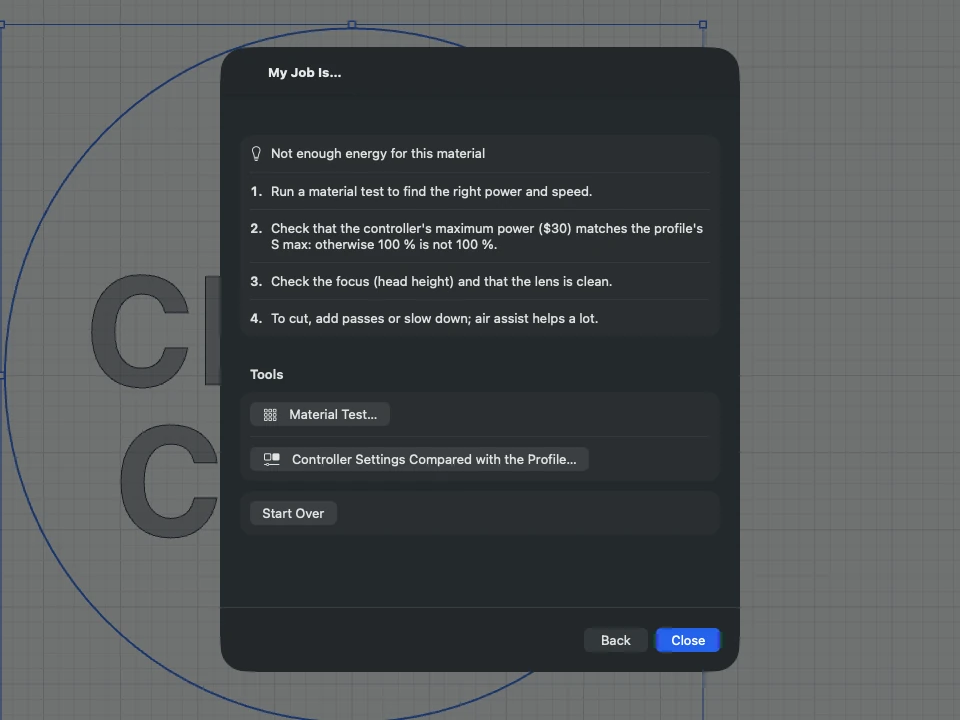
- Pregunta a Bernie. Elige Ayuda › Mi trabajo está… (o haz clic en ¿Resultado decepcionante? Mi trabajo está… en el panel Láser) y luego Demasiado claro o no corta. Si todo el trabajo se queda poco profundo, responde Todo el grabado: Bernie muestra No hay suficiente energía para este material, con las comprobaciones que hacer. Si solo fallan algunas zonas, responde Solo algunas zonas: la distancia entre el cabezal y el tablero varía, así que primero aplana el tablero.
- Revisa el controlador. Con un láser GRBL conectado, haz clic en Ajustes del controlador comparados con el perfil… en la misma ventana: Bernie enumera en qué difiere el controlador del perfil del equipo, como la potencia máxima (
$30frente al S max del perfil). Alinear el perfil con la máquina corrige el perfil en un clic. - Parte de un ajuste conocido. Abre Láser › Biblioteca de materiales…, luego Gestionar › Añadir una biblioteca inicial y elige la de tu láser, por ejemplo Inicial — diodo de 10 W. Selecciona Contrachapado de álamo 5 mm, Corte y haz clic en Aplicar a la capa con la capa de corte activa.
- Revisa la capa de corte. Haz clic en la capa en la lista Capas: su modo es Línea, aquí con una Velocidad de 3 mm/s, una Potencia máx. del 100 % y 3 Pasadas, con Asistencia de aire marcada. Deja el grabado en su propia capa por encima, para que el posavasos se grabe antes de soltarse.
- Haz una prueba de corte. Elige Láser › Prueba de material… y, en Preajuste, escoge Corte: potencia × pasadas: una cuadrícula en modo Línea, con la potencia de 60 a 100 % en las filas y de 1 a 5 pasadas en las columnas, a 5 mm/s. Cambia la Velocidad en Ajustes fijos si tu láser es mucho más potente o más débil, coloca la prueba en un retal del mismo tablero, haz clic en Encuadrar y luego en Iniciar….
- Guarda la celda ganadora. Busca el cuadrado de menor energía que se haya soltado limpiamente y usa Conservar una celda: elige esa celda y el material, y sus ajustes pasan a la biblioteca de materiales, listos para aplicarlos a la capa de corte.
- Ayuda al material grueso. En la sección Entrada, salida y perforado de la capa, una breve Duración del perforado mantiene el láser encendido al inicio de cada corte antes de moverse. Con un eje Z motorizado, la capa ofrece también un Desplazamiento Z y, a partir de dos pasadas, una Bajada Z por pasada que baja el cabezal a medida que el corte se hace más profundo.
- Corta en el orden correcto. Abre Láser › Optimización del orden de corte… y comprueba que Cortar primero las formas interiores está activado, para que el agujero se corte antes de que el posavasos caiga y se desplace. Luego activa la vista previa para revisar los recorridos y el tiempo, haz clic en Encuadrar y en Iniciar. Quédate junto a la máquina.
Si la prueba muestra que ni siquiera el cuadrado más lento y potente atraviesa, deja de añadir pasadas: vuelve al foco, a la lente y al tablero. La ventana Mi trabajo está… de Bernie mantiene esas comprobaciones a la vista, con botones que abren las herramientas adecuadas.
Haz tu prueba de corte gratis
Repite estos pasos en tu propia máquina: Bernie es gratis, sin cuenta y sin suscripción. Funciona en Mac, Windows, Linux, iPad y en tu navegador con Bernie Studio, y la app para iPhone es su compañera de bolsillo.
Contrachapado, MDF y acrílico: qué cambia
| Material | Problema típico | Qué ayuda |
|---|---|---|
| Contrachapado | El corte se detiene en algunos puntos: una línea de cola, un nudo o un hueco | Álamo o abedul apto para láser; una pasada más; asistencia de aire |
| MDF | Lento, mucho humo, bordes marrones | Asistencia de aire, varias pasadas, buena extracción |
| Acrílico transparente o azul | El láser de diodo no hace nada | Un láser CO2; o acrílico oscuro opaco |
| Acrílico colado o extruido (CO2) | Borde inferior fundido y vuelto a soldar | Eleva el tablero; menos aire en acrílico para un borde pulido |
| Cartón y papel | Se quema o prende fuego | Más rápido, menos potencia, asistencia de aire, nunca sin vigilancia |
| Cuero | Borde carbonizado y maloliente | Solo curtido vegetal, varias pasadas suaves |
Nuestra guía de ajustes de grabado láser por material cubre el grabado de estos mismos materiales y, si dudas entre un diodo y un CO2 para cortar, consulta diodo, CO2, fibra o galvo.
Cuando el corte atraviesa pero las piezas no encajan
Una vez que el láser corta del todo, la siguiente sorpresa suele ser el tamaño: el haz elimina una franja de material, el kerf, así que las ranuras salen demasiado anchas y las lengüetas demasiado estrechas. Láser › Patrones de calibración › Prueba de kerf… de Bernie corta una placa con 11 ranuras y una lengüeta; la ranura en la que la lengüeta encaja justa da el valor del Ancho de corte (kerf) de la capa. Las pestañas, las entradas y las demás opciones de corte están en la página de capas, y la página de máquinas compatibles enumera los láseres que Bernie controla por USB y por la red, como se explica en conexión y control.
Preguntas frecuentes
¿Por qué mi láser no corta del todo?
El haz no lleva suficiente energía hasta el fondo del material. Baja la velocidad o añade pasadas, comprueba que el 100 % del software es de verdad la potencia máxima del controlador, vuelve a enfocar, limpia la lente y activa la asistencia de aire. Si solo fallan algunos puntos, el tablero está alabeado o tiene líneas de cola o huecos.
¿Cuántas pasadas hacen falta para cortar contrachapado de 3 mm?
Depende del láser. Como punto de partida, un diodo de 10 W ópticos corta contrachapado de álamo de 3 mm en unas dos pasadas a 6 mm/s, un diodo de 20 W en una pasada a 10 mm/s y un CO2 de 40 a 60 W en una pasada a 15 mm/s. Confírmalo con una prueba de corte en tu propio tablero.
¿Es mejor cortar despacio o con más pasadas?
Varias pasadas más rápidas suelen dar bordes más limpios y menos carbonizados, y un kerf más estrecho, que una sola pasada muy lenta, a costa de tiempo. Con asistencia de aire, ambas opciones funcionan; una prueba de corte que varíe la potencia y las pasadas muestra cuál va mejor en tu máquina.
¿Un láser de diodo puede cortar acrílico?
Solo acrílico oscuro y opaco. La luz azul de un láser de diodo atraviesa el acrílico transparente y el azul sin cortarlos. El acrílico transparente necesita un láser CO2.
¿Por qué mi láser corta por un lado y por el otro no?
La distancia entre la lente y el tablero cambia a lo largo de la cama: el tablero está alabeado o la cama no está nivelada. Mantén el tablero plano con pesos o pines fuera del corte y nivela la cama.
¿Una lente sucia impide que el láser corte?
Sí. Una película de residuos de humo absorbe parte del haz, y la pérdida crece con cada trabajo. Limpia la lente como recomiende el fabricante; cámbiala si está picada o agrietada.
Un láser que no corta rara vez está averiado: la energía, el foco, la lente, el aire y el material explican casi todos los casos, y una prueba de corte convierte las conjeturas en un ajuste que puedes guardar. Pruébalo con Bernie, gratis en Mac, Windows, Linux y en el navegador y, si te ahorra una plancha de contrachapado, plantéate apoyar su desarrollo.