Laser schneidet nicht durch? Dann bringt der Strahl nicht genug Energie bis zur Unterseite des Materials. In neun von zehn Fällen steckt eine dieser Ursachen dahinter: Die Geschwindigkeit ist für die Stärke zu hoch oder es gibt zu wenige Durchgänge, der Fokus stimmt nicht, die Linse ist verschmutzt, Air Assist fehlt, oder die Platte selbst (Leimschichten, Feuchtigkeit, Verzug) leistet Widerstand. Prüfen Sie sie in dieser Reihenfolge und machen Sie dann auf einem Reststück derselben Platte einen Schneidtest, der Leistung und Durchgänge variiert: Das erste Quadrat, das herausfällt, liefert Ihre Einstellung.
Weiter unten: was ein Diodenlaser oder CO2-Laser realistisch schneiden kann, die neun Ursachen mit ihren Lösungen, eine komplette Schritt-für-Schritt-Anleitung in kostenloser Software und die typischen Probleme bei Sperrholz, MDF und Acryl.
Kann Ihr Laser das überhaupt schneiden?
Bevor Sie irgendeine Einstellung ändern, prüfen Sie, ob der Auftrag im Rahmen dessen liegt, was die Maschine kann. Die Laserleistung wird auf zwei Arten angegeben: als optische Leistung (was tatsächlich aus der Linse kommt) und als elektrische Leistung (was das Modul aufnimmt), die vier- bis fünfmal höher sein kann. Ein „40 W“-Diodenmodul ist oft ein Laser mit 10 W optischer Leistung. Fürs Schneiden zählt die optische Leistung.
Die Startbibliotheken für Materialien von Bernie geben vorsichtige Startwerte für Schnitte, immer mit Air Assist. Sie zeigen die Größenordnung, mit der Sie rechnen können, bevor Sie an Ihrer eigenen Maschine feinjustieren:
| Laser (optische Leistung) | Pappelsperrholz 3 mm | Pappelsperrholz 5 mm | MDF 3 mm |
|---|---|---|---|
| Diode 5 W | 3 mm/s, 100 %, 3 Durchgänge | — | 2,5 mm/s, 100 %, 4 Durchgänge |
| Diode 10 W | 6 mm/s, 100 %, 2 Durchgänge | 3 mm/s, 100 %, 3 Durchgänge | 5 mm/s, 100 %, 2 Durchgänge |
| Diode 20 W | 10 mm/s, 100 %, 1 Durchgang | 5 mm/s, 100 %, 2 Durchgänge | 8 mm/s, 100 %, 1 Durchgang |
| CO2 40 bis 60 W | 15 mm/s, 65 %, 1 Durchgang | 6 mm: 8 mm/s, 80 %, 1 Durchgang | 15 mm/s, 70 %, 1 Durchgang |
Daraus folgt zweierlei. Eine Diode mit 5 W schneidet 3 mm Sperrholz nur langsam und in mehreren Durchgängen; 6 mm sind ein Kampf. Und ein Diodenlaser kann klares oder blaues Acryl überhaupt nicht schneiden: Sein blaues Licht geht einfach hindurch. Schwarzes oder dunkles, undurchsichtiges Acryl geht mit einer Diode; klares Acryl braucht einen CO2-Laser.
Laser schneidet nicht durch: 9 Ursachen
1. Zu schnell oder zu wenige Durchgänge
Schneiden ist Energie pro Millimeter: Halbieren Sie die Geschwindigkeit, bekommt jeder Punkt ungefähr doppelt so viel Energie. Bleibt der Schnitt auf halber Strecke stecken, fahren Sie langsamer oder fügen Sie Durchgänge hinzu. Mehrere schnellere Durchgänge ergeben meist eine sauberere Kante als ein einziger sehr langsamer, der das Holz verkohlt und die Schnittfuge verbreitert, dauern aber länger. Ändern Sie die Einstellung nicht nach Gefühl: Ein Schneidtest (siehe unten) findet sie in einem Rutsch.
2. Leistung nicht wirklich bei 100 %
Bei GRBL-Controllern wird die Leistung, die Sie in der Software einstellen, auf einen Höchstwert umgerechnet, die Einstellung $30 des Controllers, meist 1000. Ist das Maximum der Software (S max) höher als $30, wird jede Leistung abgeschnitten; ist es niedriger, sind 100 % in der Software nur ein Bruchteil des Lasers. Eine solche Abweichung erklärt einen Laser, der nach einem Firmware-Update oder einem Softwarewechsel „früher geschnitten hat“.
3. Falscher Fokus
Im Brennpunkt ist der Strahl am schmalsten und seine Energie am stärksten gebündelt. Sitzt der Kopf ein paar Millimeter zu hoch oder zu tief, verteilt sich die Energie und der Schnitt endet zu früh. Stellen Sie den Fokus mit der Lehre Ihrer Maschine oder einem Fokustest ein, und zwar auf der Platte, die Sie wirklich schneiden. Bei dickem Material fokussieren viele leicht ins Material hinein statt auf die Oberfläche, oder sie senken bei Maschinen mit motorisierter Z-Achse den Kopf nach jedem Durchgang ab.
4. Verschmutzte Linse oder Spiegel
Rauch und Harz setzen sich auf der Linse ab. Ein dünner brauner Film schluckt einen Teil des Strahls, und der Verlust wächst mit jedem Auftrag, bis der Laser nicht mehr schneidet. Reinigen Sie die Linse (und beim CO2-Laser die Spiegel) nach der vom Hersteller empfohlenen Methode, bei ausgeschaltetem und abgekühltem Laser. Eine angefressene oder gesprungene Linse muss ersetzt werden. Unser Wartungsplan für Lasergravierer zeigt, wie oft Sie reinigen sollten, nach Betriebsstunden.
5. Kein Air Assist
Air Assist bläst einen Luftstrahl in den Schnitt. Er räumt den Rauch weg, der sonst den Strahl schlucken würde, hält Flammen klein und schützt die Linse. Bei Holz macht eingeschaltetes Air Assist oft den Unterschied zwischen einem Schnitt, der auf halber Tiefe stehen bleibt, und einem, bei dem das Teil herausfällt.
6. Das Sperrholz selbst
Sperrholz besteht aus Holzschichten, die von Leim zusammengehalten werden. Bausperrholz enthält oft harten Leim, Füllstoff oder versteckte Hohlräume, und eine einzige dichte Leimfuge stoppt den Schnitt an einer Stelle, während der Rest durchgeht. Lasersperrholz (Pappel, Birke, Linde) verwendet Leim, der sich sauber schneiden lässt. Feuchtes Holz braucht ebenfalls mehr Energie: Lagern Sie Platten flach und trocken.
7. Verzogene Platte oder unebenes Bett
Wölbt sich die Platte, ändert sich der Abstand zur Linse über die Arbeitsfläche und damit der Fokus: Der Auftrag schneidet in einer Ecke durch und in einer anderen nicht. Halten Sie die Platte mit Gewichten, Magneten oder Stiften außerhalb des Schneidbereichs flach und prüfen Sie, ob das Bett waagerecht ist.
8. Nichts unter dem Schnitt
Liegt eine Platte direkt auf einer festen Fläche, staut sich Rauch und Hitze an der Unterseite des Schnitts, und der Strahl wird ins Holz zurückgeworfen. Ein Wabentisch oder ein paar Abstandshalter heben die Platte an, damit der Schnitt nach unten abziehen kann.
9. Ein müder Laser
Stimmt alles oben Genannte und werden die Schnitte trotzdem immer flacher, altert vielleicht die Quelle. CO2-Röhren verlieren über ihre Lebensdauer an Leistung; ein Diodenmodul, das überhitzt ist, erreicht womöglich nie wieder volle Leistung. Vergleichen Sie einen Schneidtest mit dem, den Sie gemacht haben, als die Maschine neu war: Deshalb lohnt es sich, sie aufzuheben.
Sicherheit zuerst
Schneiden heißt Feuer: Lassen Sie den Laser nie unbeaufsichtigt laufen, halten Sie einen Feuerlöscher griffbereit und leiten Sie den Rauch nach draußen oder durch einen Filter ab. Tragen Sie eine Schutzbrille, die für die Wellenlänge Ihres Lasers zugelassen ist. Schneiden Sie nie PVC oder Vinyl: Sie setzen Chlor frei, das giftig ist und die Maschine angreift.
Laser schneidet nicht durch: so beheben Sie es in Bernie
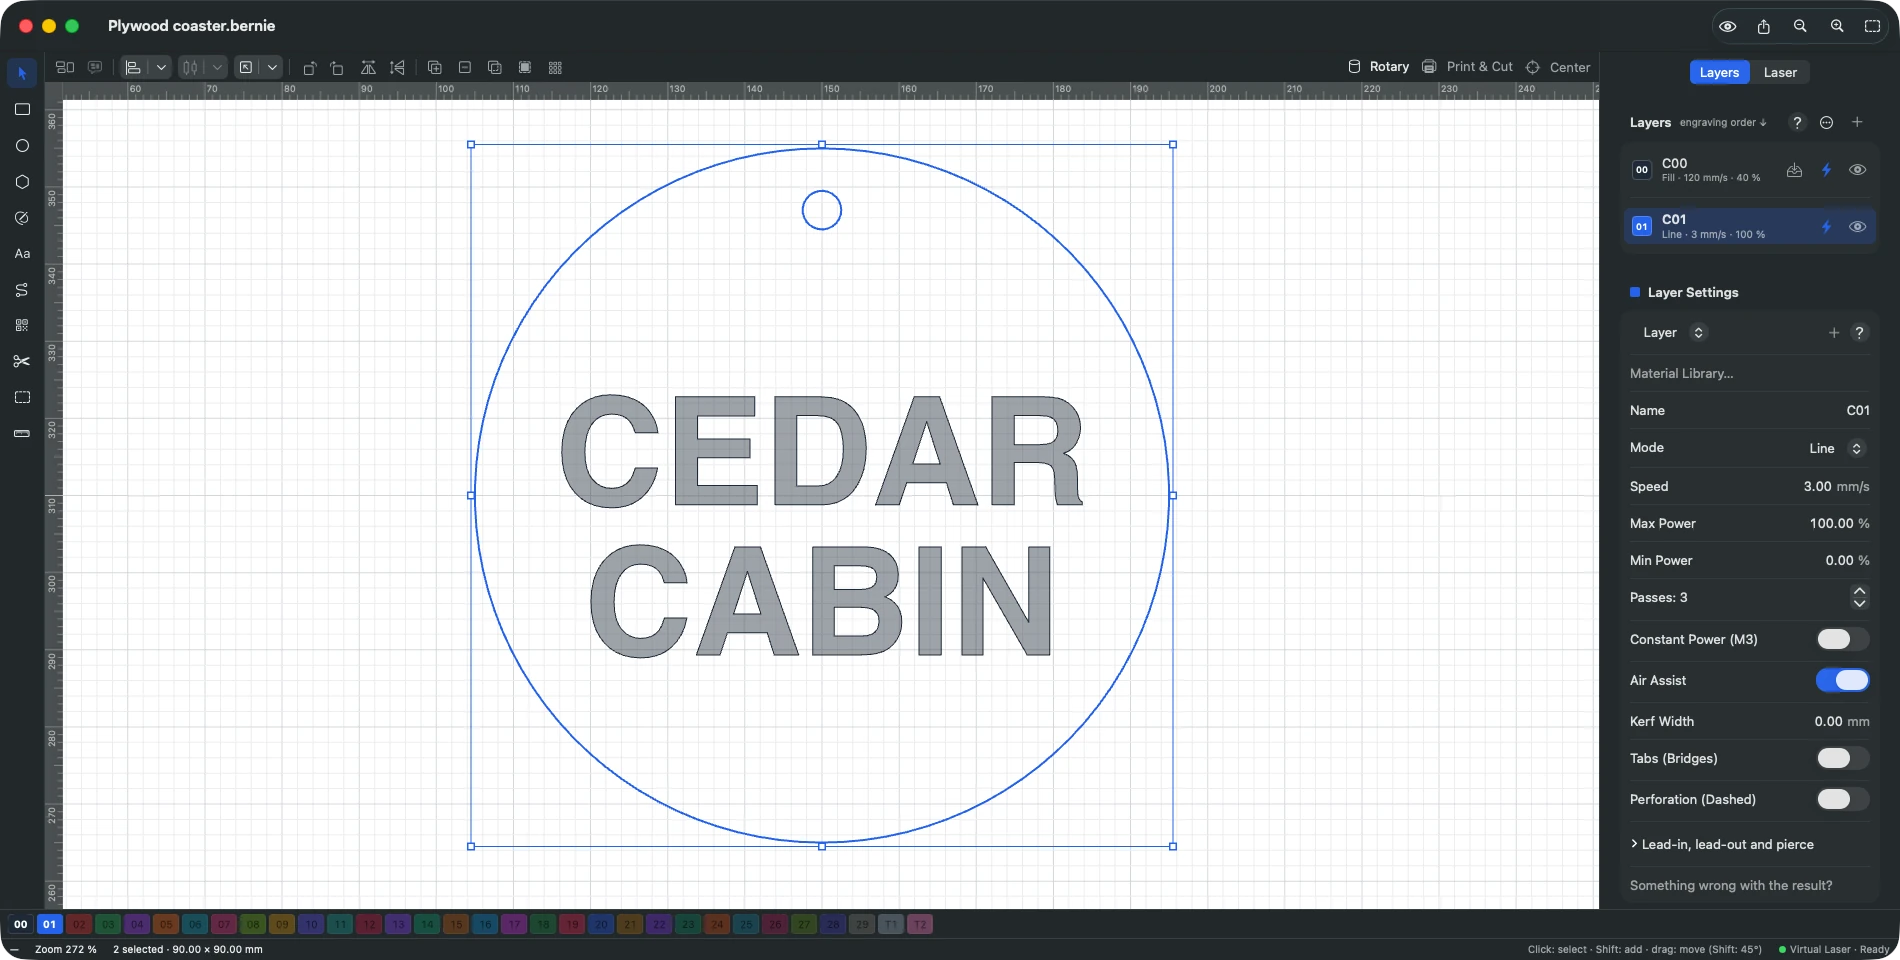
Bernie ist kostenlose Lasersoftware, finanziert durch Spenden. Sie hat eine geführte Diagnose und einen Schneidtest eingebaut, und ihre Ebenen und Materialbibliothek heben das Ergebnis fürs nächste Mal auf. Hier der ganze Ablauf an einem Untersetzer mit 90 mm aus 5 mm Pappelsperrholz, mit graviertem Namen und geschnittener Kontur.
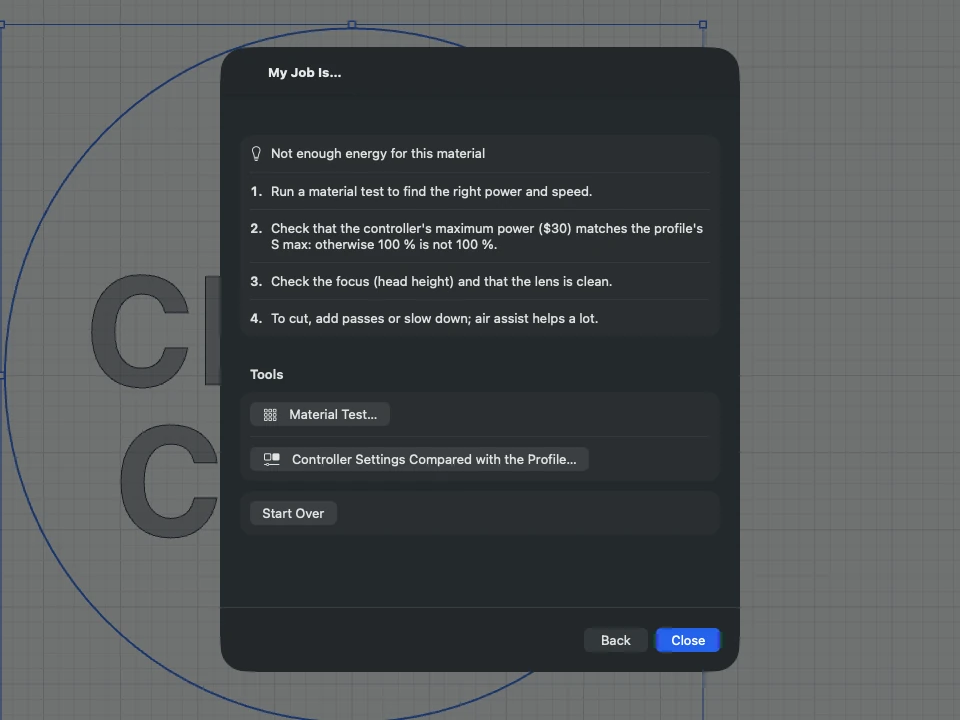
- Fragen Sie Bernie. Wählen Sie Hilfe › Mein Auftrag ist… (oder klicken Sie im Bereich Laser auf Enttäuschendes Ergebnis? Mein Auftrag ist…), dann Zu blass oder schneidet nicht. Ist der ganze Auftrag zu flach, antworten Sie Die ganze Gravur: Bernie zeigt Nicht genug Energie für dieses Material mit den nötigen Prüfungen. Scheitern nur einige Bereiche, antworten Sie Nur einige Bereiche: Der Abstand zwischen Kopf und Platte schwankt, also machen Sie die Platte zuerst flach.
- Prüfen Sie den Controller. Klicken Sie bei angeschlossenem GRBL-Laser im selben Fenster auf Controller-Einstellungen im Vergleich zum Profil…: Bernie listet auf, wo der Controller vom Geräteprofil abweicht, etwa bei der Höchstleistung (
$30gegenüber dem S max des Profils). Profil mit der Maschine abgleichen korrigiert das Profil mit einem Klick. - Starten Sie mit einer bekannten Einstellung. Öffnen Sie Laser › Materialbibliothek…, dann Verwalten › Startbibliothek hinzufügen und wählen Sie die für Ihren Laser, zum Beispiel Einstieg — Diode 10 W. Wählen Sie Pappelsperrholz 5 mm, Schnitt, und klicken Sie bei aktiver Schneidebene auf Auf Ebene anwenden.
- Prüfen Sie die Schneidebene. Klicken Sie auf die Ebene in der Liste Ebenen: Ihr Modus ist Linie, hier mit einer Geschwindigkeit von 3 mm/s, einer Max. Leistung von 100 % und 3 Durchgänge, mit angehakter Luftunterstützung. Lassen Sie die Gravur auf einer eigenen Ebene darüber, damit der Untersetzer graviert wird, bevor er frei geschnitten ist.
- Machen Sie einen Schneidtest. Wählen Sie Laser › Materialtest… und unter Voreinstellung den Eintrag Schnitt: Leistung × Durchgänge: ein Raster im Modus Linie, die Leistung von 60 bis 100 % über die Zeilen und 1 bis 5 Durchgänge über die Spalten, bei 5 mm/s. Ändern Sie die Geschwindigkeit unter Feste Einstellungen, wenn Ihr Laser deutlich stärker oder schwächer ist, legen Sie den Test auf ein Reststück derselben Platte, klicken Sie auf Umrahmen und dann auf Starten….
- Behalten Sie die beste Zelle. Suchen Sie das Quadrat mit der niedrigsten Energie, das sauber herausgefallen ist, und nutzen Sie dann Eine Zelle behalten: Wählen Sie diese Zelle und das Material, und ihre Einstellungen landen in der Materialbibliothek, bereit für die Schneidebene.
- Helfen Sie bei dickem Material nach. Im Abschnitt Einlauf, Auslauf und Einstechen der Ebene hält eine kurze Einstechdauer den Laser zu Beginn jedes Schnitts eingeschaltet, bevor er losfährt. Mit motorisierter Z-Achse bietet die Ebene außerdem einen Z-Versatz und ab zwei Durchgängen eine Z-Absenkung pro Durchgang, die den Kopf absenkt, während der Schnitt tiefer wird.
- Schneiden Sie in der richtigen Reihenfolge. Öffnen Sie Laser › Schnittreihenfolge optimieren… und prüfen Sie, ob Innere Formen zuerst schneiden eingeschaltet ist, damit das Loch geschnitten wird, bevor der Untersetzer herausfällt und verrutscht. Schalten Sie dann die Vorschau ein, um Pfade und Zeit zu prüfen, klicken Sie auf Umrahmen und auf Starten. Bleiben Sie bei der Maschine.
Zeigt der Test, dass selbst das langsamste, stärkste Quadrat nicht durchgeht, hören Sie auf, Durchgänge hinzuzufügen: Gehen Sie zurück zu Fokus, Linse und Platte. Das Fenster Mein Auftrag ist… von Bernie hält Ihnen diese Prüfungen vor Augen, mit Schaltflächen, die die richtigen Werkzeuge öffnen.
Machen Sie Ihren Schneidtest kostenlos
Wiederholen Sie diese Schritte an Ihrer eigenen Maschine: Bernie ist kostenlos, ohne Konto und ohne Abo. Es läuft auf dem Mac, unter Windows, Linux, auf dem iPad und mit Bernie Studio im Browser, und die iPhone-App ist sein Begleiter für die Hosentasche.
Sperrholz, MDF und Acryl: was sich ändert
| Material | Typisches Problem | Was hilft |
|---|---|---|
| Sperrholz | Schnitt stoppt stellenweise: Leimfuge, Ast oder Hohlraum | Lasersperrholz aus Pappel oder Birke; ein Durchgang mehr; Air Assist |
| MDF | Langsam, viel Rauch, braune Kanten | Air Assist, mehrere Durchgänge, starke Absaugung |
| Klares oder blaues Acryl | Diodenlaser bewirkt nichts | Ein CO2-Laser; oder undurchsichtiges dunkles Acryl |
| Gegossenes oder extrudiertes Acryl (CO2) | Geschmolzene, wieder verschweißte Unterkante | Platte anheben; bei Acryl weniger Luft für eine polierte Kante |
| Karton und Papier | Verbrennt oder fängt Feuer | Schneller, weniger Leistung, Air Assist, nie unbeaufsichtigt |
| Leder | Verkohlte, riechende Kante | Nur pflanzlich gegerbtes, mehrere leichte Durchgänge |
Unser Ratgeber zu Lasergravur Einstellungen nach Material behandelt die Gravurseite derselben Materialien, und wenn Sie zum Schneiden zwischen Diode und CO2 schwanken, lesen Sie Diode, CO2, Faser oder Galvo.
Wenn der Schnitt durchgeht, die Teile aber nicht passen
Sobald der Laser durchschneidet, ist die nächste Überraschung oft die Größe: Der Strahl trägt einen Materialstreifen ab, die Schnittfuge, also werden Schlitze zu breit und Zapfen zu schmal. Laser › Kalibriermuster › Schnittfugentest… von Bernie schneidet eine Platte mit 11 Schlitzen und einem Zapfen; der Schlitz, in dem der Zapfen stramm sitzt, liefert den Wert für die Schnittfugenbreite der Ebene. Haltestege, Anfahrwege und die übrigen Schneidoptionen stehen auf der Seite zu den Ebenen, und die Seite kompatible Maschinen listet die Laser auf, die Bernie über USB und das Netzwerk steuert, wie unter Verbindung und Steuerung beschrieben.
Häufige Fragen
Warum schneidet mein Laser nicht ganz durch?
Der Strahl bringt nicht genug Energie bis zur Unterseite des Materials. Fahren Sie langsamer oder fügen Sie Durchgänge hinzu, prüfen Sie, ob 100 % in der Software wirklich die volle Leistung des Controllers sind, stellen Sie den Fokus neu ein, reinigen Sie die Linse und schalten Sie Air Assist ein. Scheitern nur einzelne Stellen, ist die Platte verzogen oder hat Leimfugen oder Hohlräume.
Wie viele Durchgänge braucht man für 3 mm Sperrholz?
Das hängt vom Laser ab. Als Ausgangspunkt schneidet eine Diode mit 10 W optischer Leistung 3 mm Pappelsperrholz in etwa zwei Durchgängen bei 6 mm/s, eine Diode mit 20 W in einem Durchgang bei 10 mm/s und ein CO2-Laser mit 40 bis 60 W in einem Durchgang bei 15 mm/s. Bestätigen Sie das mit einem Schneidtest auf Ihrer eigenen Platte.
Lieber langsam schneiden oder mit mehr Durchgängen?
Mehrere schnellere Durchgänge ergeben meist sauberere, weniger verkohlte Kanten und eine schmalere Schnittfuge als ein einziger sehr langsamer Durchgang, kosten aber Zeit. Mit Air Assist funktioniert beides; ein Schneidtest, der Leistung und Durchgänge variiert, zeigt, was an Ihrer Maschine am besten ist.
Kann ein Diodenlaser Acryl schneiden?
Nur dunkles, undurchsichtiges Acryl. Das blaue Licht eines Diodenlasers geht durch klares und blaues Acryl einfach hindurch, ohne es zu schneiden. Klares Acryl braucht einen CO2-Laser.
Warum schneidet mein Laser auf einer Seite durch und auf der anderen nicht?
Der Abstand zwischen Linse und Platte ändert sich über die Arbeitsfläche: Die Platte ist verzogen oder das Bett ist nicht waagerecht. Halten Sie die Platte mit Gewichten oder Stiften außerhalb des Schnitts flach und richten Sie das Bett aus.
Schneidet ein Laser mit verschmutzter Linse schlechter?
Ja. Ein Film aus Rauchrückständen schluckt einen Teil des Strahls, und der Verlust wächst mit jedem Auftrag. Reinigen Sie die Linse so, wie der Hersteller es empfiehlt; ersetzen Sie sie, wenn sie angefressen oder gesprungen ist.
Ein Laser, der nicht durchschneidet, ist selten kaputt: Energie, Fokus, Linse, Luft und Material erklären fast jeden Fall, und ein Schneidtest macht aus Rätselraten eine Einstellung, die Sie behalten können. Probieren Sie es mit Bernie, kostenlos auf dem Mac, unter Windows, Linux und im Browser, und wenn es Ihnen eine Platte Sperrholz rettet, denken Sie darüber nach, seine Entwicklung zu unterstützen.