Quand un laser ne coupe pas à travers, le faisceau n’apporte pas assez d’énergie jusqu’au fond du matériau. Neuf fois sur dix, la cause est l’une de celles-ci : vitesse trop élevée ou passes trop peu nombreuses pour l’épaisseur, mise au point fausse, lentille sale, pas d’assistance d’air, ou la planche elle-même (couches de colle, humidité, voilage) qui résiste. Vérifiez-les dans cet ordre, puis lancez un test de découpe qui fait varier la puissance et les passes sur une chute de la même planche : le premier carré qui tombe vous donne votre réglage.
Ci-dessous : ce qu’un laser diode ou CO2 peut réellement découper, les neuf causes et leurs solutions, une méthode complète pas à pas dans un logiciel gratuit, et les problèmes propres au contreplaqué, au MDF et à l’acrylique.
Votre laser peut-il seulement le découper ?
Avant de toucher au moindre réglage, assurez-vous que le travail est à la portée de la machine. La puissance d’un laser s’annonce de deux façons : la puissance optique (ce qui sort vraiment de la lentille) et la puissance électrique (ce que consomme le module), qui peut être quatre ou cinq fois plus élevée. Un module diode « 40 W » est souvent un laser de 10 W optiques. La découpe dépend de la puissance optique.
Les bibliothèques de matériaux de départ de Bernie donnent des points de départ prudents pour la découpe, toujours avec assistance d’air. Elles montrent l’ordre de grandeur à attendre, avant d’affiner sur votre propre machine :
| Laser (puissance optique) | Contreplaqué peuplier 3 mm | Contreplaqué peuplier 5 mm | MDF 3 mm |
|---|---|---|---|
| Diode 5 W | 3 mm/s, 100 %, 3 passes | — | 2,5 mm/s, 100 %, 4 passes |
| Diode 10 W | 6 mm/s, 100 %, 2 passes | 3 mm/s, 100 %, 3 passes | 5 mm/s, 100 %, 2 passes |
| Diode 20 W | 10 mm/s, 100 %, 1 passe | 5 mm/s, 100 %, 2 passes | 8 mm/s, 100 %, 1 passe |
| CO2 40 à 60 W | 15 mm/s, 65 %, 1 passe | 6 mm : 8 mm/s, 80 %, 1 passe | 15 mm/s, 70 %, 1 passe |
Deux conséquences. Une diode de 5 W ne découpe le contreplaqué de 3 mm que lentement et en plusieurs passes ; le 6 mm est laborieux. Et un laser diode ne peut pas du tout découper l’acrylique transparent ou bleu : sa lumière bleue le traverse sans s’arrêter. L’acrylique noir ou foncé opaque se découpe à la diode ; l’acrylique transparent demande un laser CO2.
9 raisons pour lesquelles votre laser ne coupe pas à travers
1. Trop rapide, ou pas assez de passes
Découper, c’est de l’énergie par millimètre : divisez la vitesse par deux et chaque point reçoit à peu près deux fois plus d’énergie. Si la découpe s’arrête à mi-épaisseur, ralentissez ou ajoutez des passes. Plusieurs passes plus rapides donnent en général un bord plus net qu’une seule passe très lente, qui carbonise le bois et élargit la saignée, mais elles prennent plus de temps. Ne changez pas le réglage au jugé : un test de découpe (plus bas) le trouve en une fois.
2. Une puissance pas vraiment à 100 %
Sur les contrôleurs GRBL, la puissance réglée dans le logiciel est rapportée à une valeur maximale, le réglage $30 du contrôleur, en général 1000. Si le maximum du logiciel (S max) est plus élevé que $30, toutes les puissances sont écrêtées ; s’il est plus bas, 100 % dans le logiciel ne représente qu’une fraction du laser. Un tel écart explique un laser qui « coupait avant », après une mise à jour du firmware ou un changement de logiciel.
3. Une mise au point fausse
Le faisceau est le plus fin, et son énergie la plus concentrée, au point focal. Une tête trop haute ou trop basse de quelques millimètres étale l’énergie et la découpe s’arrête avant le fond. Faites la mise au point avec la cale de votre machine ou un test de focale, sur la planche elle-même. Pour un matériau épais, beaucoup font la mise au point légèrement à l’intérieur plutôt qu’en surface, ou abaissent la tête après chaque passe sur les machines à axe Z motorisé.
4. Lentille ou miroirs sales
La fumée et la résine se déposent sur la lentille. Un mince film brun absorbe une partie du faisceau, et la perte augmente à chaque travail jusqu’à ce que le laser ne coupe plus. Nettoyez la lentille (et, sur un CO2, les miroirs) selon la méthode recommandée par le fabricant, laser éteint et refroidi. Une lentille piquée ou fêlée doit être remplacée. Notre planning d’entretien du graveur laser indique à quelle fréquence nettoyer, en heures d’utilisation.
5. Pas d’assistance d’air
L’assistance d’air souffle un jet d’air dans la découpe. Elle chasse la fumée qui absorberait sinon le faisceau, limite les flammes et protège la lentille. Sur le bois, activer l’assistance d’air fait souvent la différence entre une découpe qui s’arrête à mi-profondeur et une pièce qui tombe.
6. Le contreplaqué lui-même
Le contreplaqué est fait de couches de bois tenues par de la colle. Le contreplaqué de construction contient souvent une colle dure, du mastic ou des vides cachés, et une seule ligne de colle dense arrête la découpe à un endroit alors que le reste passe. Le contreplaqué spécial laser (peuplier, bouleau, tilleul) utilise une colle qui se découpe proprement. Le bois humide demande aussi plus d’énergie : rangez les planches à plat et au sec.
7. Planche voilée ou plateau irrégulier
Si la planche se bombe, la distance à la lentille varie sur le plateau, et la mise au point avec elle : le travail coupe dans un coin et pas dans un autre. Maintenez la planche à plat avec des poids, des aimants ou des épingles hors de la zone de découpe, et vérifiez que le plateau est de niveau.
8. Rien sous la découpe
Une planche posée directement sur une surface pleine emprisonne la fumée et la chaleur au fond de la découpe, et le faisceau se réfléchit dans le bois. Un plateau nid d’abeille ou quelques cales surélèvent la planche pour que la découpe s’évacue par-dessous.
9. Un laser fatigué
Quand tout ce qui précède est en ordre et que les découpes sont de moins en moins profondes, la source vieillit peut-être. Les tubes CO2 perdent de la puissance au fil de leur vie ; un module diode qui a surchauffé peut ne jamais retrouver toute sa puissance. Comparez un test de découpe avec celui fait quand la machine était neuve : c’est pour cela qu’il vaut la peine de les garder.
La sécurité d’abord
Découper, c’est du feu : ne laissez jamais le laser travailler sans surveillance, gardez un extincteur à portée de main et évacuez la fumée dehors ou à travers un filtre. Portez des lunettes adaptées à la longueur d’onde de votre laser. Ne découpez jamais de PVC ni de vinyle : ils dégagent du chlore, toxique et corrosif pour la machine.
Corriger un laser qui ne coupe pas à travers dans Bernie
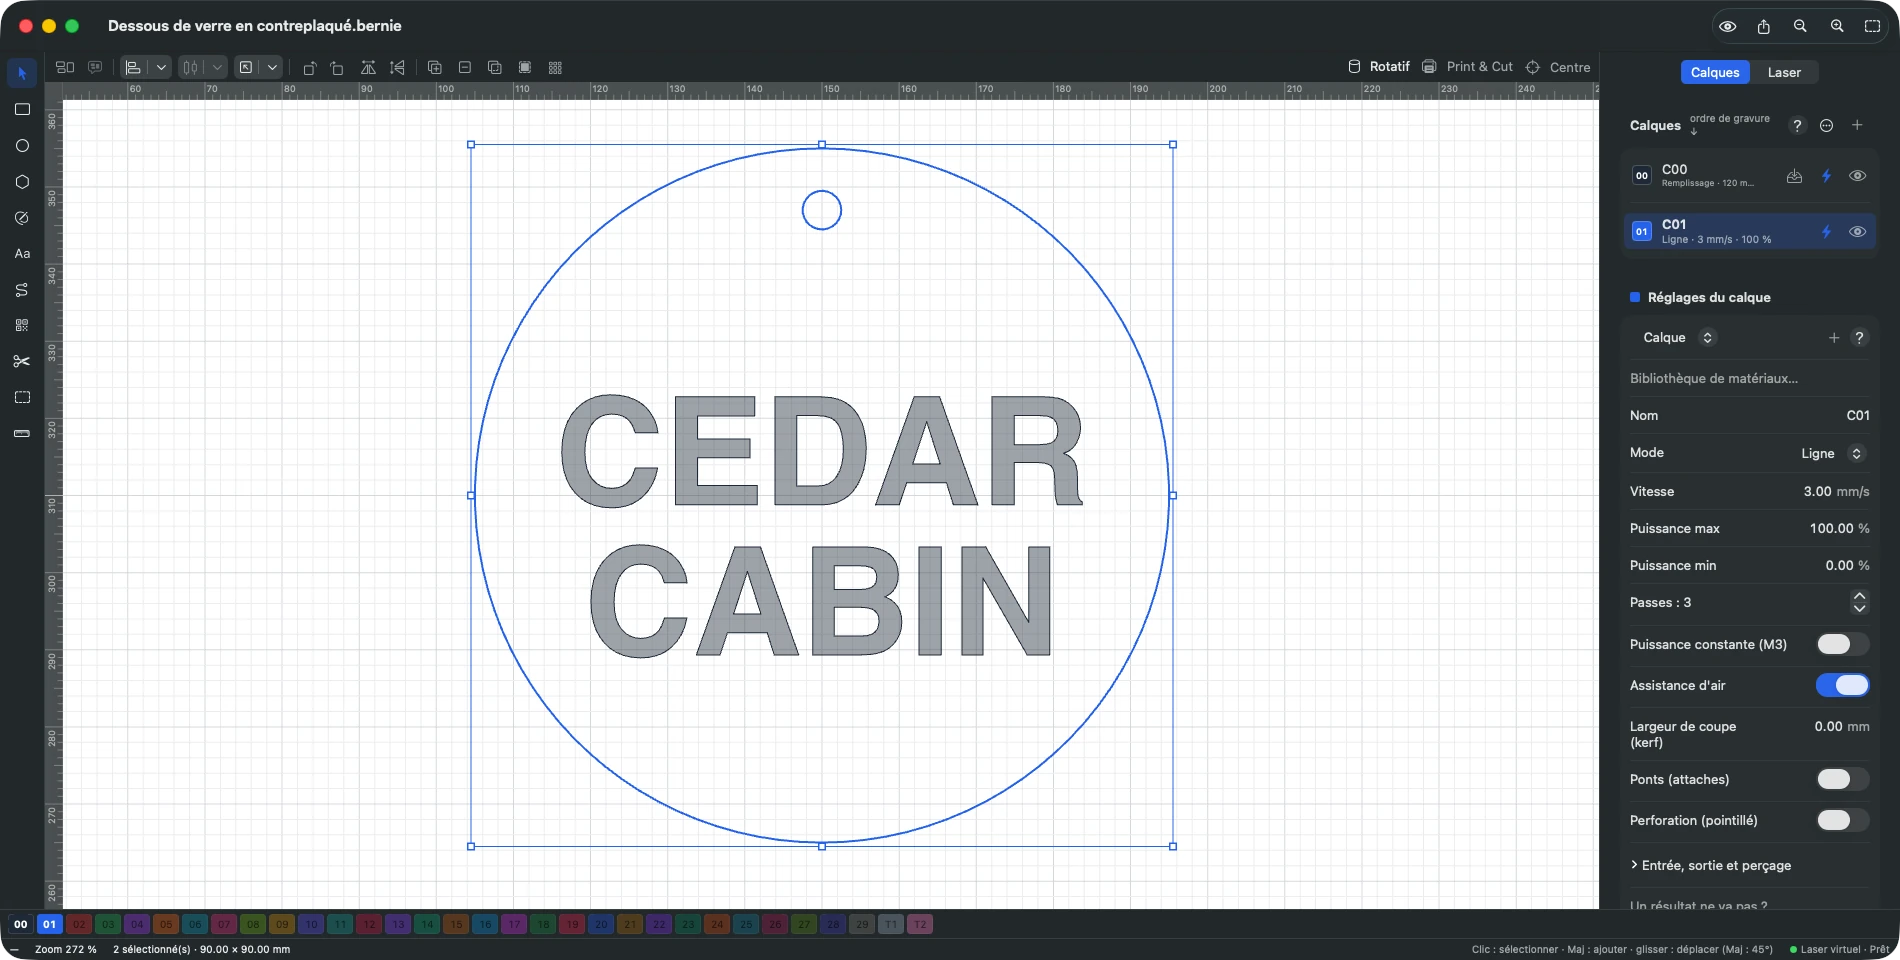
Bernie est un logiciel laser gratuit, financé par les dons. Il intègre un diagnostic guidé et un test de découpe, et ses calques et sa bibliothèque de matériaux gardent le résultat pour la prochaine fois. Voici toute la démarche sur un sous-verre de 90 mm en contreplaqué peuplier de 5 mm, avec un prénom gravé et un contour découpé.
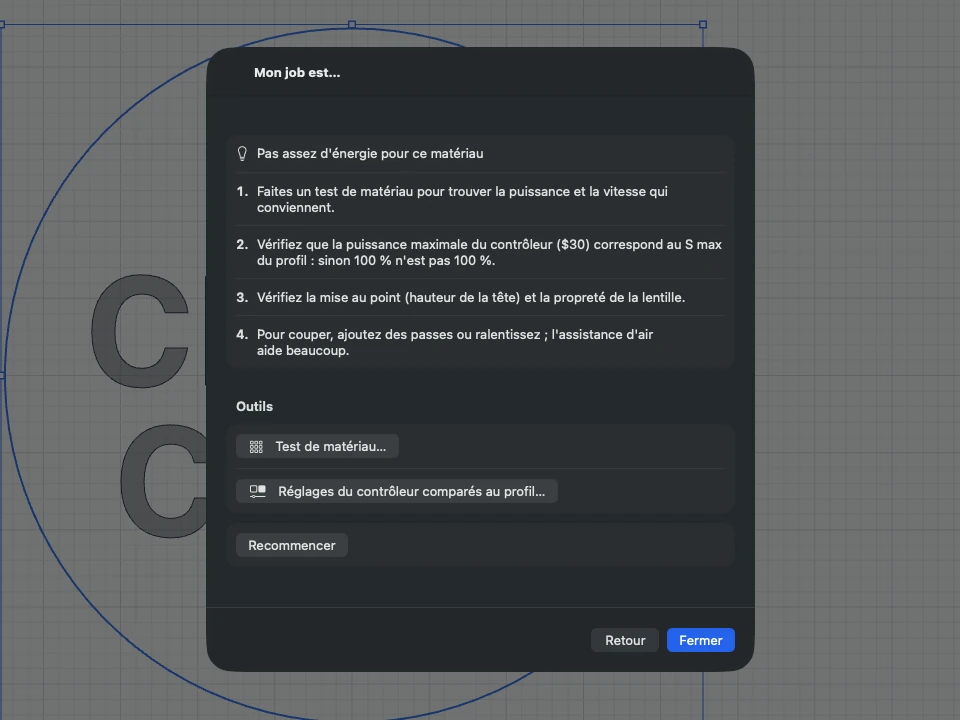
- Demandez à Bernie. Choisissez Aide › Mon job est… (ou cliquez sur Résultat décevant ? Mon job est… dans le panneau Laser), puis Trop pâle, ou ne coupe pas. Si tout le travail est trop peu profond, répondez Toute la gravure : Bernie affiche Pas assez d’énergie pour ce matériau, avec les vérifications à faire. Si seules certaines zones échouent, répondez Seulement certaines zones : la distance entre la tête et la planche varie, mettez d’abord la planche à plat.
- Vérifiez le contrôleur. Avec un laser GRBL connecté, cliquez sur Réglages du contrôleur comparés au profil… dans la même fenêtre : Bernie liste les points où le contrôleur diffère du profil de l’appareil, comme la puissance maximale (
$30face au S max du profil). Aligner le profil sur la machine corrige le profil en un clic. - Partez d’un réglage connu. Ouvrez Laser › Bibliothèque de matériaux…, puis Gérer › Ajouter une bibliothèque de départ et choisissez celle de votre laser, par exemple Départ — diode 10 W. Sélectionnez Contreplaqué peuplier 5 mm, Découpe, et cliquez sur Appliquer au calque avec le calque de découpe actif.
- Vérifiez le calque de découpe. Cliquez sur le calque dans la liste Calques : son mode est Ligne, ici avec une Vitesse de 3 mm/s, une Puissance max de 100 % et 3 Passes, Assistance d’air cochée. Gardez la gravure sur son propre calque, au-dessus, pour que le sous-verre soit gravé avant d’être détaché.
- Lancez un test de découpe. Choisissez Laser › Test de matériau… et, sous Préréglage, prenez Découpe : puissance × passes : une grille en mode Ligne, avec la puissance de 60 à 100 % sur les lignes et de 1 à 5 passes sur les colonnes, à 5 mm/s. Changez la Vitesse sous Réglages fixes si votre laser est beaucoup plus puissant ou plus faible, placez le test sur une chute de la même planche, cliquez sur Cadrer, puis sur Démarrer….
- Gardez la case gagnante. Repérez le carré le moins énergique qui est tombé proprement, puis utilisez Retenir une case : choisissez cette case et le matériau, et ses réglages entrent dans la bibliothèque de matériaux, prêts à être appliqués au calque de découpe.
- Aidez les matériaux épais à passer. Dans la section Entrée, sortie et perçage du calque, une courte Durée du perçage maintient le laser allumé au début de chaque découpe avant qu’il ne se déplace. Avec un axe Z motorisé, le calque propose aussi un Décalage Z et, à partir de deux passes, une Descente Z par passe qui abaisse la tête à mesure que la découpe s’approfondit.
- Découpez dans le bon ordre. Ouvrez Laser › Optimisation de l’ordre de coupe… et vérifiez que Découper les formes intérieures d’abord est activé, pour que le trou soit découpé avant que le sous-verre ne tombe et ne bouge. Activez ensuite l’aperçu pour contrôler les tracés et la durée, cliquez sur Cadrer, puis sur Démarrer. Restez près de la machine.
Si le test montre que même le carré le plus lent et le plus puissant ne traverse pas, arrêtez d’ajouter des passes : revenez à la mise au point, à la lentille et à la planche. La fenêtre Mon job est… de Bernie garde ces vérifications sous vos yeux, avec des boutons qui ouvrent les bons outils.
Faites votre test de découpe gratuitement
Refaites ces étapes sur votre propre machine : Bernie est gratuit, sans compte ni abonnement. Il fonctionne sur Mac, Windows, Linux, iPad et dans votre navigateur avec Bernie Studio, et l’app iPhone est son compagnon de poche.
Contreplaqué, MDF et acrylique : ce qui change
| Matériau | Problème typique | Ce qui aide |
|---|---|---|
| Contreplaqué | La découpe s’arrête par endroits : ligne de colle, nœud ou vide | Peuplier ou bouleau spécial laser ; une passe de plus ; assistance d’air |
| MDF | Lent, fumée épaisse, bords bruns | Assistance d’air, plusieurs passes, extraction puissante |
| Acrylique transparent ou bleu | Le laser diode ne fait rien | Un laser CO2 ; ou un acrylique foncé opaque |
| Acrylique coulé ou extrudé (CO2) | Bord inférieur fondu, ressoudé | Surélevez la planche ; moins d’air sur l’acrylique pour un bord poli |
| Carton et papier | Brûle ou prend feu | Plus vite, moins de puissance, assistance d’air, jamais sans surveillance |
| Cuir | Bord carbonisé, qui sent mauvais | Tannage végétal uniquement, plusieurs passes légères |
Notre guide des réglages de gravure laser par matériau couvre la gravure de ces mêmes matériaux, et si vous hésitez entre une diode et un CO2 pour la découpe, voyez diode, CO2, fibre ou galvo.
Quand la découpe traverse mais que les pièces ne s’emboîtent pas
Une fois que le laser coupe à travers, la surprise suivante est souvent la cote : le faisceau enlève une bande de matière, la saignée (kerf), si bien que les fentes sortent trop larges et les tenons trop étroits. Laser › Mires de réglage › Test de saignée… de Bernie découpe une plaque avec 11 fentes et un tenon ; la fente où le tenon entre juste ajusté donne la valeur de la Largeur de coupe (kerf) du calque. Les ponts, les entrées et les autres options de découpe sont sur la page des calques, et la page des machines compatibles liste les lasers que Bernie pilote en USB et en réseau, comme décrit dans connexion et pilotage.
Questions fréquentes
Pourquoi mon laser ne coupe pas complètement ?
Le faisceau n’apporte pas assez d’énergie jusqu’au fond du matériau. Ralentissez ou ajoutez des passes, vérifiez que 100 % dans le logiciel correspond bien à la pleine puissance du contrôleur, refaites la mise au point, nettoyez la lentille et activez l’assistance d’air. Si seuls certains endroits échouent, la planche est voilée ou contient des lignes de colle ou des vides.
Combien de passes pour découper du contreplaqué de 3 mm ?
Cela dépend du laser. Comme point de départ, une diode de 10 W optiques découpe le contreplaqué peuplier de 3 mm en deux passes environ à 6 mm/s, une diode de 20 W en une passe à 10 mm/s, et un CO2 de 40 à 60 W en une passe à 15 mm/s. Confirmez par un test de découpe sur votre propre planche.
Vaut-il mieux découper lentement ou en plusieurs passes ?
Plusieurs passes plus rapides donnent en général des bords plus nets, moins carbonisés, et une saignée plus étroite qu’une seule passe très lente, au prix du temps. Avec l’assistance d’air, les deux fonctionnent ; un test de découpe qui fait varier la puissance et les passes montre ce qui marche le mieux sur votre machine.
Un laser diode peut-il découper l’acrylique ?
Seulement l’acrylique foncé et opaque. La lumière bleue d’un laser diode traverse l’acrylique transparent ou bleu sans le découper. L’acrylique transparent demande un laser CO2.
Pourquoi mon laser coupe d’un côté et pas de l’autre ?
La distance entre la lentille et la planche varie sur le plateau : la planche est voilée ou le plateau n’est pas de niveau. Maintenez la planche à plat avec des poids ou des épingles hors de la découpe, et mettez le plateau de niveau.
Une lentille sale empêche-t-elle le laser de couper ?
Oui. Un film de résidus de fumée absorbe une partie du faisceau, et la perte augmente à chaque travail. Nettoyez la lentille comme le recommande le fabricant ; remplacez-la si elle est piquée ou fêlée.
Un laser qui ne coupe pas à travers est rarement en panne : l’énergie, la mise au point, la lentille, l’air et le matériau expliquent presque tous les cas, et un test de découpe transforme les tâtonnements en un réglage que vous pouvez garder. Essayez avec Bernie, gratuit sur Mac, Windows, Linux et dans le navigateur, et s’il vous épargne une plaque de contreplaqué, pensez à soutenir son développement.